
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Når en metalspolebelægningslinje er citeret, er det nummer, de fleste købere sammenligner først, linjehastigheden. Det er også antallet, der afgør mindst om investeringen betaler sig. En linje vurderet til 60 meter i minuttet, der holder belægningstykkelsen inden for plus eller minus 2 mikron over hele strimmelbredden, vil tjene en hurtigere linje, der driver 8 mikron ved kanterne, fordi den sælger mere brugbar spole og skroter mindre.
Rentabiliteten ligger længere nede i specifikationen, i substratforberedelse, belægningsmetode, peak metaltemperatur, spændingskontrol og overgangstid. Denne artikel forklarer, hvordan belægningsudstyr til flade metal- og kompositsubstrater er sat sammen, hvordan man matcher en metode til et produkt, og hvilke kontroller adskiller en pålidelig linje fra en dyr lektion.
Hvilket belægningsudstyr dækker
I industriel metalforarbejdning betyder belægningsudstyr de maskiner, der påfører, hærder eller laminerer et funktionelt eller dekorativt lag på et bevægeligt underlag. For coil- og panelproducenter omfatter denne familie normalt:
- Rullebelægnings- og printenheder, som påfører primer, topcoat, bagbelægning eller trykte mønstre på aluminium og stålcoil.
- Sprøjtebelægningsstationer, der bruges, hvor der er behov for en tungere eller mere ensartet opbygning, end et enkelt rullepassage kan levere.
- PUR- og filmlamineringsenheder, som binder beskyttende eller dekorative film til spiral med polyurethan-klæber.
- Forbehandlings- og renselinjer, som affedter, skyller og passiverer underlaget inden belægning.
- Tilhørende efterbehandlingsudstyr såsom prægemaskiner, coil re-rolling linjer og tre valse nivelleringsmaskiner.
Den samme sætning bruges også til farmaceutiske tabletbelægningspander og fluid bed-coatere. Det er en separat udstyrsfamilie med forskellige materialer, krav til renrum og valideringsregler, og intet her gælder for det.
Tilpasning af belægningsmetoden til produktet
De fleste specifikationsargumenter kommer ned til ét spørgsmål: rullebelægning, spraybelægning eller laminering. Svaret afhænger af den tørre filmtykkelse, du skal have, den udseendestandard, din kunde auditerer, og hvor meget af spolen, der bliver bøjet, foldet eller udstanset bagefter.
| Metode | Typisk tør film | Egner sig bedst til | Hovedbegrænsning |
|---|---|---|---|
| Direkte rullebelægning | 5 til 20 mikron | Primere og tynde topcoats ved høj linjehastighed | Filmdefekter følger direkte på rulleoverfladedefekter |
| Omvendt rullebelægning | 10 til 25 mikron | Glatte topcoats, hvor udseendet er afgørende | Har brug for stram viskositet og nip trykkontrol |
| Spraybelægning | 20 til 60 mikron | Tyngre konstruktioner, to-komponent systemer, korte serier | Overspray, kabineudsugning og materialetab |
| Kombineret rulle og spray | Variabel | Liner, der skal køre både tynde og tunge frakker | Højere kapitalomkostninger og længere omstilling |
| PUR og filmlaminering | Klæbemiddel 3 til 12 gram per kvadratmeter | Beskyttelsesfilm, dekorativ film, bindelag | Fugtkontrol og nip-tryk bestemmer bobler |
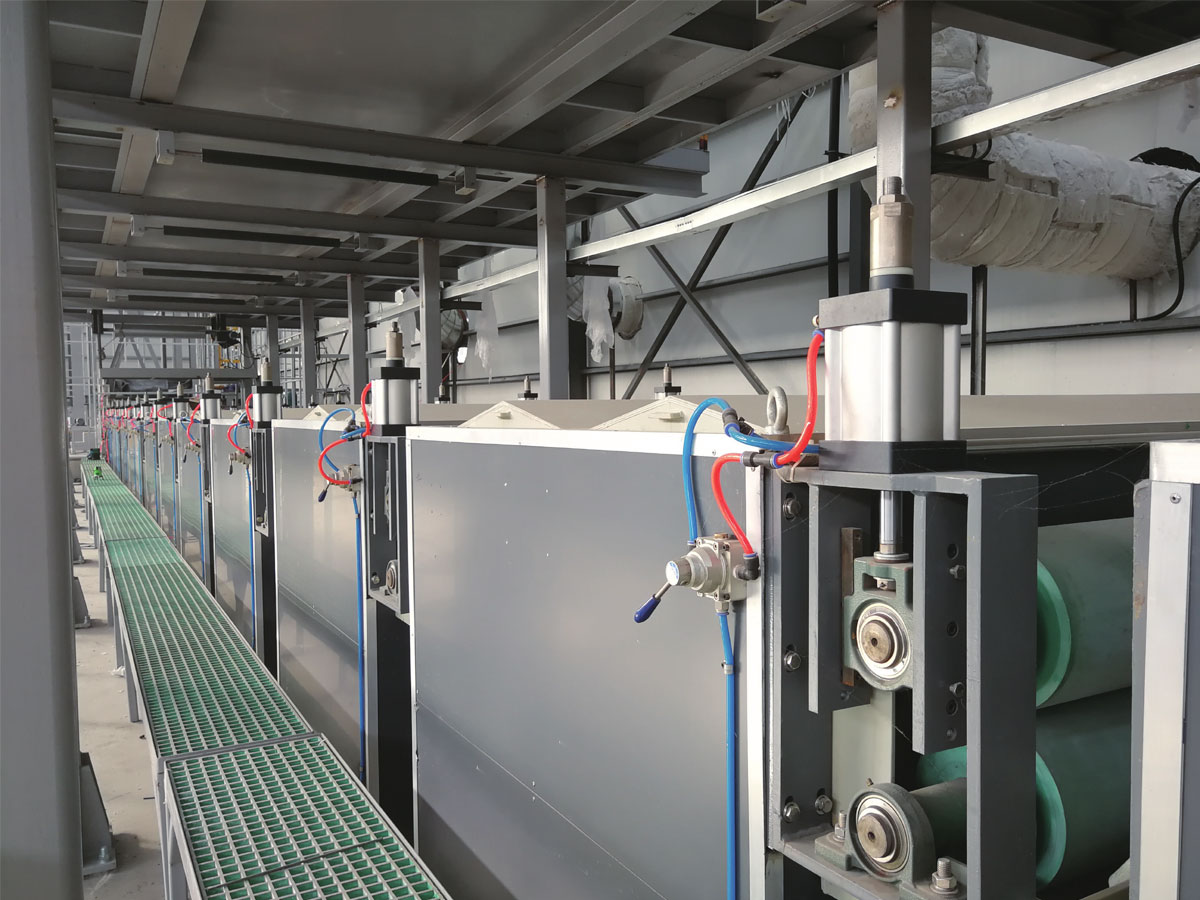
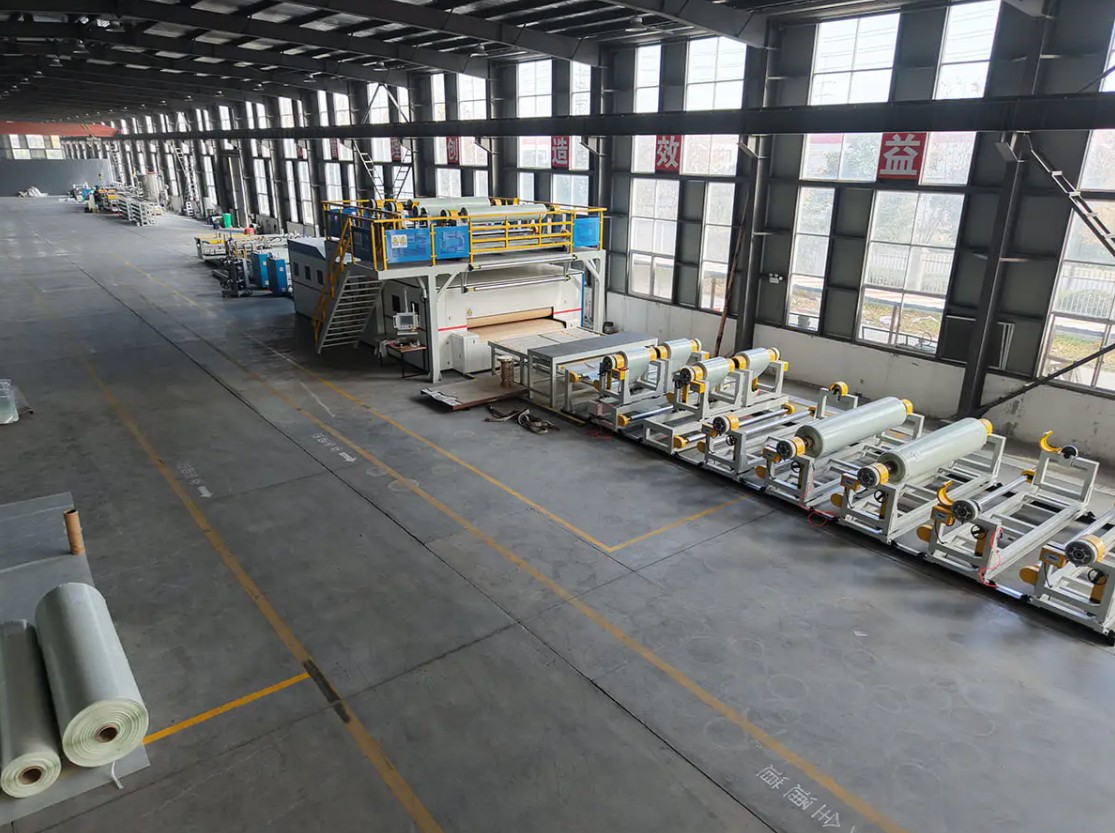
 Color Coating Line Gennem automatiserede og intelligente processer giver belægningsproduktionslinjen æstetisk tiltalende, holdbare og funktionelle overfladebelægninger til en bred vifte af ... Se produkt →
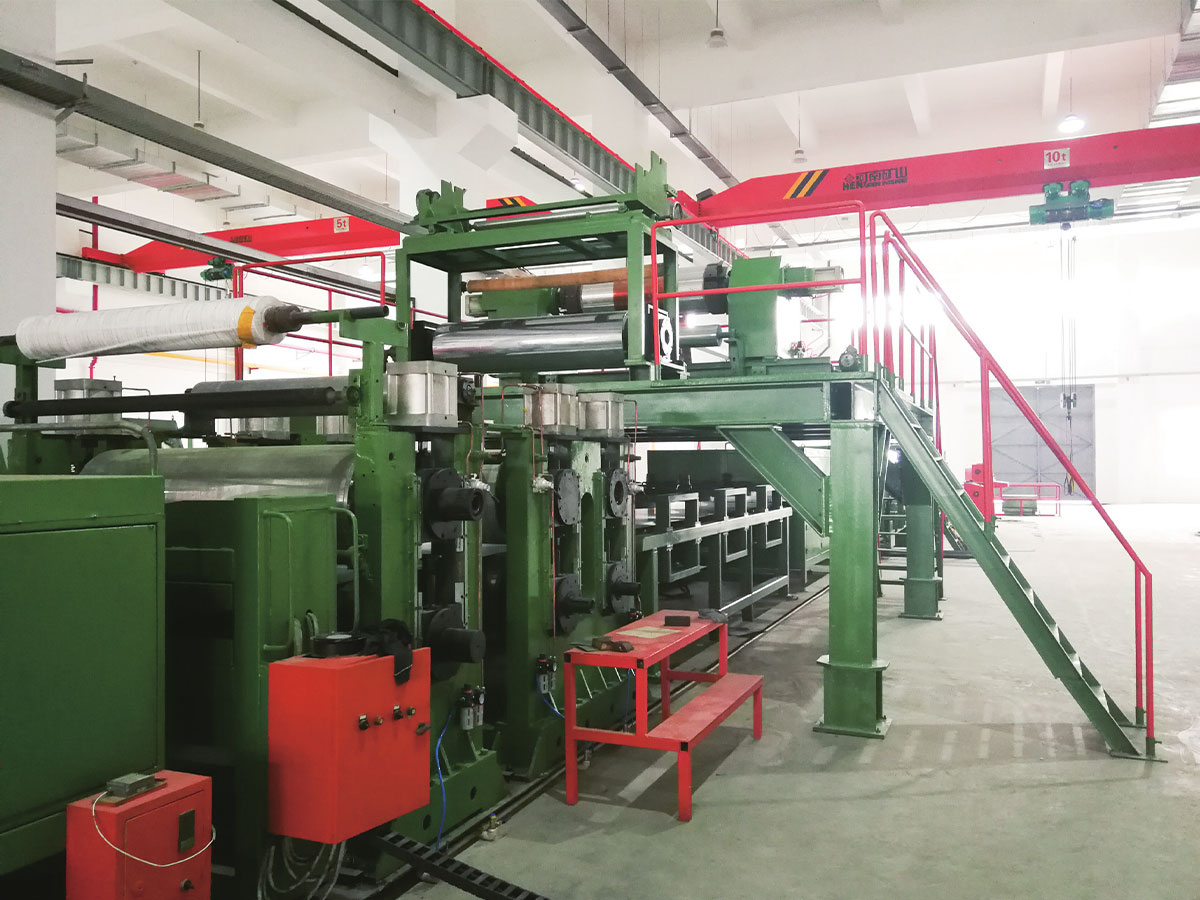
En farvebelægningslinje, der kombinerer rullepåføring med en hærdningsovn med flere zoner, er standardarbejdshesten til forbelagt aluminium og stålspiral. Hvor én linje skal dække både tynd primer og tungere topcoat-arbejde, fjerner en kombineret rulle- og spraykonfiguration behovet for to maskiner på bekostning af langsommere omskiftning og mere forsigtig væskehåndtering.
Forberedelse og hærdning af underlag Sæt loftet
Vedhæftningsfejl starter sjældent ved belægningshovedet. De starter på båndoverfladen, hvor mølleolie, oxid eller resterende valsemulsion overlever rengøringsstadiet og sidder mellem metallet og primeren. En forbehandlingsrenselinje bør omfatte alkalisk affedtning, totrinsskylning, et konverterings- eller passiveringstrin tilpasset harpikssystemet og en tørretumbler, der efterlader strimlen helt tør uden lynrust.
Hærdning er det andet loft. Ovnindstillingspunkter i grader Celsius betyder mindre end den maksimale metaltemperatur, strimlen når, og den tid, den forbliver over harpiksaktiveringstærsklen. Under hærdning giver svag vedhæftning og dårlig opløsningsmiddelresistens. Overhærdning gør filmen skør, så den revner ved snævre bøjningsradier. Spørg efter det maksimale metaltemperaturvindue for din substrattykkelse, fordi en 0,3 mm aluminiumsspole og en 1,2 mm stålspole ikke vil nå den samme temperatur ved samme linjehastighed.
Specifikationsnumrene, der bestemmer tilbagebetalingen
Før du sammenligner priser, skal du rette de tal, der definerer jobbet. Disse værdier hører hjemme i forespørgslen og senere i kontrakten:
- Underlagets bredde og tykkelsesområde, inklusive den tyndeste tykkelse, linjen skal løbe uden at rynke.
- Belægningstykkelsestolerance over hele bredden og langs spolen, angivet som en målt værdi i stedet for et mål.
- Linjehastighed ved nominel tykkelse, ikke den maksimale hastighed drevet kan nå.
- Højeste metaltemperaturområde og opholdstid i hver ovnzone.
- Webspændingsområde og den kontrolmetode, der bruges til at holde den.
- Spolevægt, indvendig diameter og skiftetid mellem produkter.
- Accepttestmetode, prøveudtagningsfrekvens og hvem der betaler for et mislykket forsøg.
Et citat, der udelader tolerance og acceptmetode, kan ikke sammenlignes med et citat, der angiver dem, dog ser totalerne ud på papiret.
Hvor belægning passer i et kompositpanelanlæg
Belægningsudstyr står sjældent alene. I et aluminiumskompositpanel producerer belægningslinjen præ-coated spole, der senere møder en klæbende film og en kerne i lamineringsstadiet. Begge processer skal være enige om overfladeenergi, primerkemi og filmtykkelse, fordi en belægning, der består en tapetest alene, stadig kan delaminere, når den først er limet til en brandbedømt kerne og bukket til et facadepanel.
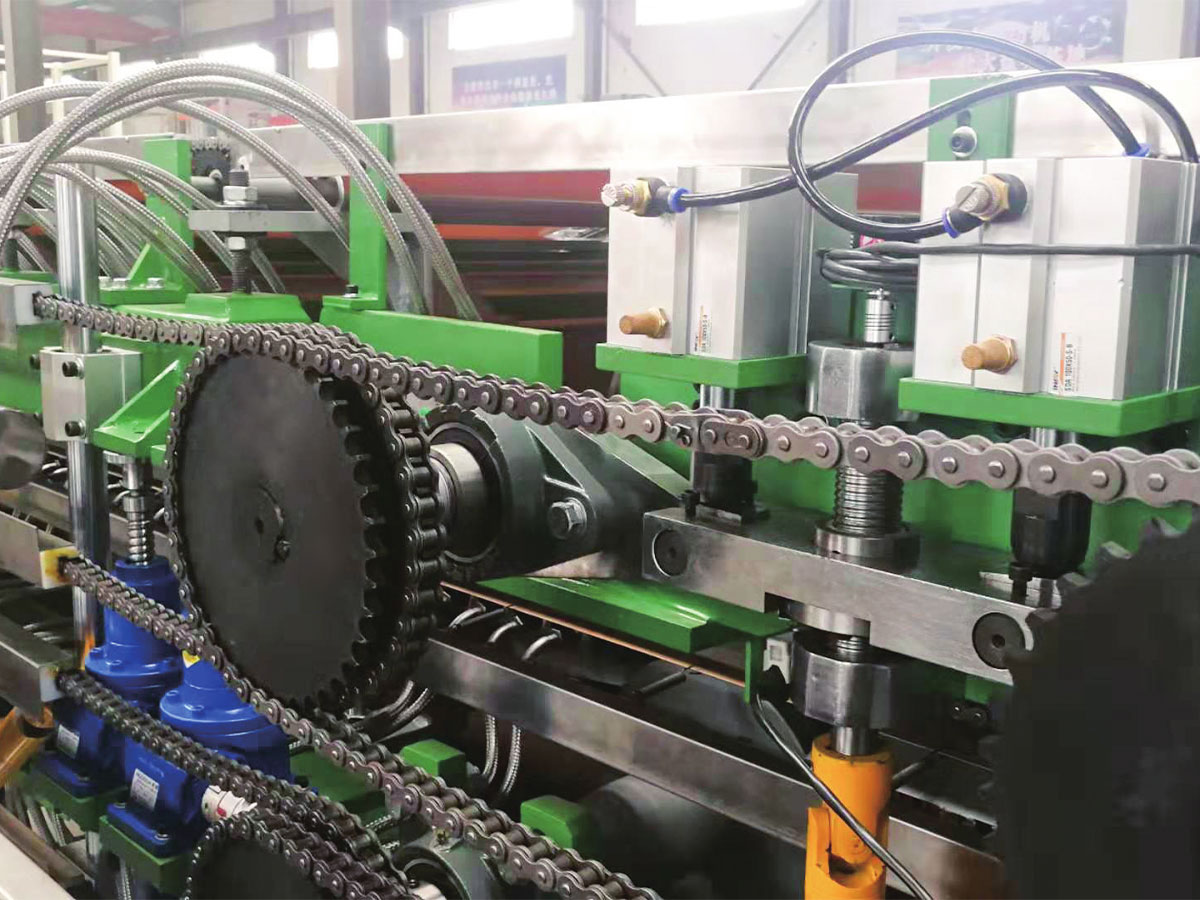
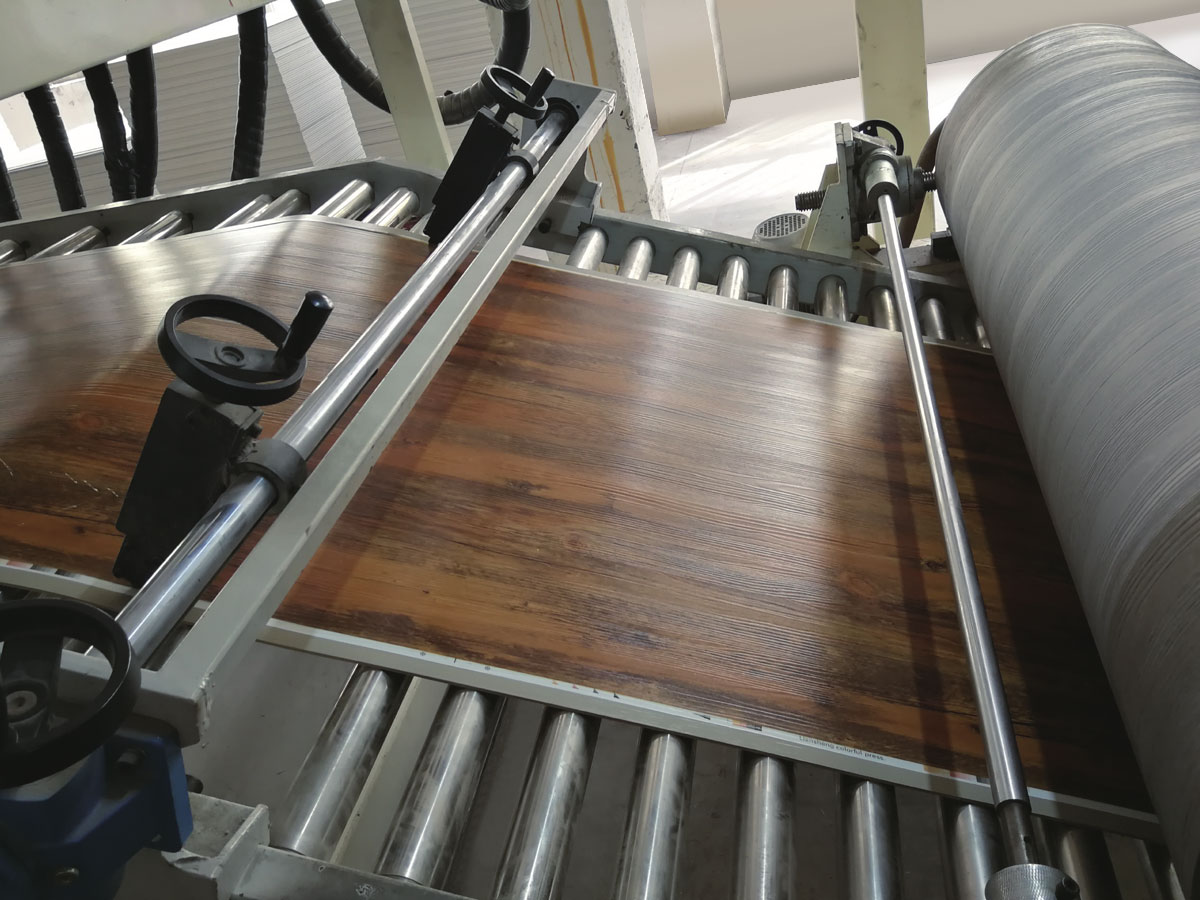
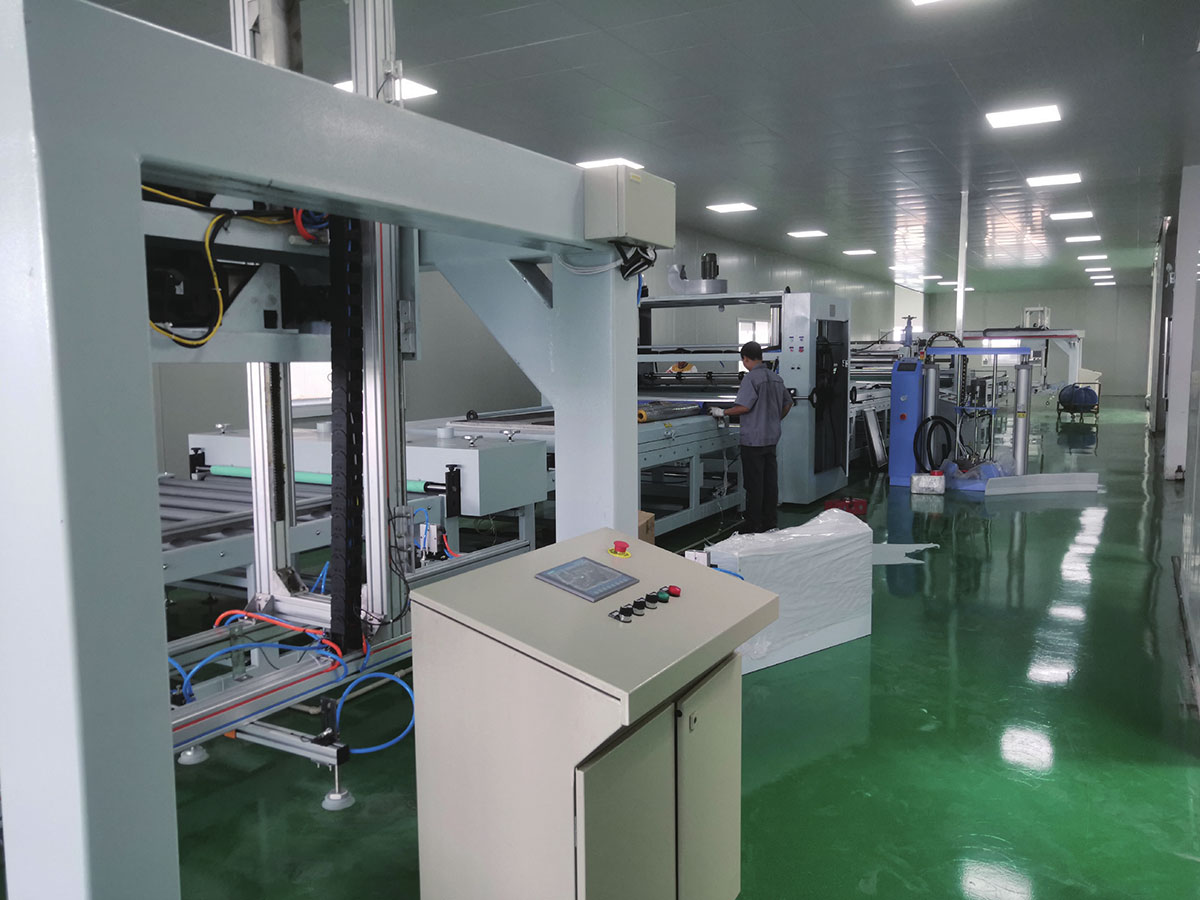
 PUR Coating og Film Laminute Line PUR-belægnings- og lamineringslinjen bruges primært til højstyrkelaminering af forskellige funktionelle film (såsom dekorative film, beskyttelsesfilm og funktionsfilm). Se produkt →
For A2- og B1-brandklassificeret aluminium-kompositpladeproduktion er belægningstrinnet og komposittrinet normalt specificeret sammen. Kernekvalitet, klæbende film og belægningssystem danner en kæde, og det svageste led sætter den brandpræstation, som en testrapport kan understøtte.
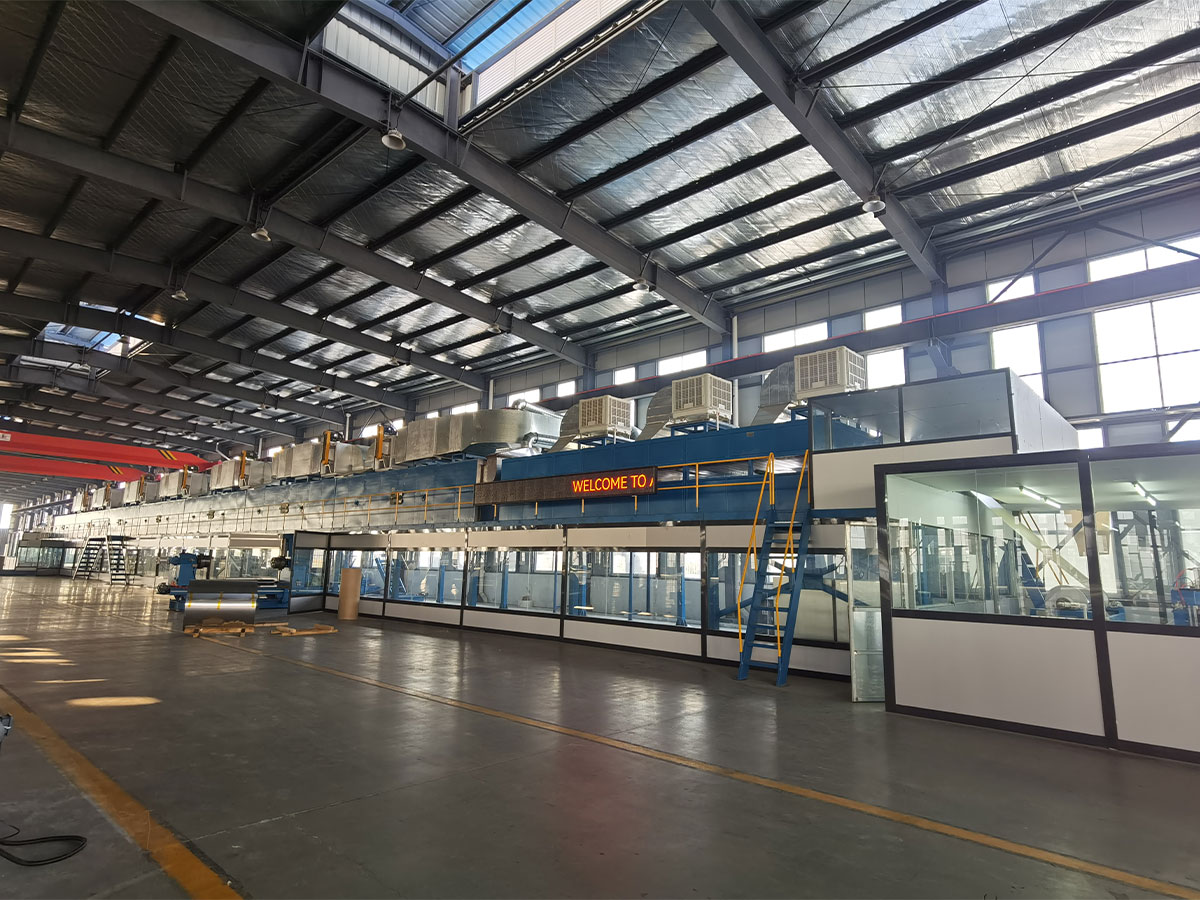
 A2 Metal Composite Panel Produktionslinje I 2012 udviklede vi selvstændigt A2 Metal Composite Panel Production Line, en andengenerations kontinuerlig lamineringslinje specielt designet til at producere Cl... Se produkt →
Planter, der også kører SPC-gulve, PVC og PU-læder eller kontinuerlige fiberforstærkede termoplastiske kompositter, står over for den samme logik med forskellige substrater. Belægnings- eller lamineringsenheden, spændingssektionen og nedstrøms prægeudstyr skal konstrueres som én linje i stedet for at samles fra separate tilbud.
Indkøbstjek, før du forpligter dig
Disse kontroller koster et par uger og sparer normalt langt mere, end de koster:
- Kør dit eget substrat, på tværs af dit eget tykkelsesområde, på builder-referencelinjen eller på et partneranlæg.
- Spørg hvilke parametre der er garanteret, og hvordan hver enkelt måles under accept.
- Bekræft reservedelslisten, inklusive intervaller for genslibning af ruller og pumpetætninger.
- Tjek valsens hårdhed og overfladebehandling, da en blød valse mister sin krone inden for måneder på slibende underlag.
- Bekræft gulvbelastning, fundamentkrav og de forsyningsforbindelser, du skal levere.
- Aftal installation, idriftsættelse, operatøruddannelse og supportordning efter overdragelse.
Almindelige fejlpunkter og hvordan man undgår dem
- Kanttykkelsesforskydning: normalt rullekrone, klemtryk eller belægningsviskositet, ikke pumpen. Mål hele bredden, ikke midten.
- Appelsinhud og dårlig flow: Kontroller opløsningsmiddelbalancen, belægningstemperaturen og rampen i den første ovnzone.
- Vedhæftningstab efter bøjning: normalt et under- eller overhærdningsproblem kombineret med forbehandlingsrester.
- Striber og ridser: slidte styreruller, forkert banespænding eller tørret belægning opsamlet på en rulle.
- Bobler under lamineret film: fugt i underlaget, for høj vægt af klæbende lag eller ustabilt klemtryk.
Registrering af belægningsvægt, højeste metaltemperatur og spænding for hver spole er det billigste diagnostiske værktøj, en plante kan beholde. Når der opstår en defekt, viser loggen normalt, hvilken parameter der blev flyttet først.
At vælge en bygmester, der forstår hele linjen
Belægningsudstyr er et system, ikke en katalogvare. Forbehandling, påføring, hærdning, spænding og nedstrømshåndtering skal dimensioneres mod det samme underlag og samme produktionsmål. En bygherre, der også leverer kompositpanellinjer, filmlamineringsenheder, prægemaskiner og nivelleringsudstyr, bruges til at løse grænsefladerne mellem dem, hvilket er der, hvor de fleste idriftsættelsesforsinkelser opstår. Det hjælper også, når den samme leverandør kan prøve dit materiale og justere specifikationen inden stål skæres.
Produktionsfordelene ved en metalspiralbelægningslinje dukke op i gennemløbs- og skrottal frem for i en maskinbrochure, så spørg efter målt output pr. skift i stedet for installeret kapacitet.
En belægningslinje bedømmes ud fra spolerne, der forlader anlægget, ikke efter den hastighed, der er trykt i forslaget. Fastgør substratområdet, belægningstykkelsestolerancen, peak-metaltemperaturvinduet og acceptmetoden, før du diskuterer prisen. Sammenlign citater på det grundlag, og de forskelle, der betyder noget, bliver synlige.
Hvis du planlægger en ny belægnings-, laminerings- eller kompositpanellinje og ønsker specifikationen gennemgået i forhold til dit eget materiale, send substratdetaljerne og måloutput til ingeniørteamet og bede om en linjekonfiguration med tolerancerne skrevet i.