
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

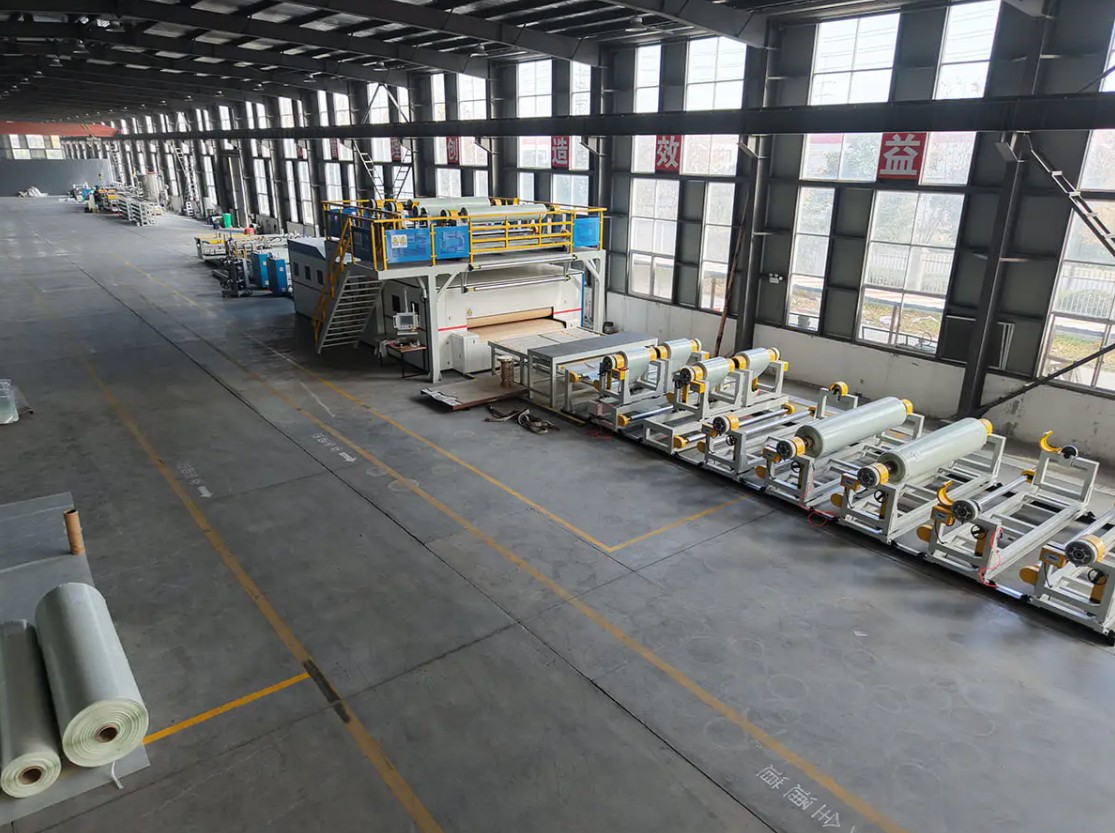
To PET/PP CFRT-kompositlinjer kan bære den samme pris, den samme arbejdsbredde og det samme løfte på op til 1.200 kg/t, og stadig opføre sig meget forskelligt på butiksgulvet. Forskellen sidder normalt i ekstruderingssystemet: skruediameter og længde til diameter forhold, om en smeltepumpe stabiliserer trykket, hvordan dyselæberne justeres, og hvordan rullestablen fjerner varme. Hvert trin nedstrøms, fra fiberudvådning til viklingsspænding, kan kun bevare den kvalitet, som ekstruderen leverer.
Den praktiske regel er derfor ligetil: definer først ekstruderingssystemet og dimensioner resten af linjen omkring det. Et belægnings-, laminerings- eller prægningstrin vurderet hurtigere, end ekstruderen kan tilføre den, er kapacitet, du betaler for og aldrig bruger. En ekstruder, der er dimensioneret til output, men ikke til det materiale, du faktisk kører, vil give dig måleafdrift, gelpletter og for tidlig skrueslid i maskinens levetid. Denne artikel dækker, hvad et ekstruderingssystem inkluderer på en kompositlinje, hvordan man matcher det til PET, PP, PVC og fyldte forbindelser, hvilke tolerancer, der har kommerciel vægt, og hvad der skal testes inden endelig betaling.
Hvad tæller som et ekstruderingssystem på en kompositlinje
På en sammensat produktionslinje er ekstruderingssystemet ikke én maskine, men en kæde af enheder, der skal holde det samme sætpunkt sammen: materialehåndtering og tørring, skruen og tønden, en smeltepumpe eller trykreguleringssløjfe, matricen, rullestakken eller kølesektionen, og aftrækket, der indstiller linjehastigheden. Tykkelsen skabes ved matricen, fryses i afkølingsstadiet og derefter lamineres, præges eller coates.
Pligten ændres med produktet. En CFRT-linje ekstruderer en tynd, hotmelt, der skal væde kontinuerlige fibre, mens en gulvbelægningslinje ekstruderer en tungt fyldt plade, der senere kalandreres til den endelige tykkelse. Tabellen nedenfor viser, hvordan den samme hardwarekategori skifter i prioritet fra produkt til produkt.
| Linjetype | Ekstrusionspligt | Typisk polymer | Bekræft først |
|---|---|---|---|
| PET/PP CFRT komposit linje | Smelteimprægnering af kontinuerlige fibre, derefter pladeformning og laminering | PET, PP, nogle gange PA | Smeltetemperaturens ensartethed på tværs af matricebredden og fibergennemfugtning ved mållinjehastighed |
| SPC gulvproduktionslinje | Fyldt PVC-pladeekstrudering, kalandrering og laminering til slidlaget | PVC med calciumcarbonat fyldstof | Slidstyrke på skruer og cylindere, output pr. dysebredde, målekontrol efter kalandrering |
| PVC/PU læder prægning og belægning linje | Forbind plastificering og belægning på slippapir eller stof | PVC-blanding, PU | Belægningstykkelse repeterbarhed, rulletemperaturstabilitet, overfladedefektrate |
| Metalkomposit- og spolebelægningslinjer | Klæbemiddel- og belægningslag frem for bulkekstrudering | PE, PUR, filmlim | Om kernepladen er købt ind eller produceret i egen regi, og hvordan vedhæftning valideres |
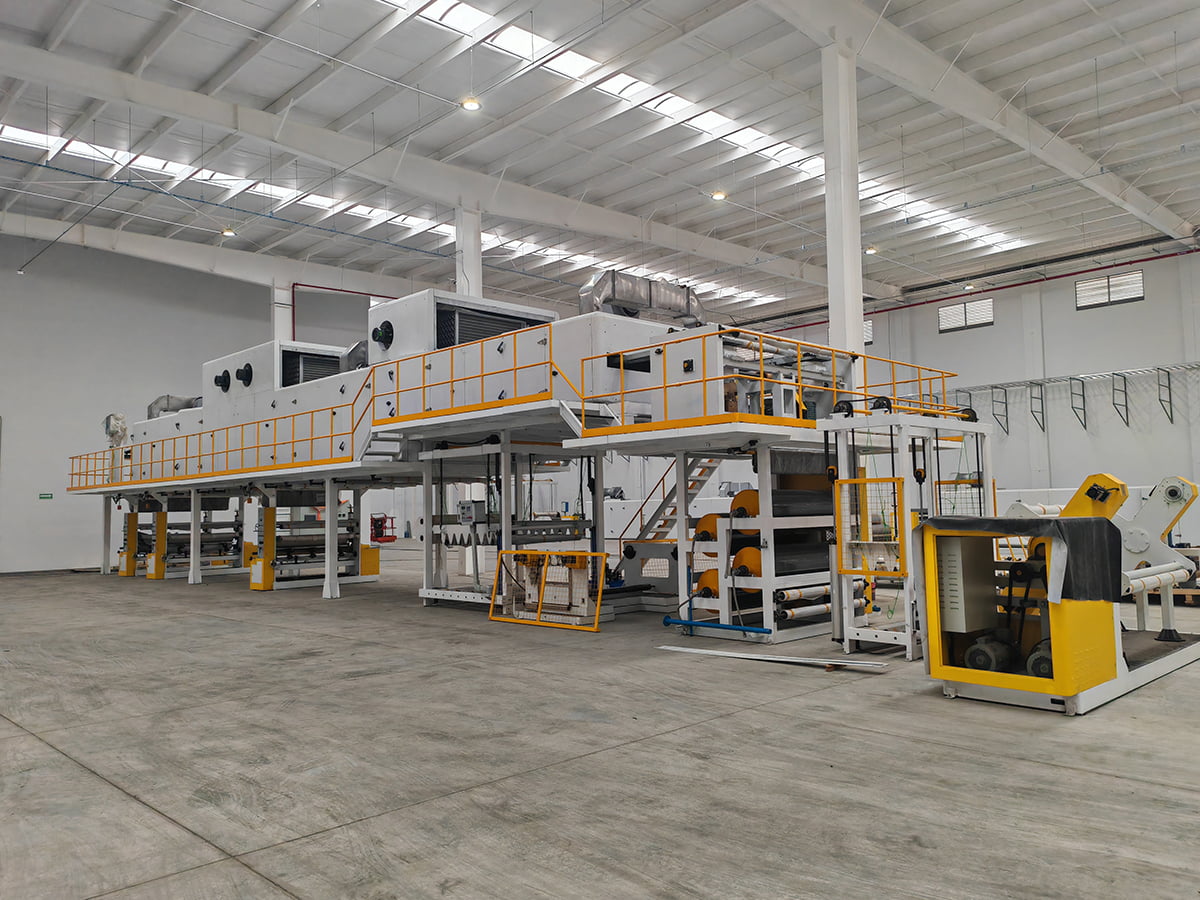
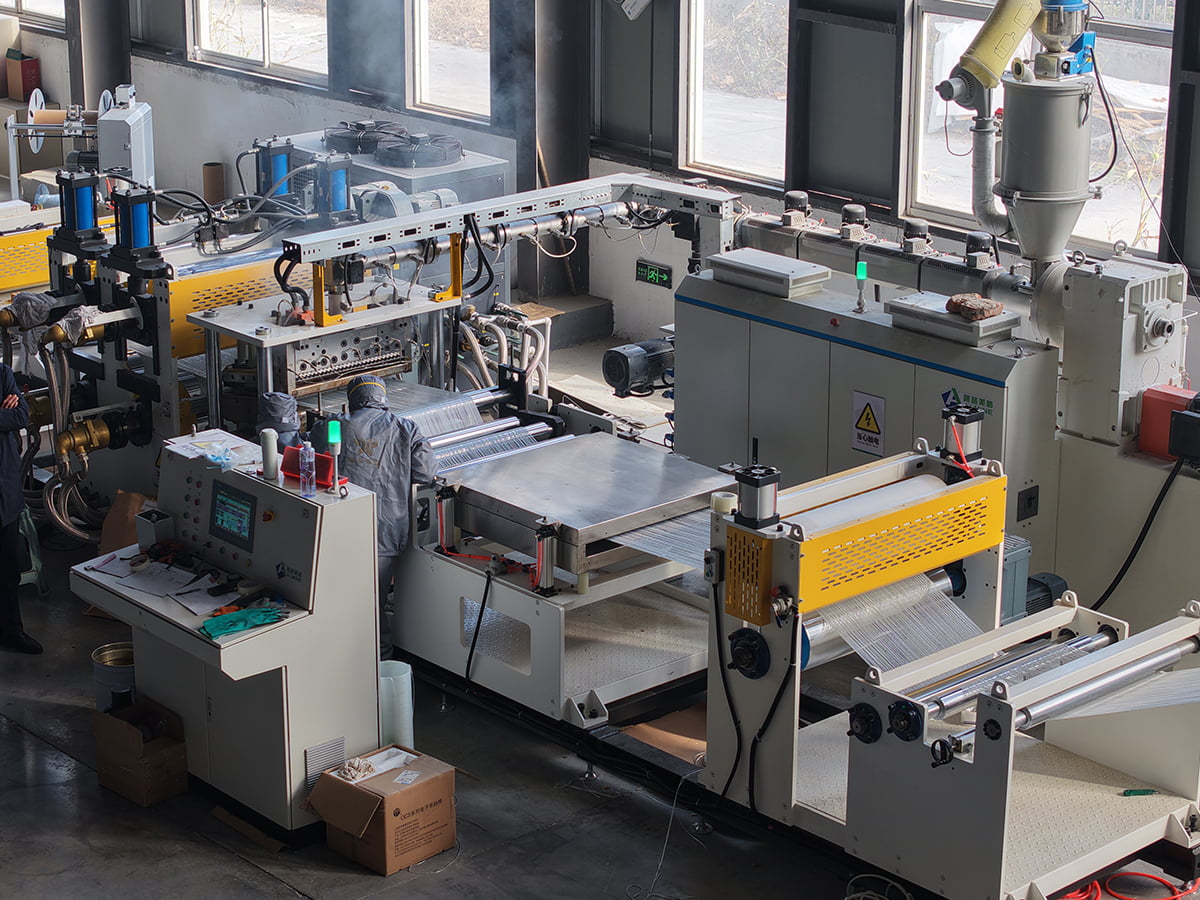
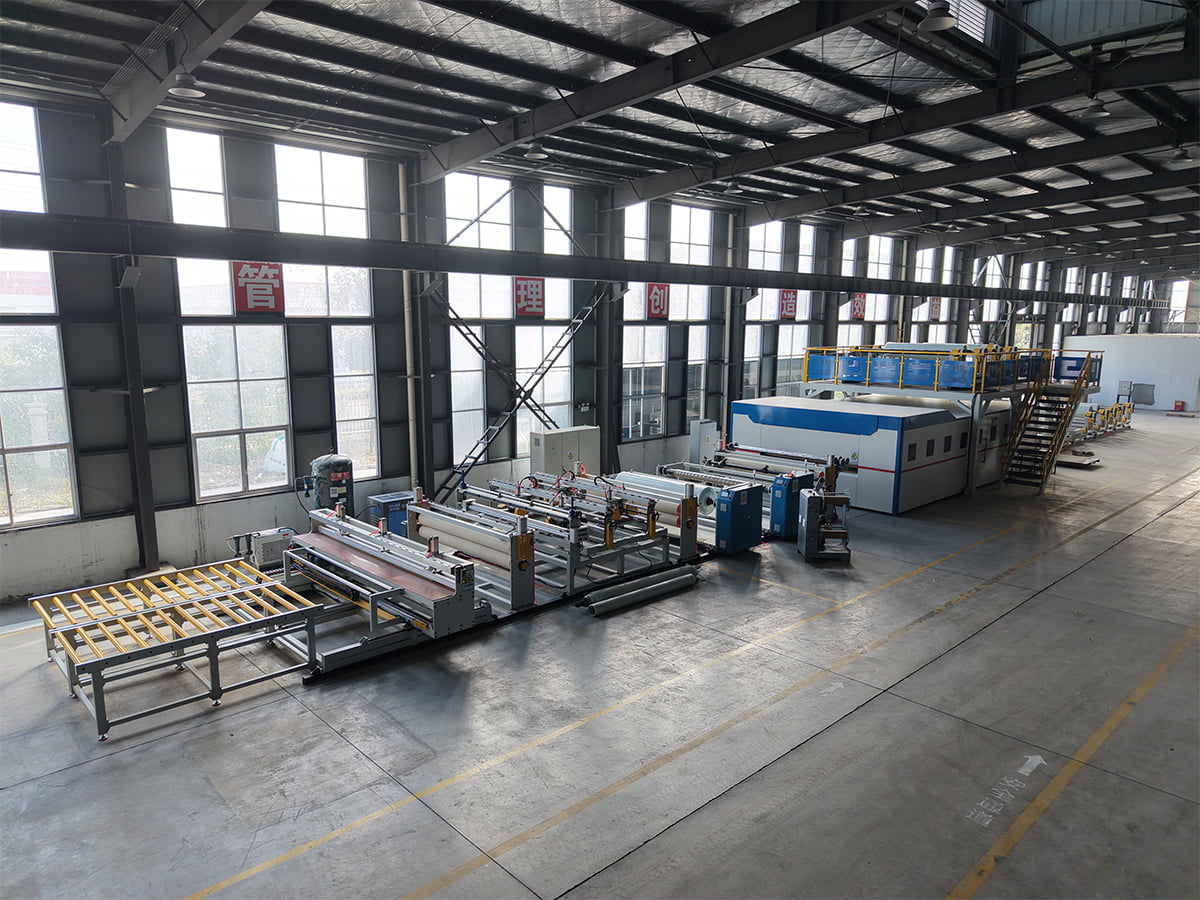 PET/PP CFRT kompositmateriale produktionslinje En CFRT-kompositlinje til PET/PP, relevant, når ekstruderingsopgaver skal væde kontinuerlige fibre i stedet for at køre fyldt gulvplade. Se produkt →
Match ekstruderen til materialeadfærd, ikke kun til output
Citater sammenlignes normalt på kilogram i timen. Dette tal er kun meningsfuldt, når det er angivet for en specifik polymer, en specifik skruegeometri og en specifik produkttykkelse. En skrue, der kører PET komfortabelt, kan sulte på en fyldt PVC-blanding, og en skrue, der er optimeret til fyldte forbindelser, kan overklippe en varmefølsom smelte.
Punkter der afgør om ekstruderen yder
- Foder og tørring: PET absorberer fugt og skal tørres til et kontrolleret dugpunkt, ellers viser hydrolyse sig som styrketab og bobler. PP behøver langt mindre tørring, men er mere følsomt over for smeltetemperaturspidser.
- Skruegeometri: kompressionsforhold, barrieresektioner og blandeelementer følger smelteviskositeten og fyldstofbelastningen. Spørg efter skruetegningen, ikke kun diameteren.
- Slidbeskyttelse: Calciumkarbonat, glasfiber og mineralske fyldstoffer er slibende. Bimetalliske tønder og hærdede skruer forlænger levetiden, og forskellen viser sig i målekonsistens to eller tre år efter.
- Trykstabilitet: en smeltepumpe mellem ekstruder og dyse indsnævrer tykkelsesvariation og afkobler dysetryk fra skruehastighedsudsving. På tynde ark med høj værdi er dette normalt investeringen værd.
- Matricedesign: en bøjleform med individuelt justerbare læber passer til brede plader, mens en slidsmatrice med strammere indvendig geometri passer til tynde belægninger. Matricebredden skal matche den færdige bredde plus trimtillæg.
Kør et forsøg med din egen harpiks og fyldstof ved din måltykkelse, før ordren bekræftes. Skruens ydeevne på et leverandørreferencemateriale fortæller dig mindre, end du ønsker.
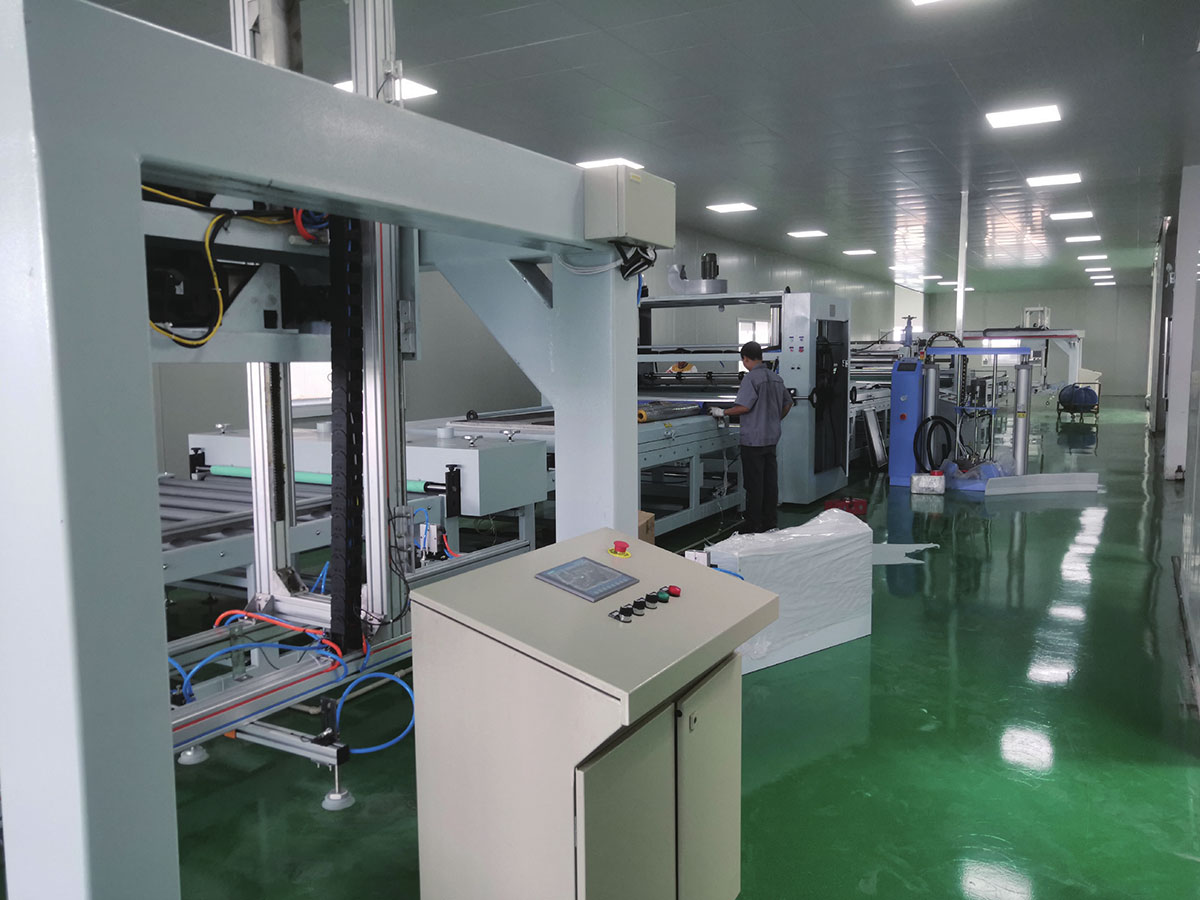
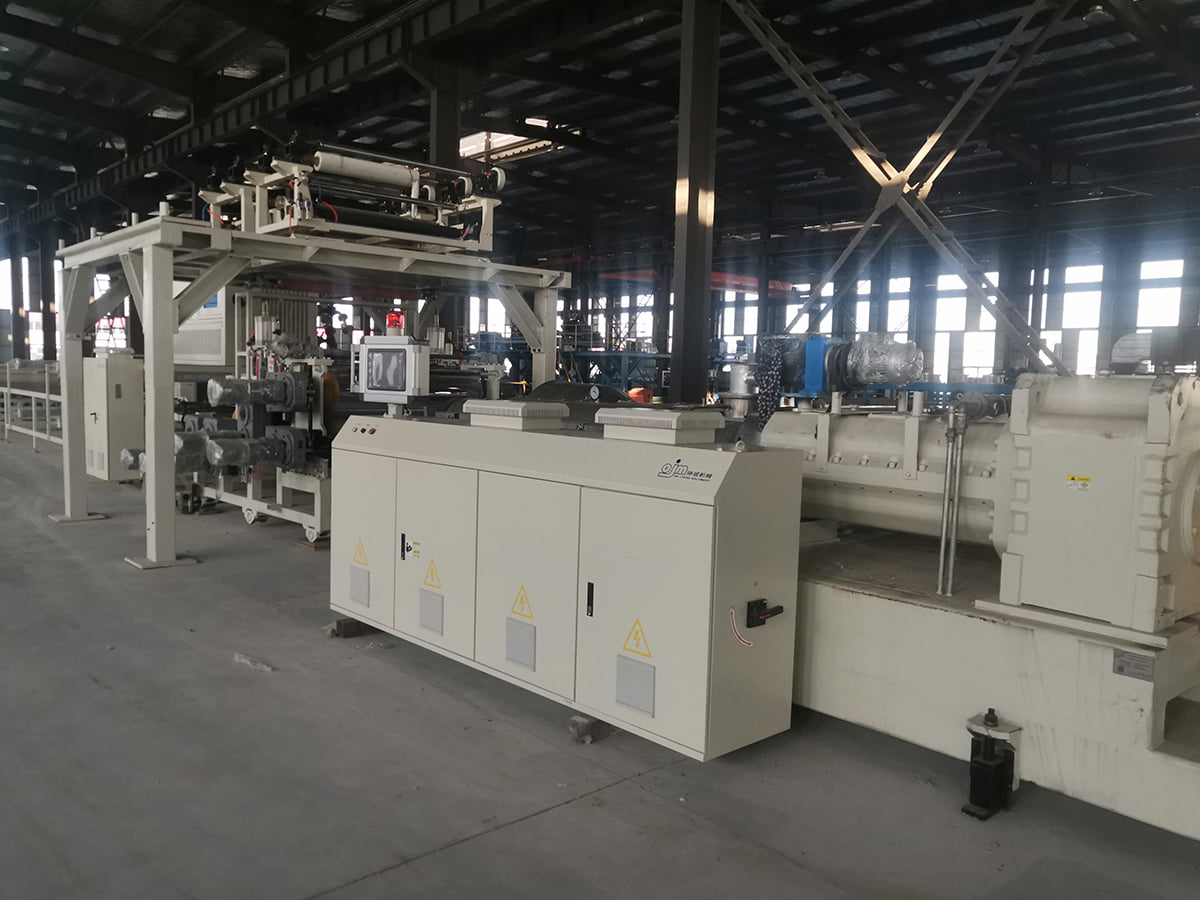 SPC Stone Plast Flooring Composite produktionslinje SPC gulvkompositlinje ekstruderer PVC- og calciumcarbonatkerne, derefter laminering af film, slidlag og prægning; dens målerkontrol påvirker materialeanvendelsen. Se produkt →
Tolerancer, der bestemmer materialeomkostninger
Tykkelsestolerance er, hvor ekstruderingskvalitet bliver til penge. Tag en fyldt PVC-plade med en nominel tykkelse på 1,0 mm og en densitet på ca. 1,4 gram pr. kubikcentimeter: en kvadratmeter god plade vejer ca. 1,4 kg. Hvis ekstruderen og rullestakken holder plus eller minus 2 procent, forbliver det gennemsnitlige forbrug tæt på det nominelle. Hvis variationen løber ved plus eller minus 5 procent, og operatørerne målretter mod den øvre halvdel af båndet for at undgå tynde pletter, stiger gennemsnitsvægten med omkring 3 procent. På 1.000.000 kvadratmeter årlig produktion er det cirka 42 tons ekstra masse, før harpikspris, fragt og den energi, der bruges til at smelte den.
Variation på tværs af bredden har lige så stor betydning som den gennemsnitlige tykkelse. Et ark, der er på mål i midten og tyndt i begge kanter, tvinger dig til at trimme bredere, og det trimmede materiale er et færdigt produkt, du ikke kan sælge. Justeringsområde for dyselæber, intern flowbalance og rullekrone er de sædvanlige årsager, og de er billigst at rette på specifikationsstadiet.
Opstartsadfærd medfører også omkostninger. Et ekstruderingssystem med hurtig termisk respons og stabil trykregulering når frem til det salgbare produkt hurtigere efter en omstilling, hvilket reducerer skrot på korte serier og gør små serier af specialkvaliteter kommercielt rimelige.
Nedstrømstrin skal dimensioneres til ekstruderen
Ekstruderingssystemet sætter tempoet, men det kan ikke afslutte jobbet alene. En kølerullestabel, der fjerner varme for langsomt, tvinger dig til at bremse linjen, hvilket øger smelteopholdstiden og risikerer nedbrydning. Lamineringsnip skal synkroniseres med aftrækshastigheden, så spændingen forbliver konstant fra matricen til oprulleren, og en in-line tykkelsesmåler er kun nyttig, hvis kontrolsløjfen faktisk kan justere skruehastigheden eller matriceboltene hurtigt nok til at have betydning.
For gulvbelægning definerer prægnings- og slidlagstrinnene overfladekvalitet og skridsikkerhed, så deres temperaturkontrol skal være lige så stram som ekstruderens. For PVC- og PU-læder er repeterbarheden af belægningstykkelse og rulletemperaturstabilitet styrende for både udseende og materialeforbrug, hvorfor disse parametre hører hjemme i accepttesten snarere end i en brochure. Hvis du vejer et gulv- eller panelprojekt mere bredt, hjælper det at forstå hvad en produktionslinje for PVC-laminatpaneler indebærer før fastsættelse af ekstruderingskapacitet.
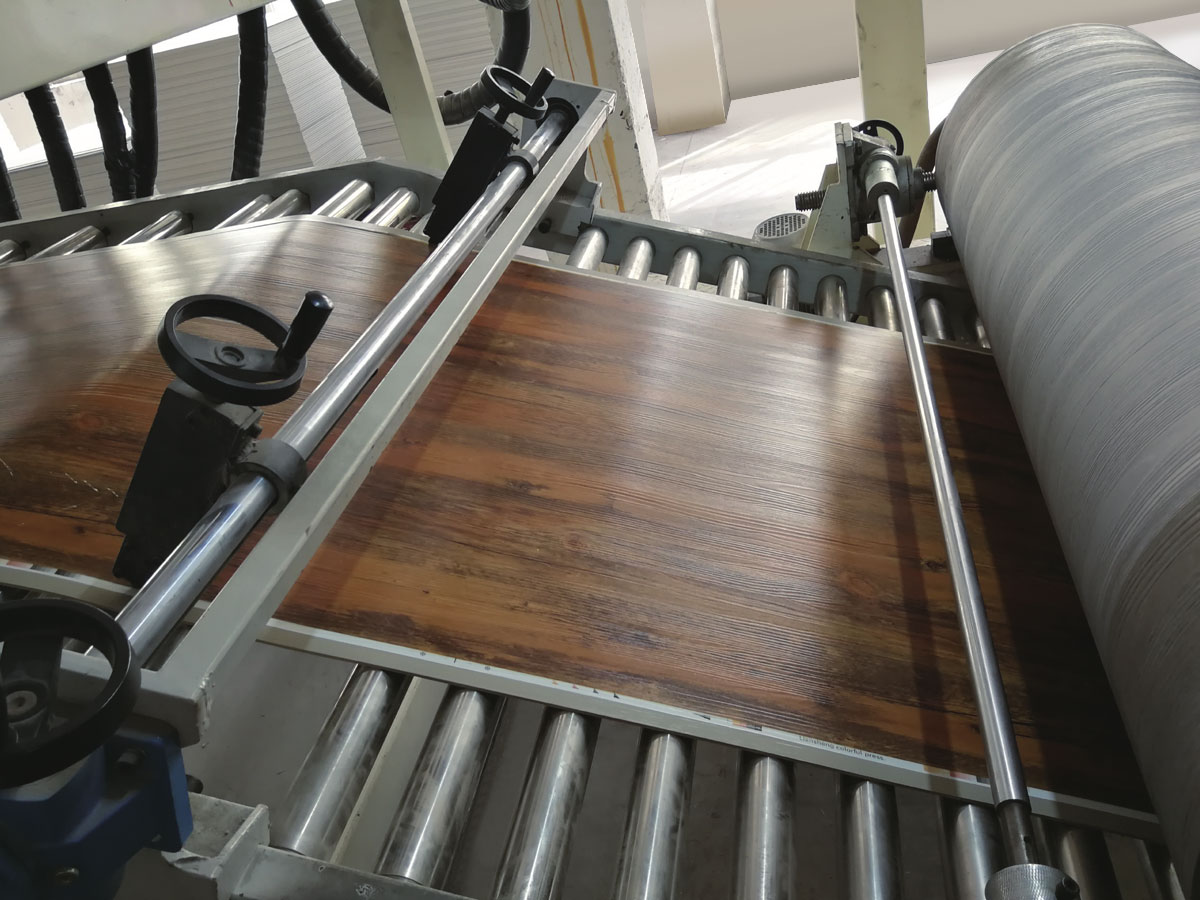
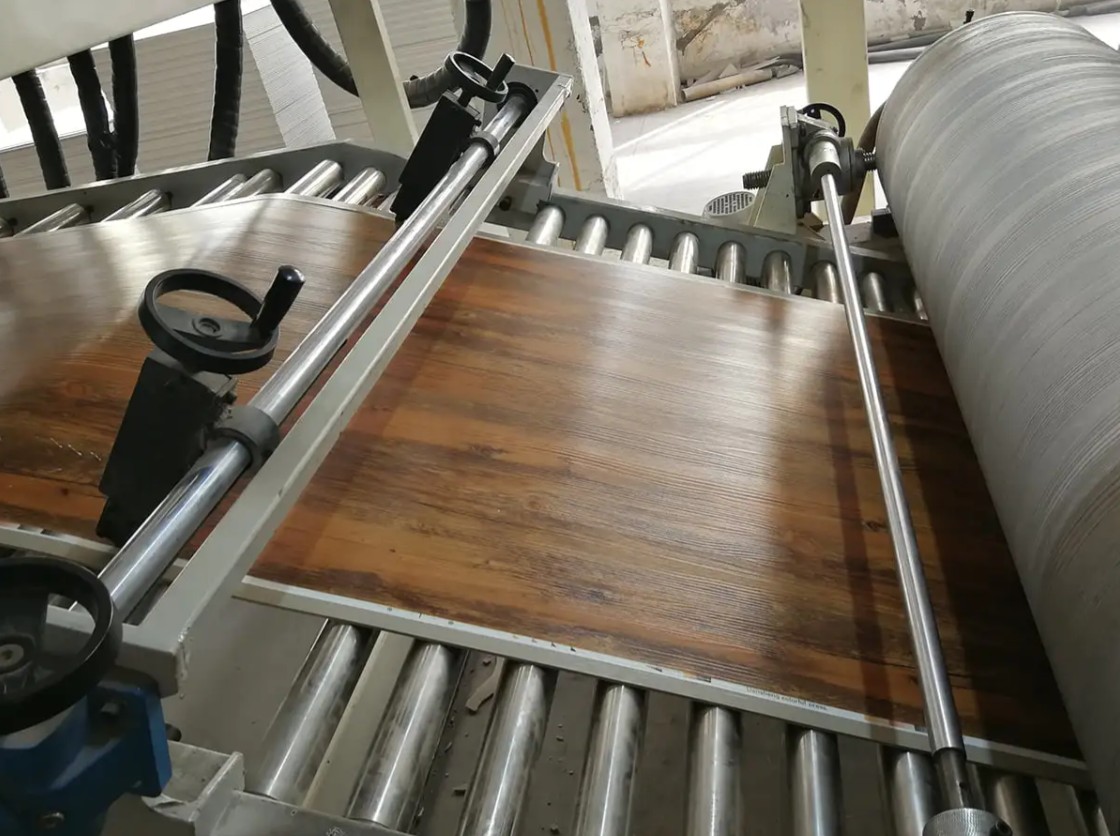
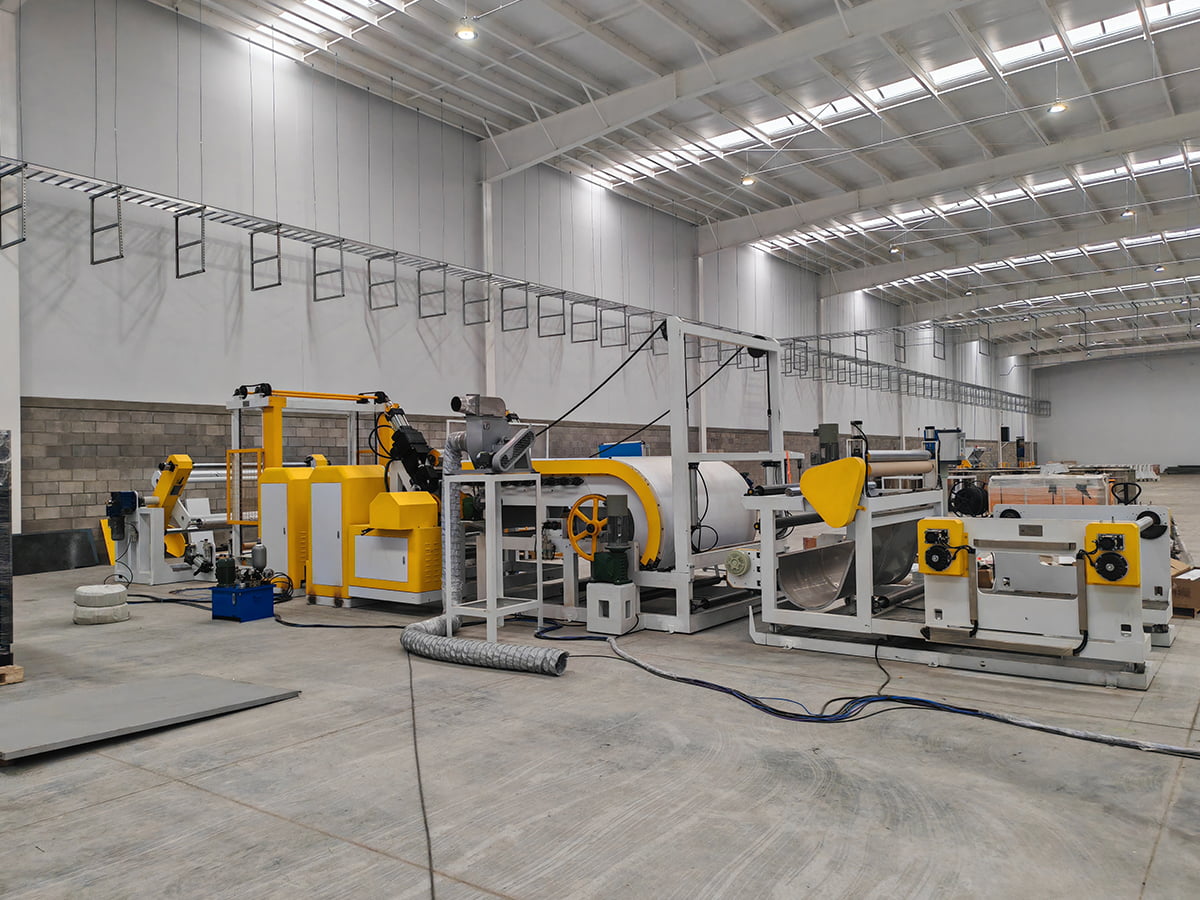 PVC/PU læder komposit prægning og belægningslinje En PVC/PU-læderkomposit, prægning og belægningslinje, der er relevant for repeterbarhed af belægningstykkelse og rulletemperaturstabilitet, skal kontrolleres før specifikation. Se produkt →
Tjekliste for indkøb og accept
Brug følgende sekvens, når du angiver en ny linje eller udskifter en ekstruder, der ikke længere holder måleren.
- Angiv polymer-, fyldstof- og additivpakken sammen med smelteflow eller viskositetsdata.
- Angiv færdig tykkelse og dets tolerancebånd, plus bredde og trimtillæg.
- Angiv påkrævet output ved den tykkelse og den nødvendige linjehastighed for at nå det.
- Anmod om skrue- og tøndetegninger, længde/diameterforhold, kompressionsforhold og slidbeskyttelse.
- Bekræft matricebredde, læbejusteringsområde og intern flowdesign.
- Bekræft kølekapacitet og rullestabelkonfiguration ved maksimal linjehastighed.
- Aftal et forsøg med dit eget materiale og en prøveudtagningsplan: tykkelse på tværs af bredden, output, energi pr. kilogram, overfladefejl og opstartsskrothastighed.
- Aftal reservedeles omfang og leveringstider for skruer, tønder, dyselæber og rulledæksler.
- Aftal serviceomfang: fjernsupport, idriftsættelse på stedet, operatøruddannelse og garantibetingelser.
Custom Lines, Service og Reservedele
En standardkonfiguration dækker sjældent hvert produkt. Når en kunde har brug for en anden lagstruktur, en usædvanlig bredde eller et dedikeret co-ekstruderingsarrangement, giver en specialbygget linje mere mening end at gå på kompromis med en katalogmodel. Jiangsu XieCheng Intelligent Equipment, baseret i Jinhu Economic Development Zone i Huai'an, Jiangsu, bygger både standard- og ikke-standard produktionslinjer. Gruppen, den tilhører, er blevet anerkendt som et provinsielt ingeniørforskningscenter for A2-brandbedømte aluminiumkompositpaneler og deres produktionsudstyr, og som en AA-kvalitetskreditvirksomhed, hvilket er nyttig kontekst, når du vurderer ingeniørdybde frem for pris alene.
Efter levering betyder support mere end et specifikationsark. Fjernassistance, service på stedet og reservedelsforsyning holder en linje kørende, når en skrue slides, eller en matrice skal udskiftes, og disse responstider bør skrives ind i kontrakten. Det kan du nå ingeniørteamet via kontaktsiden med dine materialedata, måltykkelse og påkrævet output.
Ekstruderingssystemer belønner tidlige beslutninger. Vælg skrue, matrice, trykstyring og kølekapacitet i forhold til det materiale, du faktisk kører, og den tolerance, som dine kunder faktisk accepterer, og derefter størrelse laminering, prægning og vikling, der matcher. Denne sekvens holder kapitalomkostningerne bundet til brugbart output i stedet for brochurenumre, og det gør måle-, skrot- og materialeforbrug forudsigeligt fra det første produktionsskift.