
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

En spole af aluminium malet efter skæring og formning koster næsten altid mere pr. kvadratmeter end den samme spole malet, mens det stadig er en spole på en kontinuerlig linje. Den økonomiske kendsgerning forklarer, hvorfor færdigmalet aluminium leverer det meste af markedet for beklædning, tagdækning, skilte og aluminiumskompositpaneler.
Kvaliteten i belagt aluminiumsspole afgøres tre steder: Hvor ren er strimlen, når den når belægningshovedet, hvor nøjagtigt dette hoved måler filmen, og hvor jævnt ovnen leverer hærdningen. Farve, glans og levetid følger af disse tre, ikke fra malingsmærket alene.
Sådan fungerer kontinuerlig belægning af aluminiumsspole
Coil coating er en kontinuerlig, automatiseret proces, der påfører en organisk coating på metalbånd, før strimlen skæres eller formes. Aluminium ankommer som en spole, vikles ud, renses, kemisk forbehandlet, coatet, hærdet, afkølet og opviklet som formalet spole. Fordi strimlen ikke stopper under konstant kørsel, bestemmes filmtykkelse, hærdning og udseende af maskinparametre snarere end operatørfølelse. Arkitektoniske linjer kører normalt med 20 til 60 meter i minuttet, med strimmelbredder på 600 til 1600 millimeter og en samlet tør film på 20 til 27 mikrometer inklusive primer.
- Afrulning og syning: Halen af den løbende spole er forbundet med hovedet på den næste, og sømmen skal passere gennem linjen uden markeringsruller.
- Akkumulering: En indgangsakkumulator opbevarer strimler, så belægningshovedet og ovnen bliver ved med at køre gennem et spoleskift.
- Rengøring og forbehandling: alkalisk rengøring, skylning, en kemisk omdannelsesbelægning og en aftørringsovn. Denne fase bestemmer adhæsion mere end nogen anden.
- Primer og topcoat: roller coatere påfører primeren, en flash-off sektion fjerner opløsningsmiddel, derefter følger topcoaten.
- Hærdning: en multi-zone ovn bringer metallet, ikke kun luften, til den højeste metaltemperatur, som kemien har brug for.
- Slukning og tilbagespoling: Afkøling bringer båndet ned til håndteringstemperatur, og den færdige spole spoles tilbage under kontrolleret spænding.
Stripforberedelse afgør de fleste vedhæftningsresultater
Ufuldstændig rensning forhindrer konverteringsbelægningen i at danne jævnt, og fejlen viser sig senere som belægningstab langs en bøjning eller en skåret kant. Rengøringssektionen skal derfor være lang nok til den linjehastighed, du rent faktisk kører, og vådsektionsvalser har brug for en rengøringsplan, fordi tørrede kemikalierester overføres direkte på strimlen som striber.
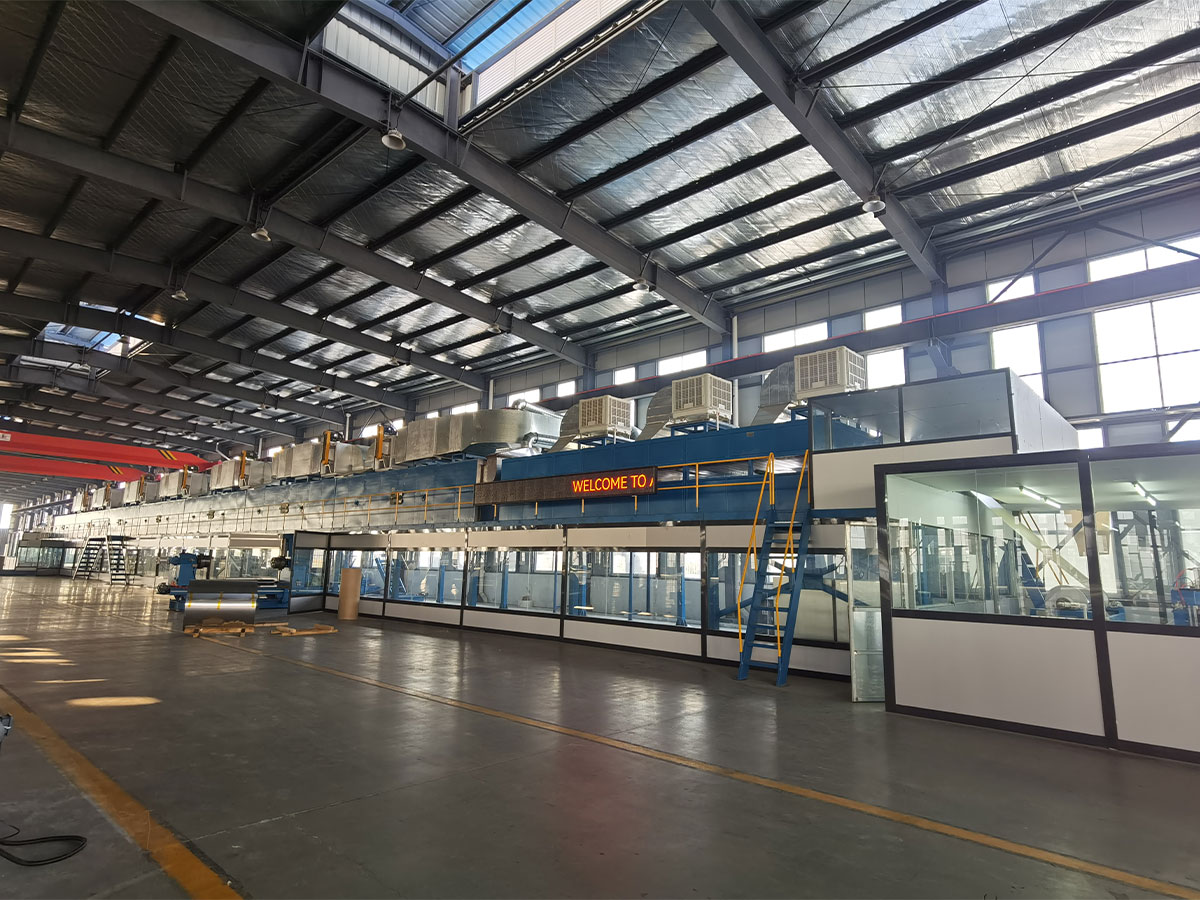
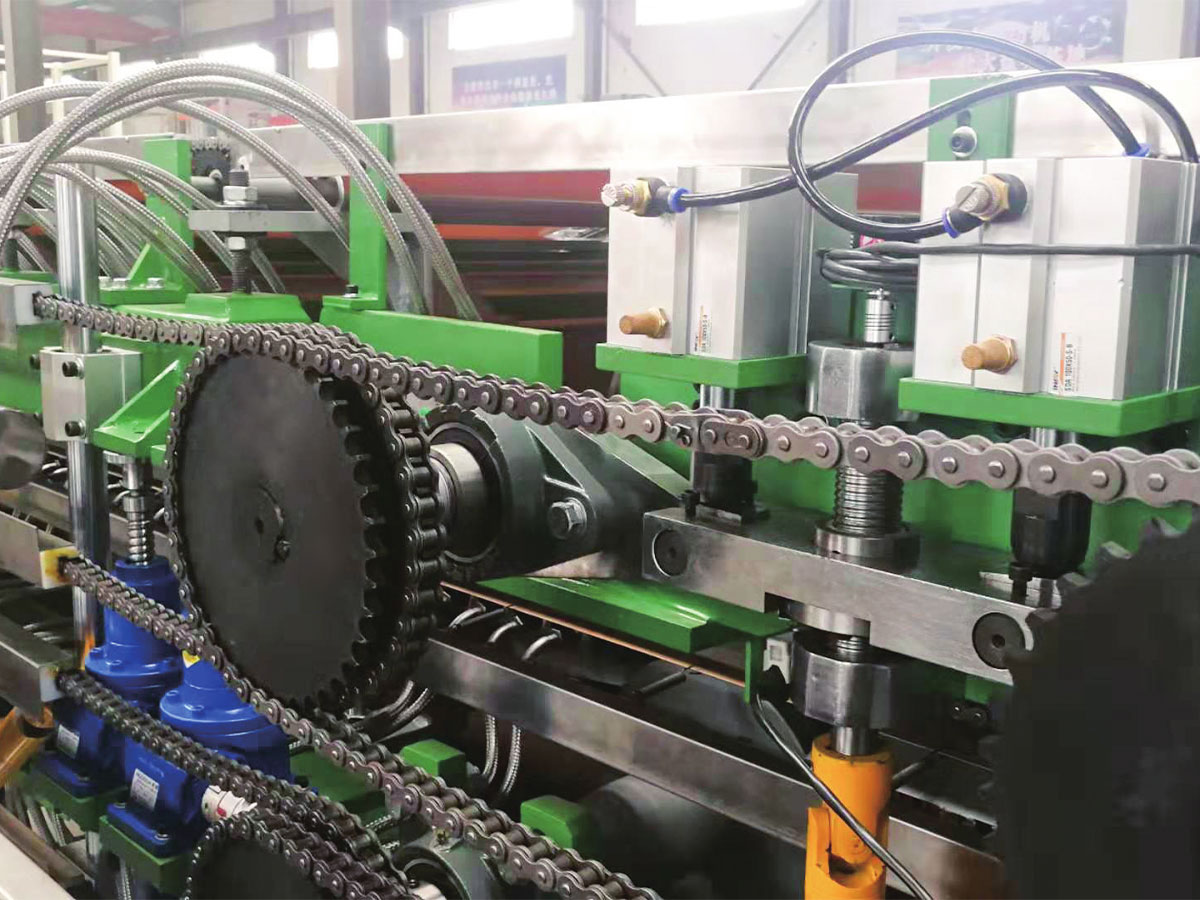
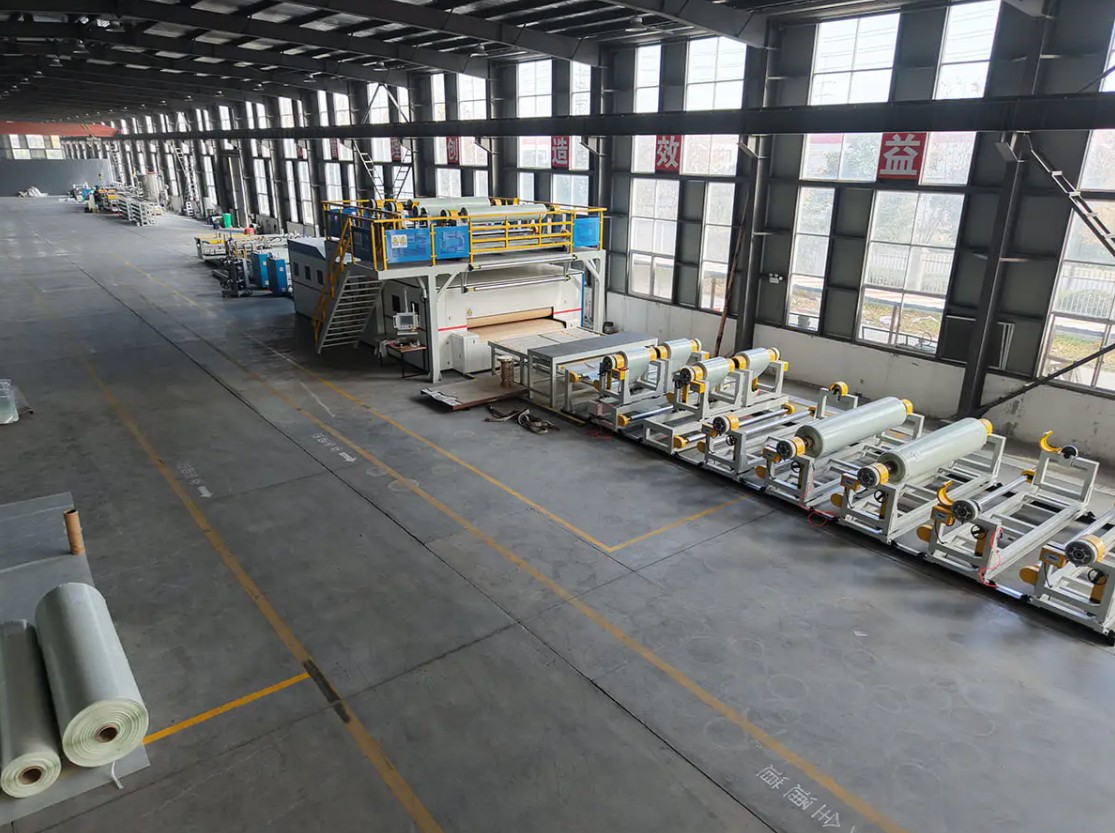
 Renselinje til forbehandling Renheden af metaloverflader og kvaliteten af kemiske konverteringsbelægninger bestemmer direkte korrosionsbestandigheden, malingens vedhæftning og slutproduktets kvalitet... Se produkt →
Belægningshoveder, filmkontrol og hærdning
Linjer bruger tre- eller fire-rullehoveder. Three-roll er nemmere at vedligeholde, mens fire-roll kontrollerer meget tynde film mere fint og passer til linjer, der også udskriver. Filmtykkelsen indstilles af hastighedsforholdet mellem applikator og strimmel, så stabil hastighed og stabil spænding kommer først. Længere nede i linjen koster underhærdning opløsningsmiddelresistens og fleksibilitet, mens overhærdning koster farve og duktilitet. Kontrolvariablen er den maksimale metaltemperatur, målt ved båndet, typisk omkring 230 til 249 grader Celsius for PVDF og 216 til 232 grader Celsius for polyester. Bekræft vinduet med belægningsleverandøren, før ovnen indstilles.
Belægningssystemer og hvor hver enkelt passer
Ingen enkelt belægning dækker hver eksponering. Valget afhænger af det miljø, det færdige produkt vil møde, hvilken formning spolen skal gennemgå bagefter, og hvor længe farve og glans skal holde.
| Belægningssystem | Typisk total tør film | Cure vindue | Egner sig bedst til | Hovedbegrænsning |
|---|---|---|---|---|
| Polyester | 18 til 25 mikrometer | 216 til 232 C | Indvendige paneler, skiltning, let beklædning | Kridt og falmer udendørs |
| Silicium modificeret polyester | 20 til 25 mikrometer | 220 til 235 C | Tag- og vægbeklædning i moderat klima | Svagere opløsningsmiddelresistens end PVDF |
| PVDF | 23 til 27 mikrometer | 230 til 249 C | Udvendige facader, kyst- og industriel eksponering | Højere omkostninger, smalt hærdningsvindue |
| Polyurethan | 20 til 25 mikrometer | 210 til 230 C | Filmlaminering og førsteklasses indvendige finish | Fugtfølsomhed ved opbevaring |
| Epoxy primer | 5 til 7 mikrometer | Sæt af topcoaten | Vedhæftning og korrosionsgrundlag | Kridt, hvis det ikke er belagt |
To regler følger. En PVDF-topcoat over en tynd eller ujævn primer svigter stadig ved den afskårne kant, fordi korrosion starter ved blotlagt metal. Og en belægning, der er hærdet i bunden af vinduet, kan bestå en visuel kontrol og stadig mislykkes i en opløsningsmiddel-gnidning eller en bøjningstest samme dag.
Tests, der frigiver en coated spole
Udgivelsestest er hurtig, destruktiv og specifik. Prøver kommer fra hovedet, midten og halen af hver spole, fordi en batch, der ser rigtig ud, stadig kan fejle en af følgende.
- Tør filmtykkelse , aflæses på strimlen med en magnetisk eller hvirvelstrømsmåler mod en tolerance på ca. plus eller minus 2 mikrometer.
- T-bøjning vedhæftning , hvor en kupon er bøjet tilbage på sig selv og tape trukket for at kontrollere for belægningstab; udvendige produkter skal normalt bestå 1T eller 2T.
- MEK dobbelt gnidning , som indikerer hærdningsniveau snarere end langsigtet kemisk ydeevne.
- Omvendt påvirkning , hvilket bekræfter, at belægningen overlever pludselig deformation, ikke kun en langsom bøjning.
- Glans ved 60 grader og farveforskel , målt i forhold til den godkendte prøve, med delta E normalt holdt på omkring 1,0 eller tættere for paneler, der vil sidde side om side.
- Saltspray eller fugtpåvirkning , almindeligvis 1000 timer, brugt til kvalifikation i stedet for til hver batch.
Disse kontroller er billige og kan gentages, men de erstatter ikke eksterne vejrdata, og de bør aldrig frigive en belægning, der er hærdet uden for dets offentliggjorte vindue.
Angivelse af en belægningslinje: de tal, der betyder noget
Linjekøb starter normalt med prisen og slutter med de detaljer, der bestemmer udbyttet. Disse punkter er værd at ordne skriftligt, før en kontrakt underskrives.
- Strimmelbredde og tykkelsesområde , inklusive den smalleste bredde, du rent faktisk vil køre, fordi rullekroner opfører sig anderledes ved kanterne af en række.
- Linjehastighed og spoleskiftetid , da akkumulatorkapaciteten angiver, hvor lang tid linjen løber mellem spolerne.
- Konfiguration af belægningshoved , tre- eller fire-rulle, og hvor mange hoveder der er monteret til primer, topcoat og eventuel bagbelægning.
- Ovn zoneinddeling og peak metal temperaturkontrol , herunder evnen til at holde hærdevinduet ved både den laveste og højeste linjehastighed.
- Forbehandlingssektionens længde og kemi , tilpasset linjehastigheden, så kontakttiden ikke forkortes.
- Spændingsudjævning og strimmelspændingskontrol , som påvirker fladheden, belægningens ensartethed og skår fra sømmen.
- Farveskiftetid og reservedelsstøtte , figurer, der sjældent optræder i et citat, men dukker op i hvert skift.
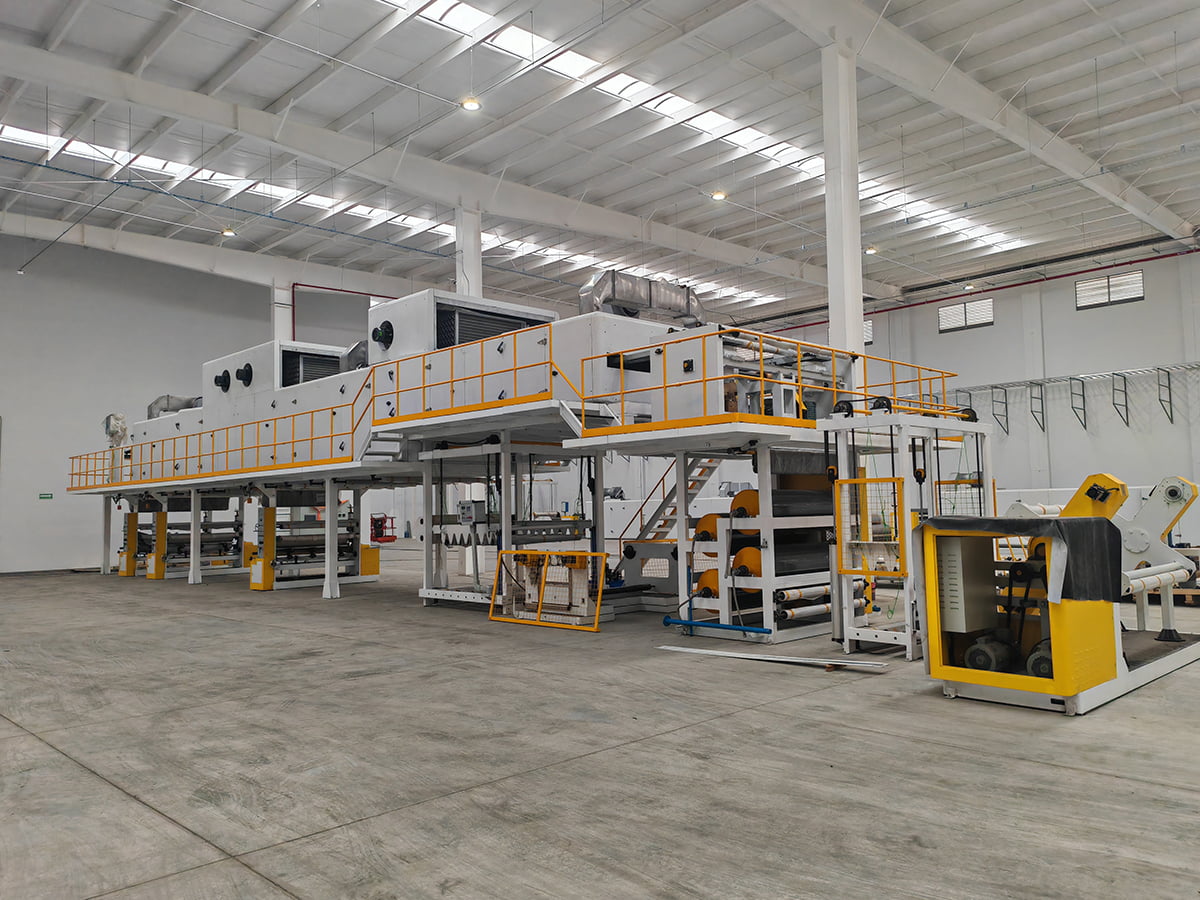
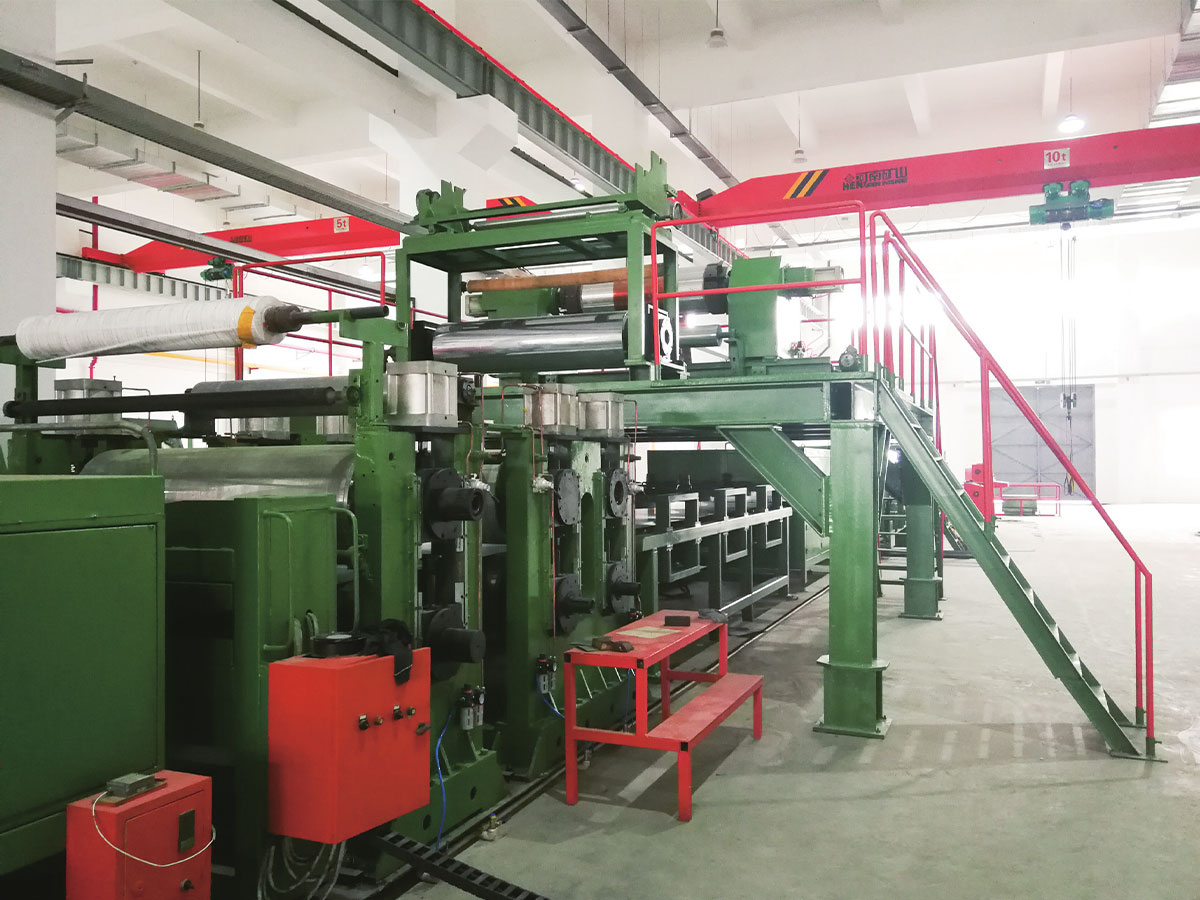
 Color Coating Line Gennem automatiserede og intelligente processer giver belægningsproduktionslinjen æstetisk tiltalende, holdbare og funktionelle overfladebelægninger til en bred vifte af ... Se produkt →
Købere bør også spørge, hvordan linjen håndterer en ændring fra en belægningskemi til en anden, og om det samme udstyr kan køre udskrivning eller filmlaminering, fordi disse muligheder ændrer produktmixet i løbet af maskinens levetid. Den nominelle hastighed bestemmer meget lidt alene, hvorfor produktionsfordele ved en metalspiralbelægningslinje er bedre bedømt på årlig produktion og overgangstab end på et brochuretal.
Fejl, årsager og første rettelser
De fleste belægningsproblemer gentager sig, og de fleste går tilbage til strimlens renhed, filmmåling eller hærdning.
| Defekt | Sandsynlig årsag | Første rettelse |
|---|---|---|
| Coating løfter sig langs en skåret kant | Tynd primer i kanten eller ufuldstændig forbehandling | Tjek primerfilm og rengøringskontakttid |
| Striber, der løber i spolens retning | Forurenet rulle eller tørret kemikalierester | Ren belægning og vådsektionsruller |
| Appelsinskal udseende | Opløsningsmiddelretention eller ujævn filmopdeling | Juster afblæsningszonen og rullehastigheder |
| Farvedrift på tværs af en batch | Højeste metaltemperaturvariation mellem spoler | Log strimmeltemperatur pr. spole og tjek hærdevinduet igen |
| Blisterdannelse efter hærdning | Fugt på strimlen eller underhærdning | Tjek aftørringsovnen og skyl |
| Dårlig bøjningsvedhæftning | Overhærdning eller primer uden for dets tykkelsesområde | Sænk topmetaltemperaturen og kontroller primerfilmen |
Valg af leverandør til en belægningslinje
To leverandører kan angive den samme linjehastighed og strimmelbredde og stadig levere meget forskelligt udstyr, så det er værd at spørge, hvad en bygherre laver udover belægningslinjen. En leverandør, der også leverer de materialer, der anvendes downstream, forstår, hvordan udstyret opfører sig i produktionen, ikke kun hvordan det tegnes.
JiangSu XieCheng Intelligent Equipment Co., Ltd., der er baseret i Jinhu Economic Development Zone i Huai'an, Jiangsu, bygger metalcoilcoating- og printlinjer, forbehandlingsrenselinjer, PUR- og filmlamineringslinjer og kombinerede rulle- og spraycoatinglinjer. Dens maskineri baggrund går tilbage til 2004, hvor forgængeren begyndte at producere aluminiumskompositpanellamineringsmaskiner og farvebelægningslinjer. Det fungerer nu som det helejede maskineri datterselskab af Jiangsu Aludeco New Materials, og det leverer også A2 brandkerne spole, præ-coated aluminium coil og polymer bonding film, så dets ingeniører ser coated coil fra begge sider af maskinen.
Inden for den bredere ALMINE-gruppe er operationen anerkendt som et provinsielt ingeniørteknologisk forskningscenter for A2-klasse brandklassificeret aluminiumskompositpanel og produktionsudstyr og har en AA-kvalitetskreditvurdering. Dens A2-klasse aluminium komposit panel linje blev navngivet et Jiangsu første sæt af større udstyr og nøglekomponenter. Det bredere udvalg dækker metalkompositpanellinjer, SPC-gulvlinjer, PVC- og PU-læderbelægningslinjer, CFRT-kompositlinjer og ikke-standard tilpasset udstyr, understøttet efter levering af fjernsupport, service på stedet og reservedele.
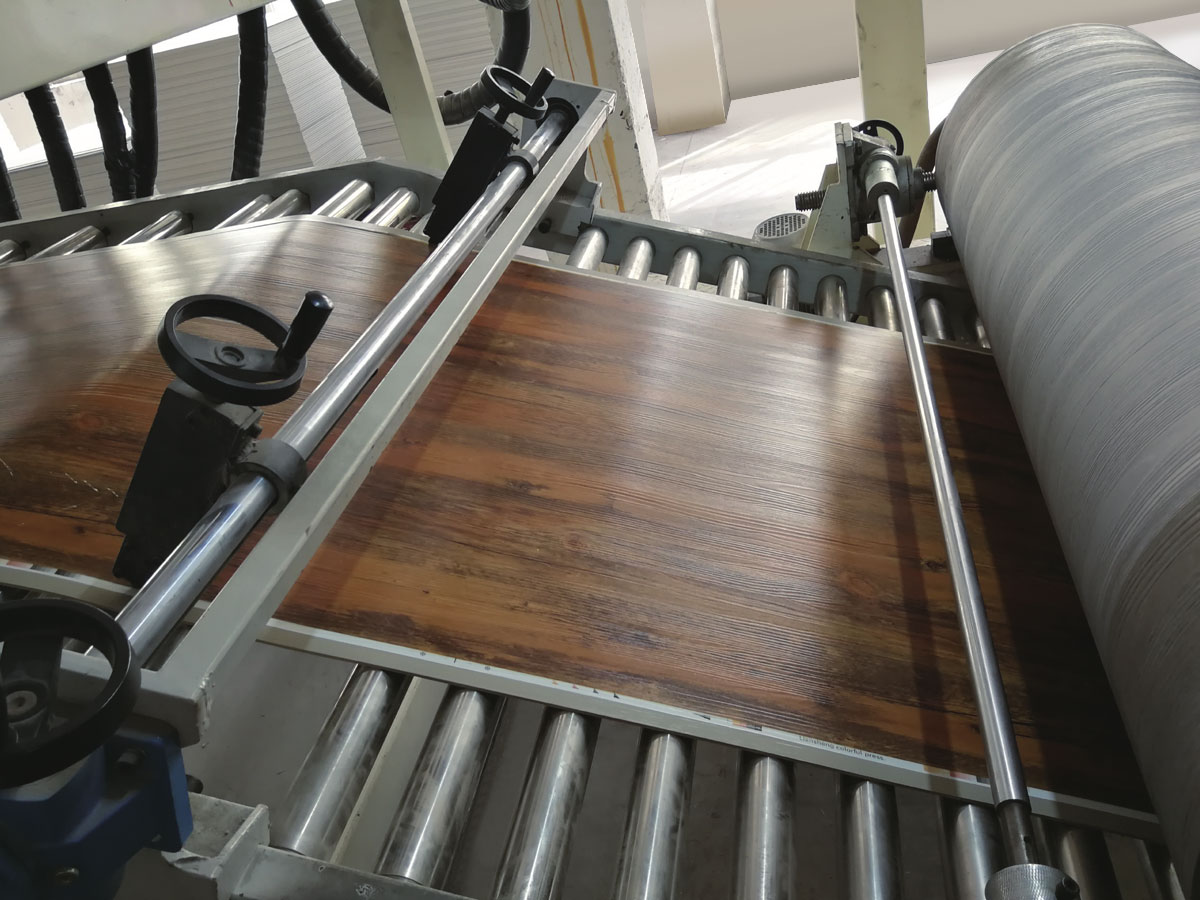
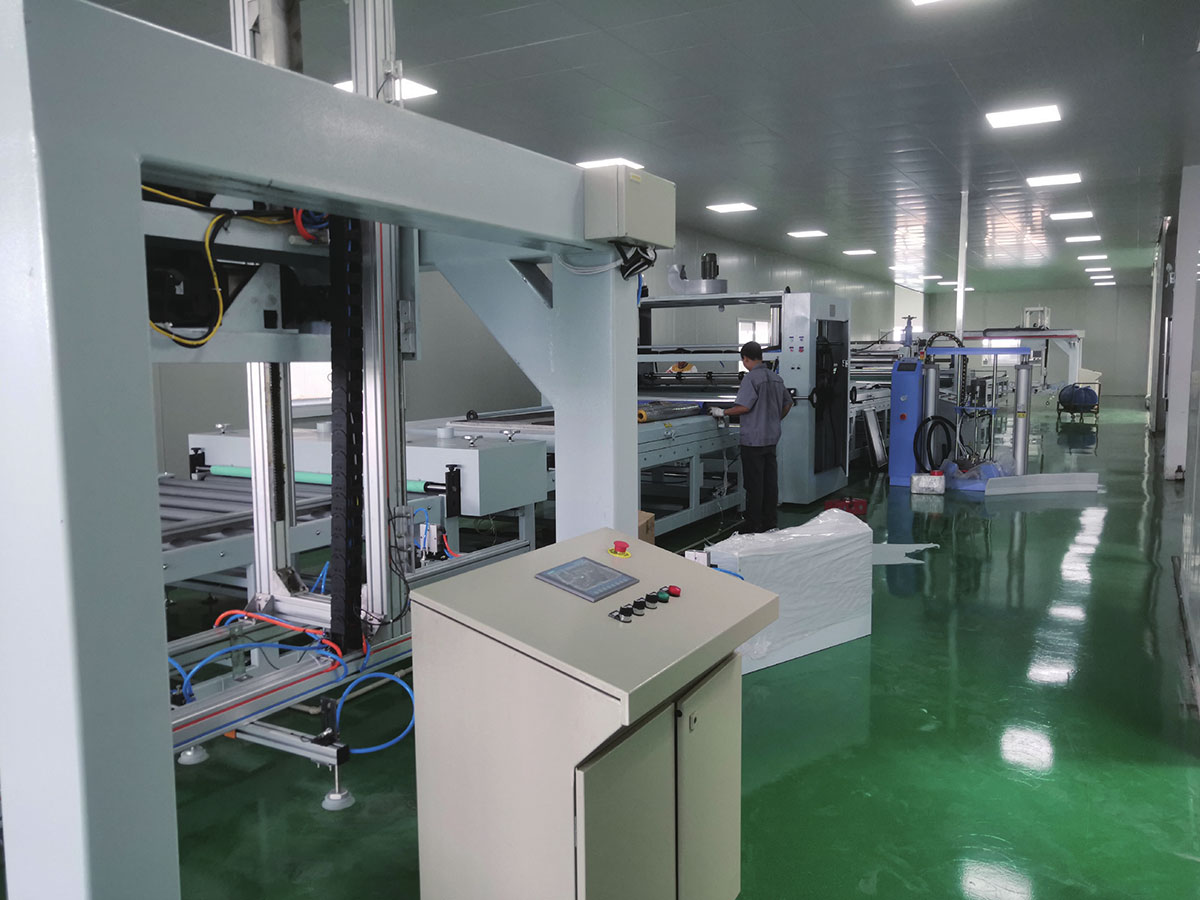
 Aluminium/stål Coil Coating og Printing Line Udstyr Tilbehør Se produkt →
Når du sammenligner tilbud, skal du placere specifikationslisten ovenfor ved siden af det citerede udstyr og spørge, hvordan topmetaltemperatur og filmtolerance verificeres på fabrikken før afsendelse. Den samtale adskiller normalt seriøse bygherrer fra katalogsælgere. Ingeniørteamet kan nås gennem kontakt side at diskutere strimmelbredde, belægningskemi og måloutput for et specifikt projekt.
Coating af aluminiumsspiral belønner den samme disciplin i hvert anlæg: kontinuerlig drift før formning, med stram kontrol af strimlens renhed, filmmåling og hærdning. En linje købt til pris alene har en tendens til at vise sine svagheder i overgangstid, farveklager og kantkorrosion to eller tre år senere.
Få de tre variabler rigtige, og resten følger. Farven holder, bøjninger overlever, afskårne kanter holder, og spolen forlader linjen og opfører sig, som specifikationen lovede, når den når en facade.