
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

To købssamtaler kan ske i samme måned og lyder næsten identisk. En gulvfabrikant vil have en linje, der forvandler PVC-blanding og mineralsk fyldstof til en 4 mm SPC-kerneplade, kilometer efter kilometer, med samme tværsnit i slutningen af skiftet som ved starten. En leverandør af hvidevarer tre hundrede kilometer væk har brug for fyrre tusinde hængselhuse om dagen, hver med ribber, en snappasning og to indstøbte indsatser. Begge købere beskriver købet som at købe en plastbearbejdningsmaskine, men alligevel har de brug for helt forskellige platforme.
Konklusionen kommer først: ekstrudering og sprøjtestøbning er ikke to versioner af det samme job. Ekstrudering er kontinuerlig. Smelten skubbes gennem en matrice, og produktet bevarer tværsnittet af den matrice, så længe linjen løber. Sprøjtestøbning er cyklisk. Smelten fylder et lukket hulrum, og hver cyklus leverer et fast antal separate tredimensionelle dele. Lange og ensartede peger på ekstrudering. Formet og talt i stykker peger på sprøjtestøbning. Værktøjsomkostninger, tolerance, skrothastighed og operatørfærdighed følger alle af den enkelte forskel.
Sådan fungerer ekstrudering, trin for trin
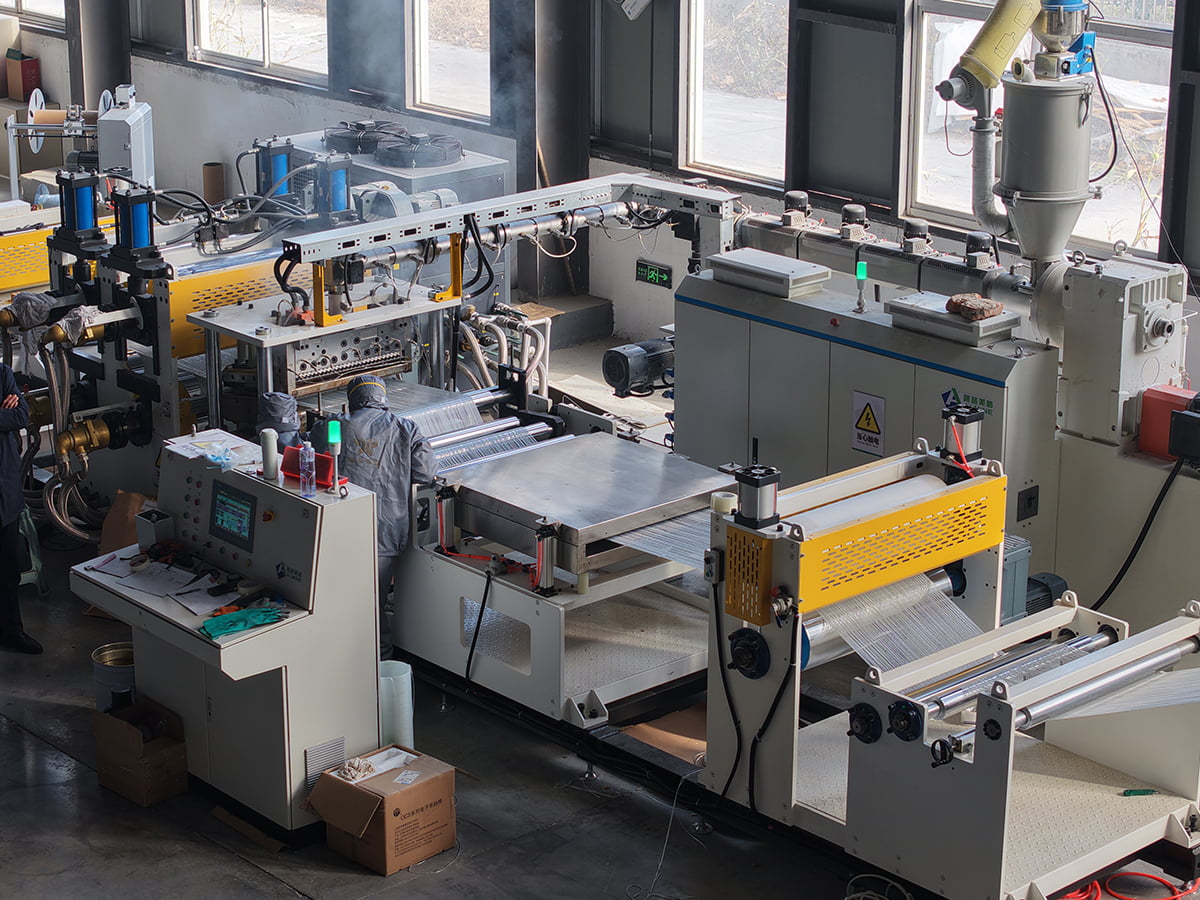
I en ekstruderingslinje føres granulat eller pulver fra en tragt ind i en opvarmet tønde, transporteres og smeltes af en roterende skrue, og tvinges derefter gennem en matrice, hvis åbning definerer profilen. Den varme form afkøles og kalibreres, trækkes af en aftræksenhed og skæres i længden. Skruen stopper ikke mellem delene, fordi der ikke er nogen dele, kun meter. Output måles i kilogram pr. time ved matricen og i meter pr. minut for enden af linjen.
- Tværsnittet forbliver konstant langs maskinretningen, og længden begrænses kun ved håndtering og pakning.
- En dyse koster en brøkdel af en sprøjtestøbeform, og en dyse kan justeres, poleres eller omarbejdes, når profilen ændrer sig lidt.
- Flerlagsstrukturer kommer næsten frit gennem co-ekstrudering, med to eller tre ekstrudere, der fodrer en matriceblok.
- Nedstrøms udstyr, kalibrering, afkøling, haul-off og cutter, påvirker den endelige dimensionelle kvalitet lige så meget som ekstruderen selv.
- Typiske produkter: SPC-kerneplader, PVC-bundfilm til læder, kontinuerlig fiberforstærket termoplastisk tape, rør, vinduesprofiler og kabelisolering.
Sådan fungerer sprøjtestøbning, trin for trin
Sprøjtestøbning smelter en lignende polymer, men sprøjter derefter et målt skud ind i en lukket og fastspændt form ved højt tryk. Hulrummet pakkes og holdes for at kompensere for krympning, afkøles, åbnes, og ejektorstifter skubber delen ud, før formen lukker igen. Hver cyklus producerer et fast antal færdige stykker, ikke en kontinuerlig længde, og cyklustiden er enhedsomkostningsdriveren.
- Geometrifrihed er den største fordel: Ribber, nasser, gevind, levende hængsler og metalindsatser kan dannes i ét skud.
- Tolerancer er snævre og gentagelige, ofte plus eller minus en tiendedel millimeter på kritiske dimensioner.
- Formen er delspecifik. En designændring på komponenten betyder normalt en ny form, ikke en matricejustering.
- Løber, indløbere og opstartsrejekter står for det meste af skrotet, og genslibning blendes ofte tilbage i et kontrolleret forhold.
- Typiske produkter: huse, hætter, stik, bilinteriørdele og medicinsk engangsudstyr.
Ekstrudering og sprøjtestøbning sammenlignet
| Aspekt | Ekstrudering | Sprøjtestøbning |
|---|---|---|
| Output form | Kontinuerlig længde med konstant tværsnit | Adskil tredimensionelle dele |
| Værktøj | Die plus kalibrering og downstream enheder | Præcisionsstålform med køling og udkast |
| Værktøj cost | Lavere og nemmere at ændre | Højere og bundet til en del design |
| Rytme | Kontinuerlig, ingen cyklustid | Sekunder til et minut pr. skud |
| Geometri | Enkel profil, ingen underskæringer | Komplekse former, ribber, nasser og indsatser |
| Tolerance | Indstillet ved kalibrering, afkøling og aftræksstabilitet | Meget stram og gentagelig del til del |
| Skrot | Opstart og omskiftning trim | Løbere, sprues og afslag |
| Økonomisk volumen | Lange serier af én profil | Højt antal styk af én komponent |
| Fiberforbindelser | Fibrene justeres langs maskinens retning | Fiberlængden kan reduceres ved skrue- og ventilhandling |
Værktøj og omkostningsstruktur: Hvor pengene rent faktisk bliver af
Omkostningsfordelingen er der, hvor de fleste førstegangskøbere bliver overrasket. Et injektionsprojekt frontlæser penge ind i formen, en præcisionsbearbejdet blok, der skal overleve klemkraft, overføre varme gennem omhyggeligt placerede kanaler og skubbe en del ud uden at markere den. Denne investering genvindes over hundredtusindvis af cyklusser, hvilket er grunden til, at sprøjtestøbning kæmper under et vist årligt volumen.
Et ekstruderingsprojekt frontindlæser penge anderledes. Matricen er forholdsvis beskeden, men linjen er en kæde af maskiner: ekstruder, skærmskifter, kalibreringsbord, køletank, afhentning, cutter og stabling. Et svagt led sætter loftet for hele linjen. Hvis aftrækket trækker ujævnt, eller køletanken er kort, producerer en perfekt afbalanceret matrice stadig en profil, der driver i tykkelse, og køber betaler for materiale på hver meter i stedet for én gang ved værktøjet.
Materialeadfærd og termisk historie
Begge processer smelter polymer, men den termiske historie og forskydningshistorien adskiller sig markant. Ved ekstrudering oplever materialet en forholdsvis blid, godt fordelt forskydning langs skruen og en kort ophold ved matricen. Ved sprøjtestøbning passerer smelten en smal port ved meget høj forskydning og pakkes derefter under tryk, så molekylær orientering og indre spænding ender med at blive låst fast i delen. Det er grunden til, at den samme polymerkvalitet kan opføre sig forskelligt i de to processer, og hvorfor vridning er en almindelig anke i støbte dele, men en sjælden i ekstruderede profiler.
For fiberforstærkede forbindelser betyder forskellen endnu mere. Ekstrudering har en tendens til at justere fibrene i maskinretningen, hvilket favoriserer stivhed i den retning. Sprøjtestøbning giver en mere kompleks hud- og kerneorientering, og fiberlængden kan falde, når smelten passerer skruer, ventiler og porte. Hvis den færdige del er afhængig af fiberlængde for slagydelse, er dette et specifikationspunkt, ikke en detalje.
At vælge mellem de to processer
Arbejd gennem følgende punkter i rækkefølge, og svaret er normalt indlysende før det andet spørgsmål.
- Er produktet defineret af et tværsnit eller af en form? Tværsnit betyder ekstrudering.
- Er længden fastsat efter funktion eller håndtering? Ubegrænset længde favoriserer kraftigt ekstrudering.
- Har delen brug for underskæringer, sidebevægelser, gevind eller indsatser? Så er sprøjtestøbning den realistiske vej.
- Hvilken årlig mængde gælder for ét design? Meget høje styktal retfærdiggør investering i skimmelsvamp, lange profilløb berettiger linjeinvestering.
- Hvor stram er den kritiske tolerance? Støbte dele holder lettere stramme dimensioner, ekstruderede profiler har brug for god kalibrering og aftrækskontrol.
- Hvor meget skrot kan omarbejdes i huset? Ekstruderet trim kan ofte genanvendes direkte, støbte skinner kan have brug for genslibning og tørring.
Hvor kontinuerlige ekstruderingslinjer passer i panel- og kompositproduktion
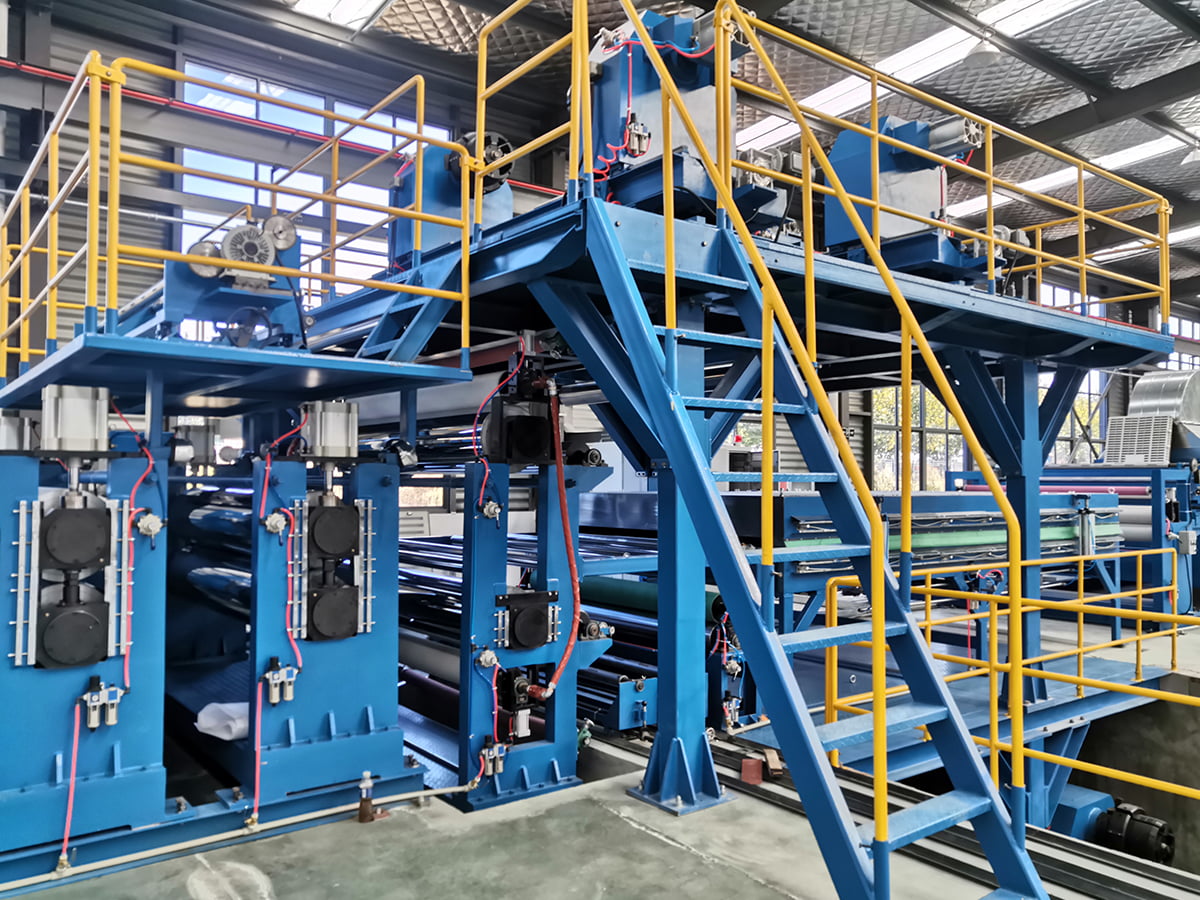
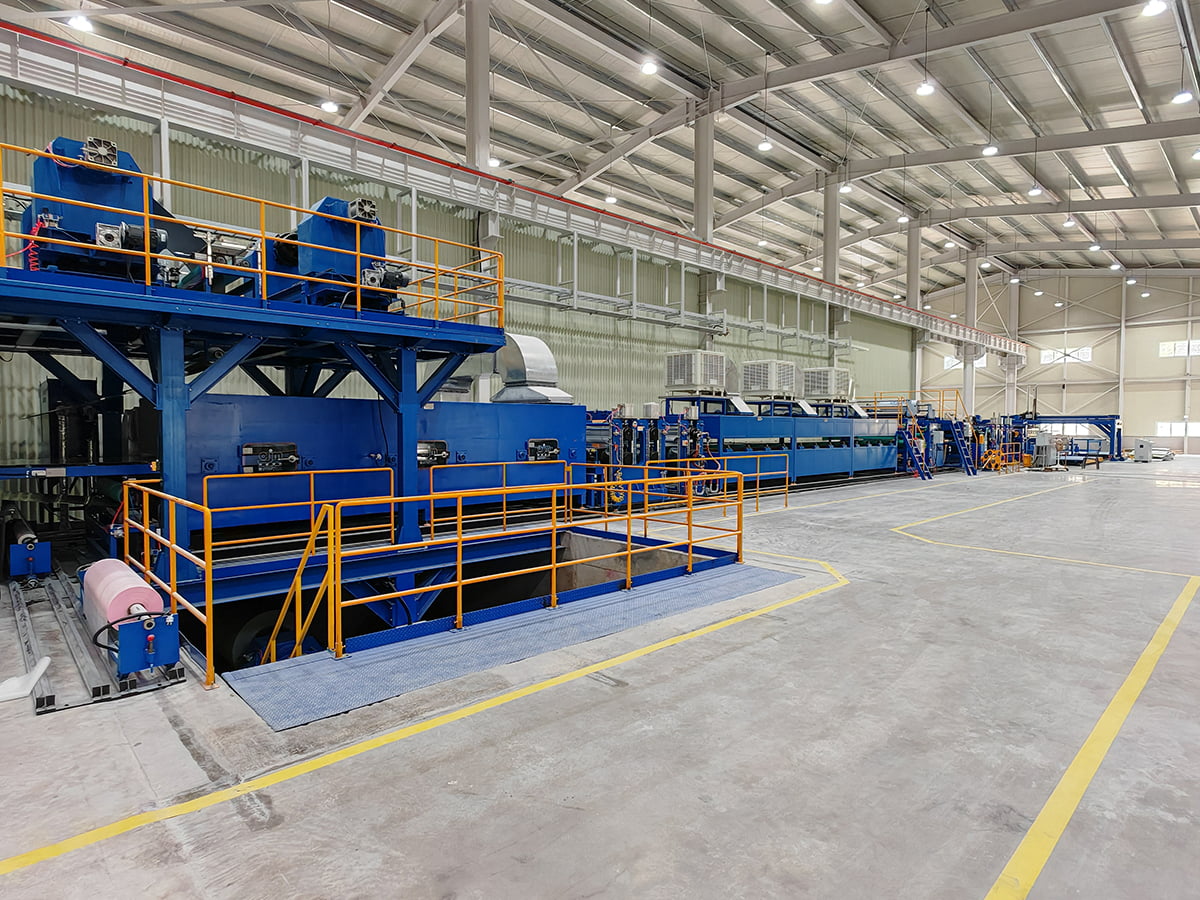
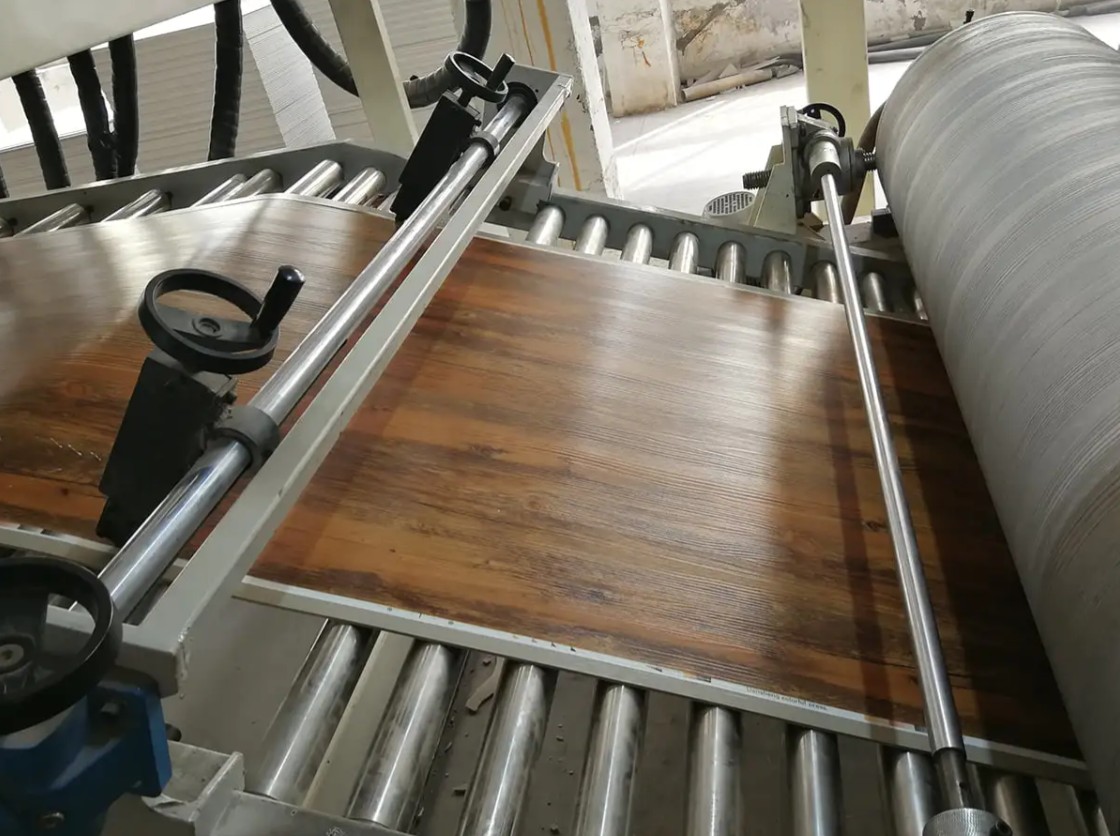
Mange bygge- og interiørmaterialer, der ligner støbte produkter, er faktisk ekstruderet eller belagt på en kontinuerlig linje. SPC-gulve er det tydeligste eksempel. Den stive kerne er ekstruderet, derefter lamineret med en dekorativ film og et slidlag, så ekstruderen bestemmer fladhed, tæthed og tykkelseskonsistens over hele pladen.
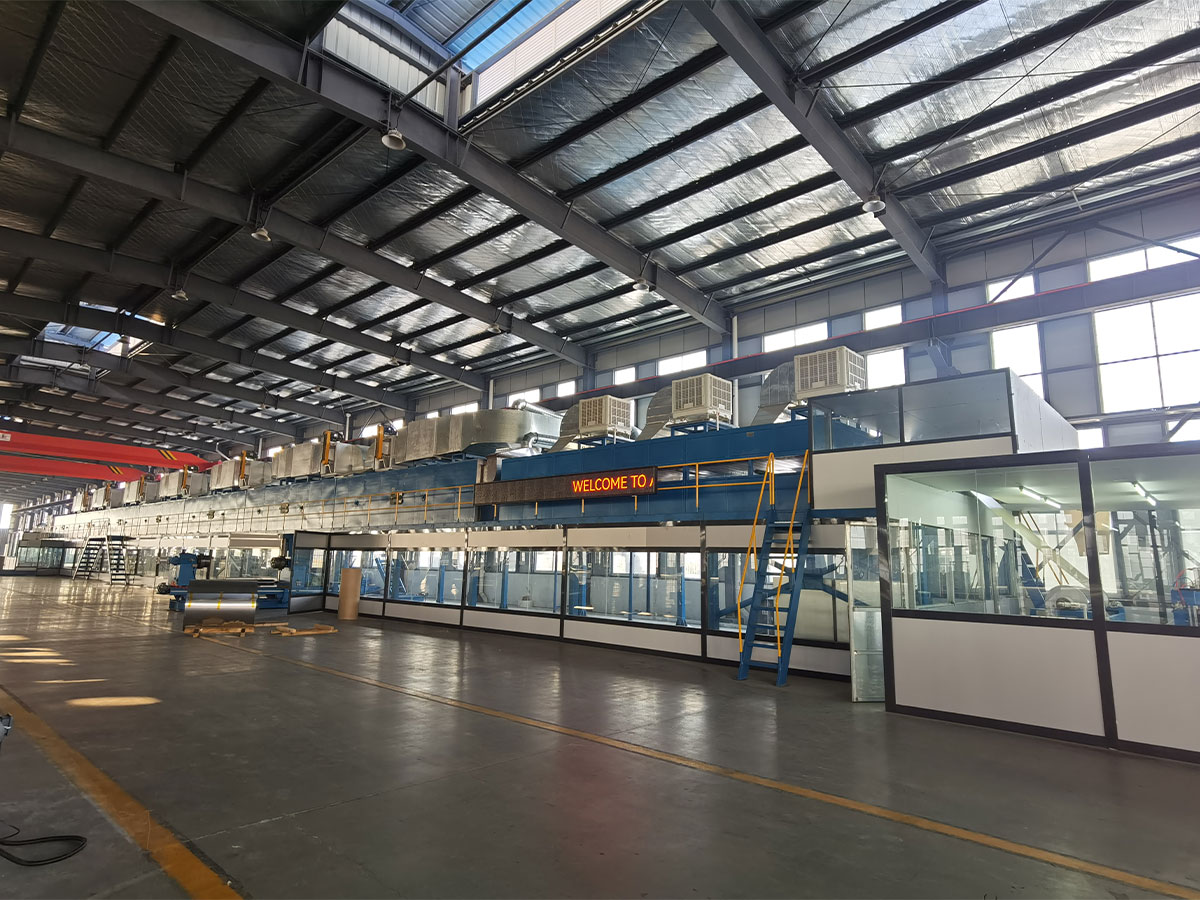
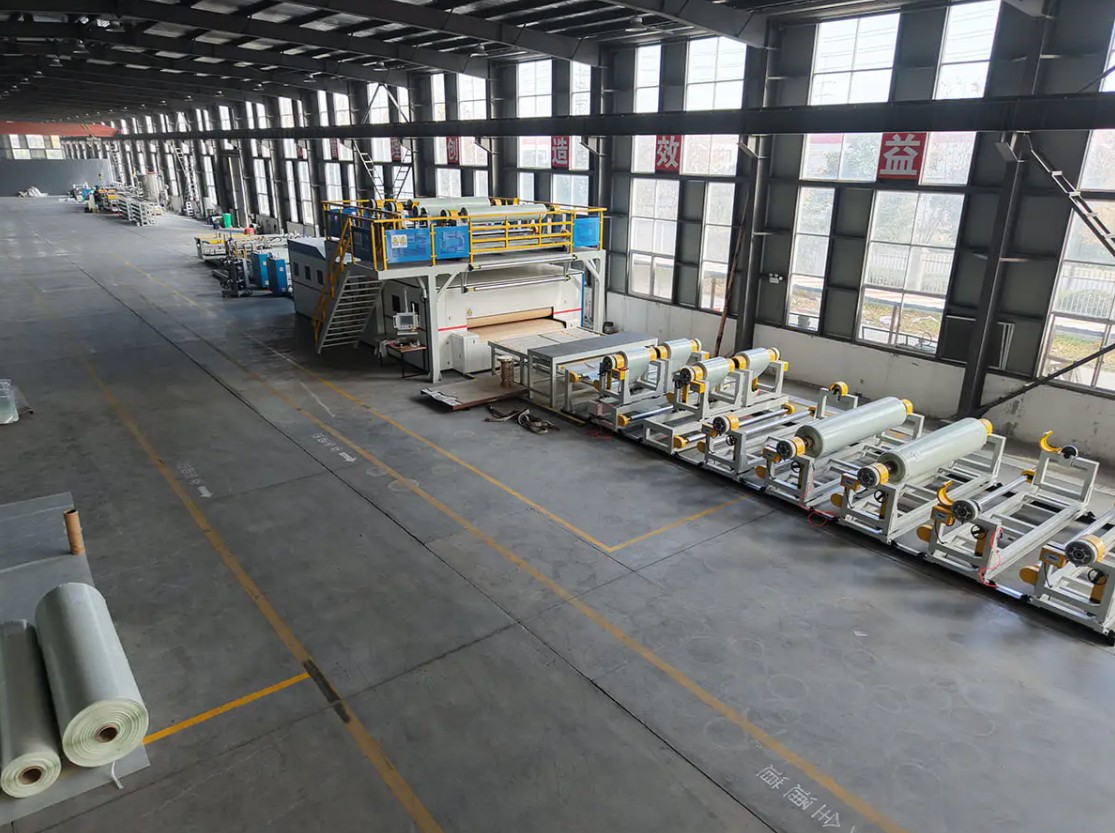
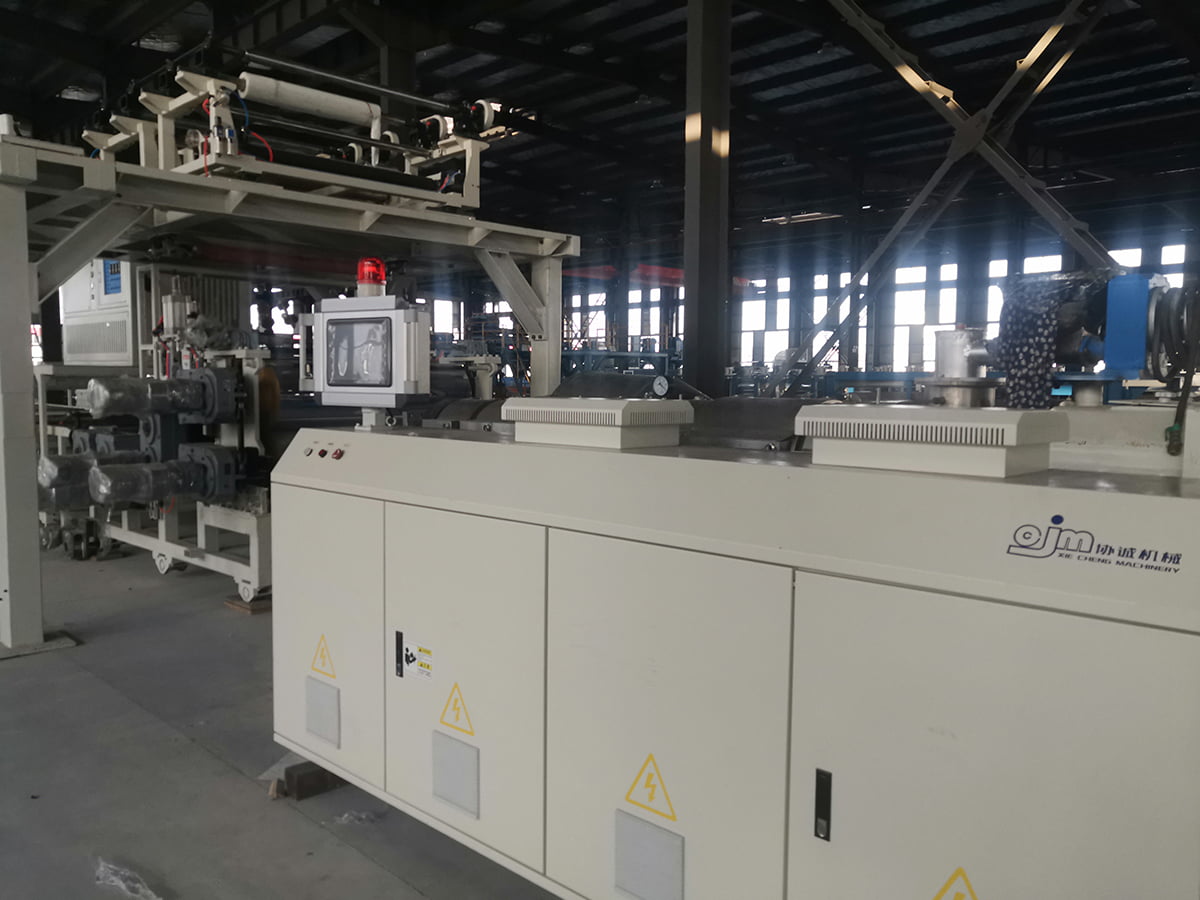 PVC/WPC/SPC gulvproduktionslinje til stenplastgulve Se denne linje for at se, hvordan ekstrudering, filmlaminering, UV-belægning, prægning og onlineinspektion kombineres for automatiseret SPC-gulvbelægning. Se produkt →
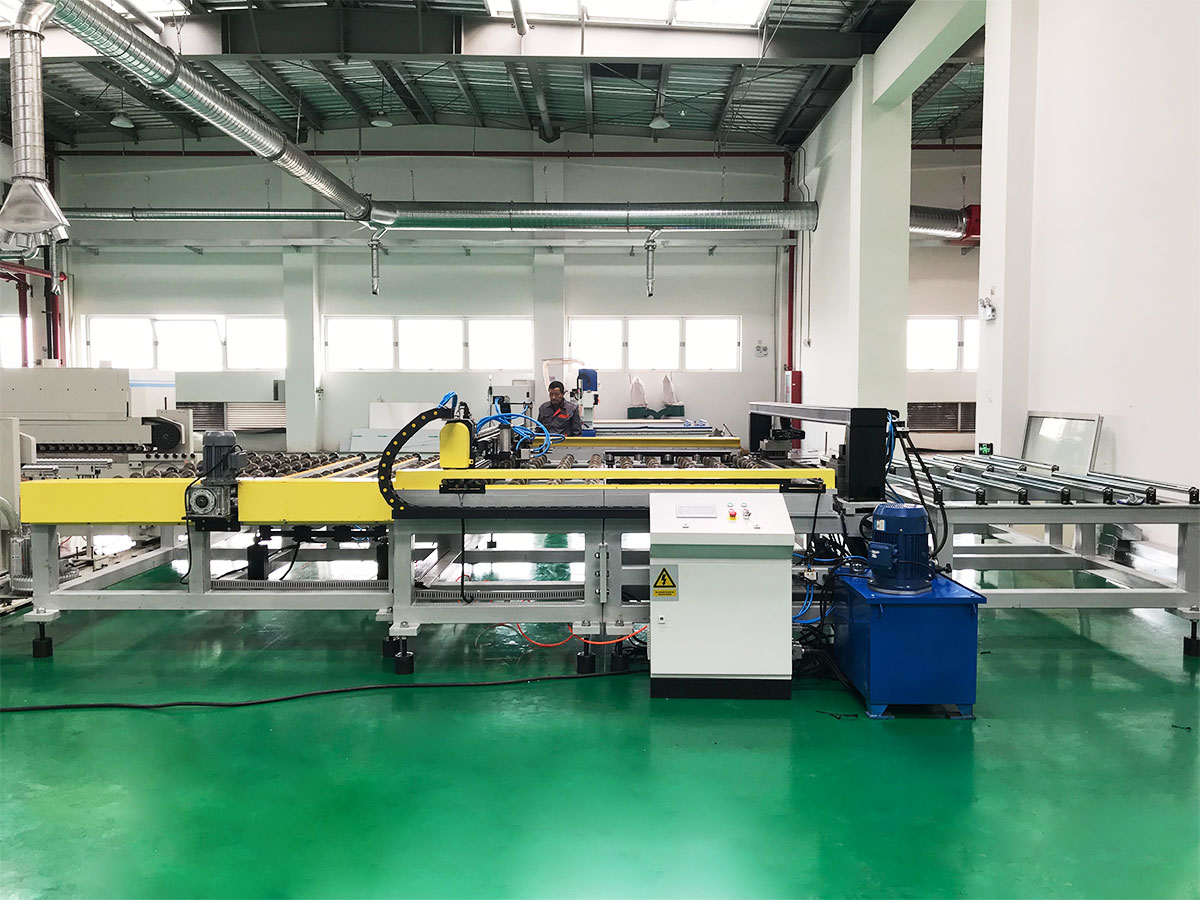
Den samme logik gælder for kontinuerlige fiberforstærkede termoplastiske kompositter. En PET- eller PP CFRT-linje kombinerer polymersmelte med forstærkende fiber eller stof i en kontinuerlig proces, og det færdige ark eller bånd bliver senere presset eller termoformet til en tredimensionel form. Ekstruderingstrinnet, ikke en støbepresse, bestemmer fiberudfugtning og tykkelsesensartethed. Købere spørger ofte, hvad en komplet PVC-laminatpanellinje indeholder, før de sammenligner leverandører, og det ærlige svar er, at ekstruderen kun er én station blandt flere, der skal matche hinanden.
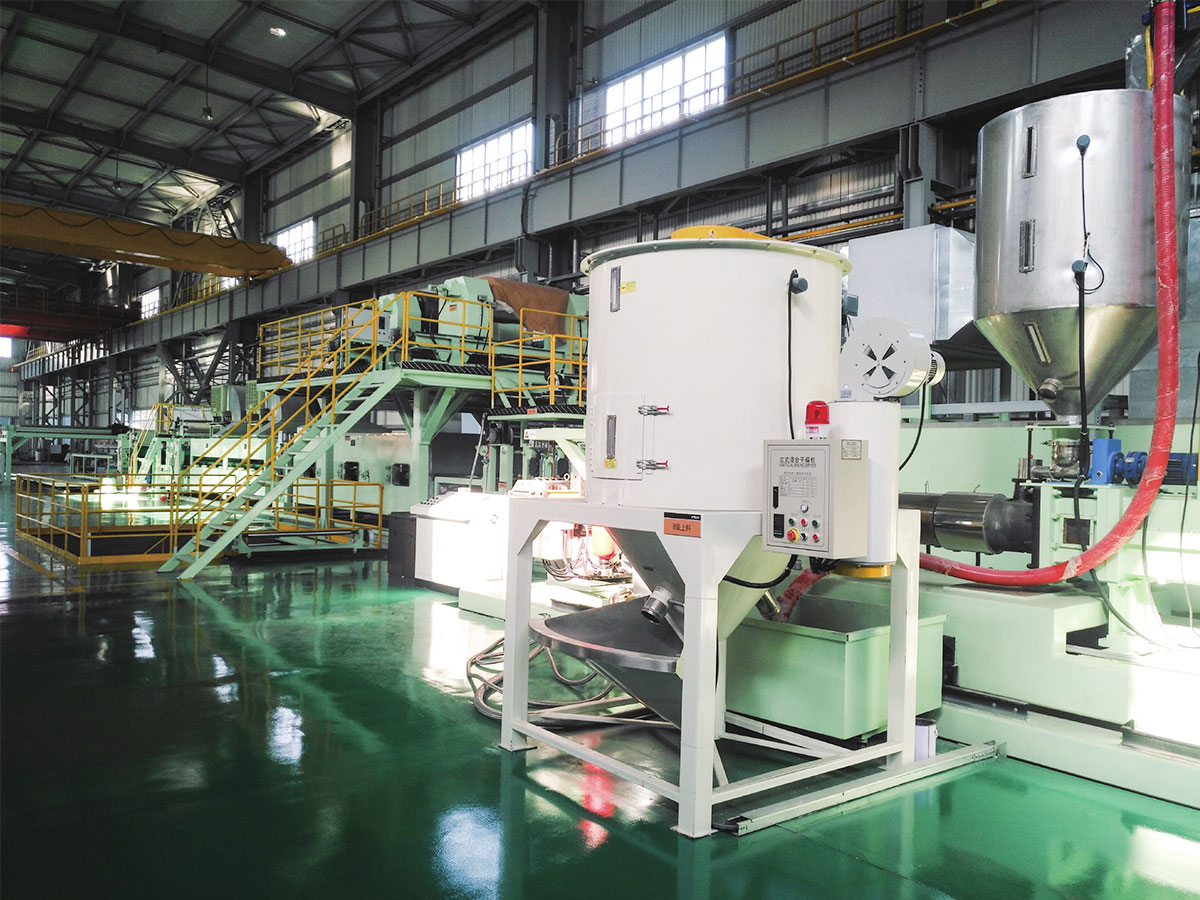 PET/PP CFRT kompositmateriale produktionslinje Udforsk denne OEM CFRT-linje til kontinuerlig fiberforstærket termoplastisk kompositproduktion, med service- og tilbudsmuligheder tilgængelige. Se produkt →
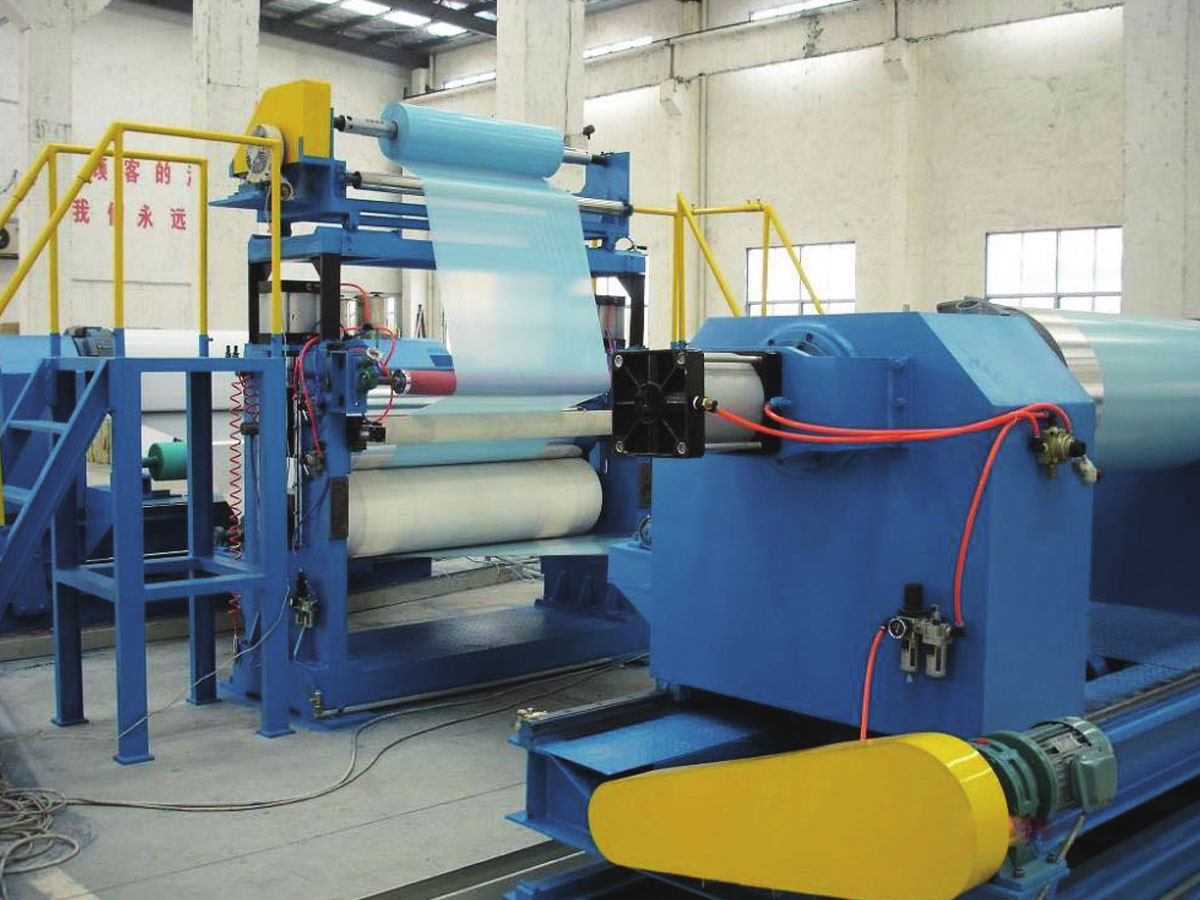
PVC og PU-læder følger et tredje mønster, hvor et basislag produceres kontinuerligt og derefter coates, præges og afkøles på linje. Overfladeteksturen kommer fra en prægerulle, ikke et hulrum, hvilket netop er grunden til, at processen skaleres til lange forløb uden en delspecifik form.
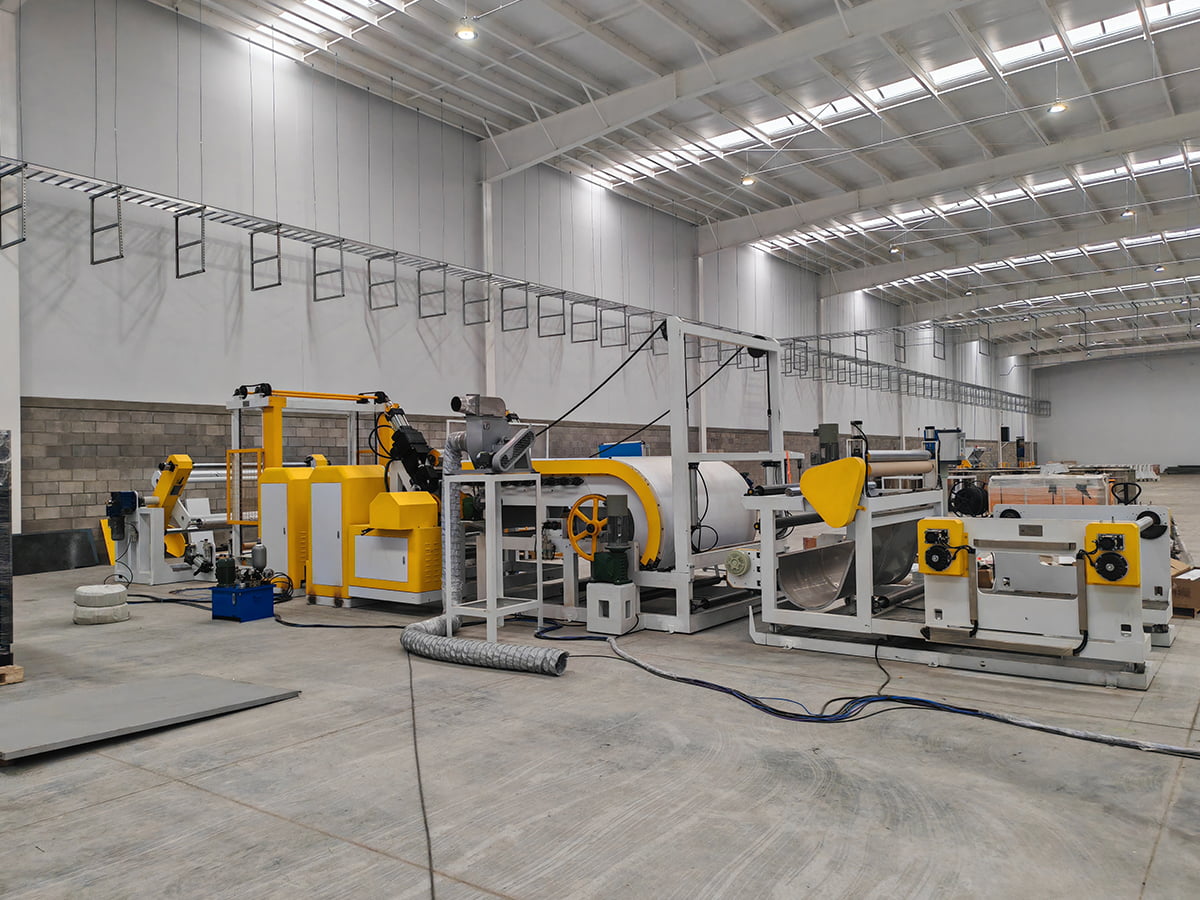 PVC/PU læderkomposit, prægning og belægningslinje Gennemgå denne linje for kontinuerlig PVC/PU-læderbaseproduktion, inline-belægning, prægning og køling med tilpassede OEM-servicemuligheder. Se produkt →
Hvad skal du tjekke, før du køber en ekstruderingsbaseret linje
- Skruediameter og længde-til-diameter-forhold, tilpasset til det polymer- og fyldstofindhold, du faktisk har til hensigt at køre.
- Udgangshastighed i forhold til linjehastighed, så træk- og kølelængden er ikke flaskehalsen.
- Tykkelse og breddetolerance skrevet ind i kontrakten med en målemetode, ikke kun et løfte.
- Kølekapacitet og kalibreringsdesign for den tungeste profil i din produktplan.
- Downstream-udstyr inkluderet i samme omfang, da opdelt ansvar mellem leverandører komplicerer idriftsættelsen.
- Servicemodel: fjernsupport, installation på stedet, tilgængelighed af reservedele og operatøruddannelse.
Hvis din produktplan ligger et sted mellem en profil og en formdel, er den praktiske vej ofte at ekstrudere eller laminere en halvfærdig plade og derefter forme den. Ved at forstå hele proceskæden før underskrivelse undgår du at købe kapacitet, du ikke kan bruge. Du kan anmelde hvad en produktionslinje for PVC-laminatpaneler omfatter for et gennemarbejdet eksempel på, hvordan stationerne passer sammen.
Den korte version
Extrusion laver kontinuerlige produkter med et konstant tværsnit og tjener sine penge på lange serier, lave værktøjsomkostninger og enkel geometri. Sprøjtestøbning laver diskrete tredimensionelle dele og tjener sine penge på repeterbarhed, komplekse funktioner og høje styktal. Ingen er mere avanceret end den anden. De er simpelthen bygget til forskellige spørgsmål, og den hurtigste måde at reducere risikoen på er at beskrive dit produkt, årlige volumen og kritiske tolerance til en udstyrsingeniør, før du sammenligner priser. Hvis du vil have den samtale, send din produktspecifikation og kapacitetsmål til teamet og bekræft, hvilken platform der passer til din sag.