
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Valset aluminiumsspole, der kommer to procent tung i hovedenden og en procent let ved halen, koster langt mere end én afvist spole. Coateren begynder at jage linjehastigheden for at holde hærdningen, ovnen driver, og paneler skåret fra modsatte ender af den samme spole ender med en synlig farveforskel, som ingen kan forklare kunden. Aluminiumsvalseværker indstiller den tykkelse, fladhed, camber og overfladetilstand, som hver downstream-maskine arver, hvorfor spolekvaliteten er et produktionsproblem snarere end en indkøbsdetalje.
Konklusionen først: et valseværk er en tykkelsesreducerende maskine, men hvad en køber faktisk køber, er gentagelighed. En mølle, der holder snævre tolerancer på hver spole, lader en belægning eller kompositlinje køre på en fast opskrift. En mølle, der ikke gør hvert skift til en manuel korrektionsøvelse. De følgende sider forklarer, hvordan varm-, kold- og folievalsning adskiller sig, hvilke spoleparametre der hører til i en købsspecifikation, og hvordan disse parametre går gennem coating, laminering og panelfinish.
Hvad et aluminiumsvalseværk faktisk ændrer
Et valseværk passerer metal mellem et eller flere par valser. Hver gang reducerer tykkelsen og omskriver på samme tid kornstruktur, temperament, fladhed og overfladetekstur. Varmvalsning starter fra en støbt plade ved omkring 300 til 500 Celsius og bringer barren ned til en overførselsmåler. Koldvalsning, normalt på en vende- eller tandemmølle, leverer den endelige tykkelse sammen med de mekaniske egenskaber, som kunden har bestilt. Folievalsning bruger stablede ruller til at nå tykkelser målt i mikron, hvor overfladekvaliteten betyder mere end styrke.
Andel af indgående tykkelse fjernet i én omgang
Søjlerne viser, hvor meget af den indgående tykkelse, der forsvinder i et enkelt gennemløb på hvert trin, og forskellene forklarer, hvorfor downstream-købere bør behandle varmvalsede og koldvalsede ruller som forskellige materialer frem for forskellige størrelser af det samme materiale. Varmvalsning fjerner en stor absolut mængde metal pr. gennemløb, men det efterlader en overflade, der stadig bærer kalk, rullemærker og et mærkbart bredere bånd. Koldvalsning fjerner mindre metal pr. gennemløb i absolutte tal, men det er det stadie, hvor manometertolerance og fladhed faktisk skabes, hvorfor koldvalsede spole er det normale råmateriale til belægnings- og lamineringslinjer. Folierulning tager de største procentvise reduktioner af alle, men kun fordi strimlen allerede er tynd, og rullestakken støtter den tæt på begge sider. Når en specifikation blot siger koldvalset uden at nævne en toleranceklasse, er møllen fri til at levere overalt inden for det brede bånd, og belægningslinjen absorberer stille og roligt forskellen gennem skrot og efterbearbejdning.
Spoleparametre, der bestemmer nedstrøms udbytte
Seks numre gør det meste af skaden, når de driver. Tabellen nedenfor viser dem med værdier, som en velkontrolleret mølle normalt kan holde sammen med det symptom, der opstår på produktionsgulvet, når de bevæger sig uden for båndet.
| Parameter | Praktisk mål | Downstream symptom, når det driver |
|---|---|---|
| Måler tolerance | Inden for 1 procent af nominel på tværs af spolen | Belægningsvægt og hærdningsskift, linjehastighed justeret coil for coil |
| Krone | Under 1 procent af strimmelbredden | Strip-sporingsfejl, ujævnt lamineringstryk, kantbølge |
| Fladhed | Inden for 10 I enheder | Rynker i akkumulatoren, ridser på styreruller |
| Camber | Under 3 mm over 2 m længde | Diagonal afdrift på linjen, dårlig registrering på trykte finish |
| Overfladerester | Under 20 mg per kvadratmeter olie | Vedhæftningstab, blærer efter hærdning, belægningen aftager |
| Coil indvendig diameter og vægt | Passer til afrulleren og dornen | Tilbagespolingsstop, teleskopering, usikker håndtering |
Mål afvigelse over en rullende kampagne med ti spoler
De to linjer følger måleafvigelsen over en kampagne på ti spoler, og kurvernes form betyder mere end nogen enkelt aflæsning. Den øverste linje repræsenterer en mølle, der kører lange kampagner mellem rulleskift, så afvigelsen starter inden for tolerance og stiger derefter støt, efterhånden som arbejdsrullerne slides og termisk krone bygges op. Den nederste linje tilhører en mølle, der skifter ruller oftere, hvilket holder afvigelsen flad og betyder, at kunden modtager stort set det samme produkt i rulle ti som i rulle 1. En belægningslinje kan ikke kende forskel på disse to møller fra en enkelt prøve, fordi begge kan bestå indgående inspektion på den første spole i en kampagne. Forskellen bliver kun synlig i skrotraten over en måned, hvorfor indgående inspektion bør prøve hovedet, midten og halen af flere spoler fra den samme kampagne i stedet for at teste en spole grundigt.
Hvor rullet coil kommer ind i coating- og lamineringslinjen
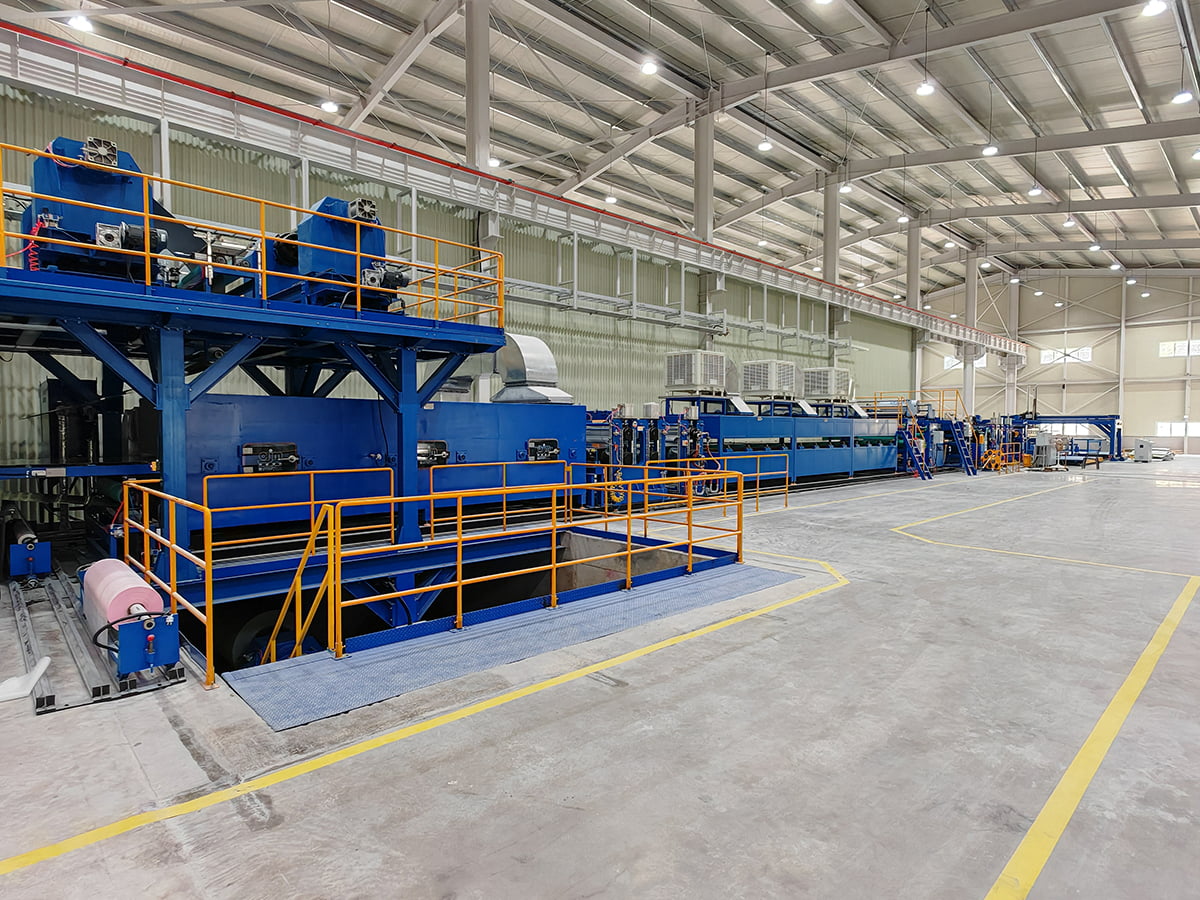
Til de fleste arkitektoniske og transportanvendelser er den rullede spole ikke det færdige produkt. Det passerer først gennem en belægningslinje: alkalisk rengøring, en konverteringsbelægning, en primer, derefter en topcoat hærdet i en ovn, med valgfri udskrivning eller filmlaminering før tilbageslag. Hvert af disse trin reagerer på metaloverfladen, som møllen leverede, hvilket er den praktiske grund til, at forbehandling er specificeret så omhyggeligt på en moderne belægningsinstallation.
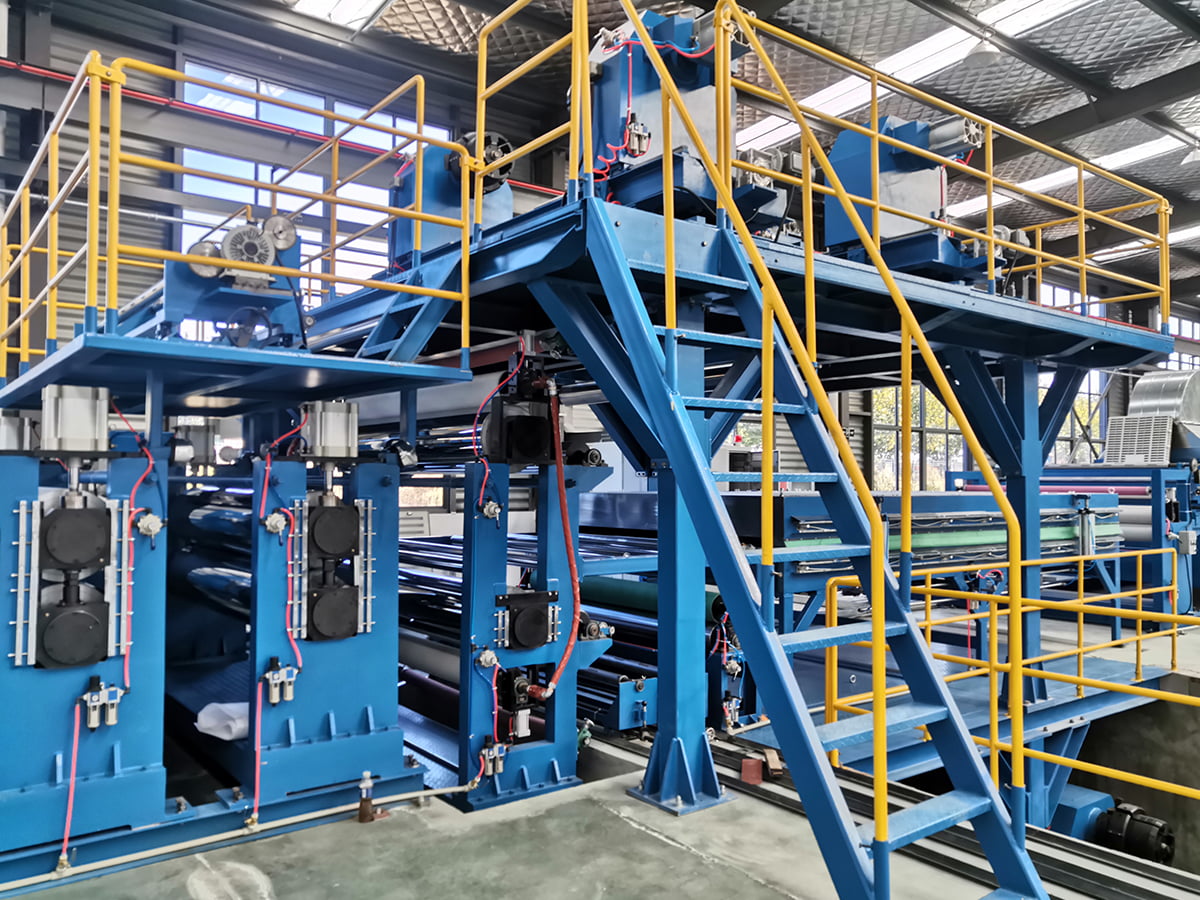
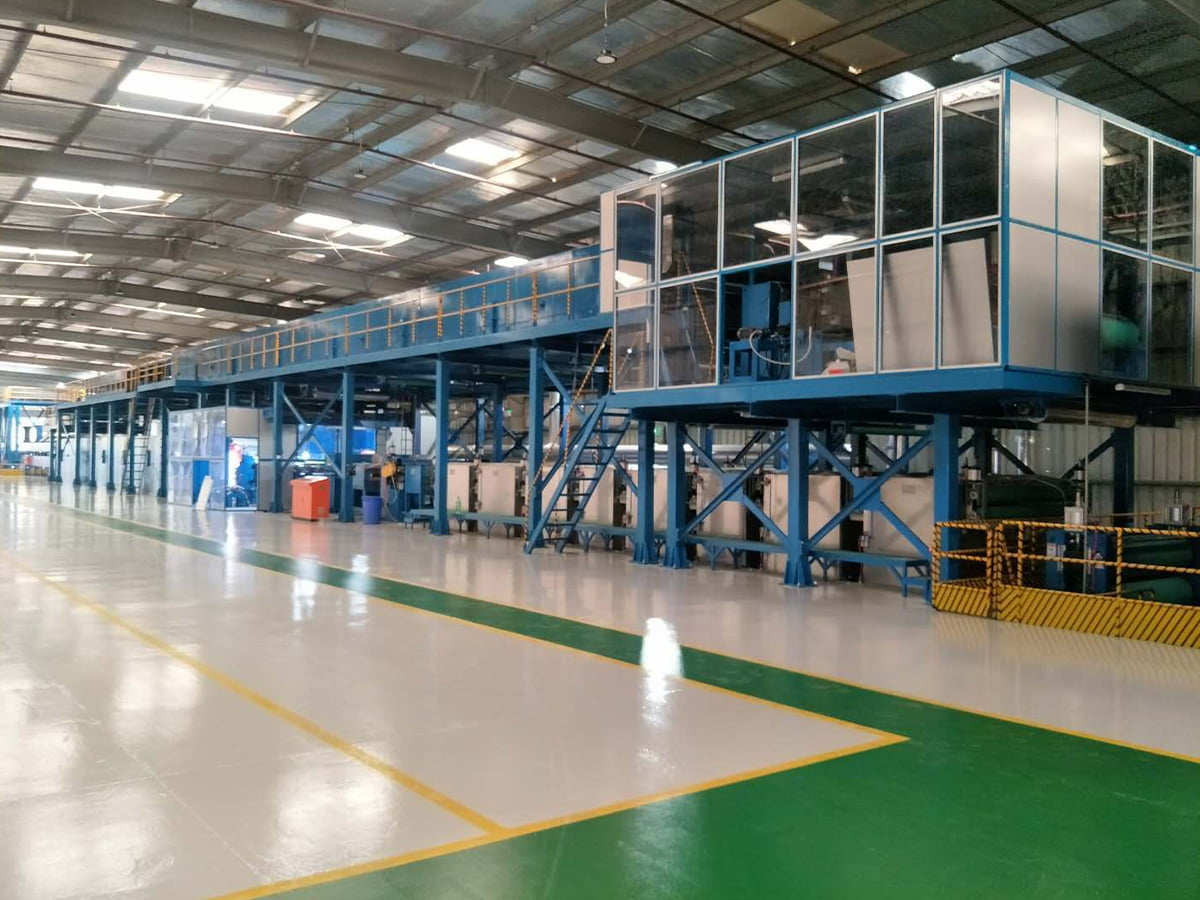
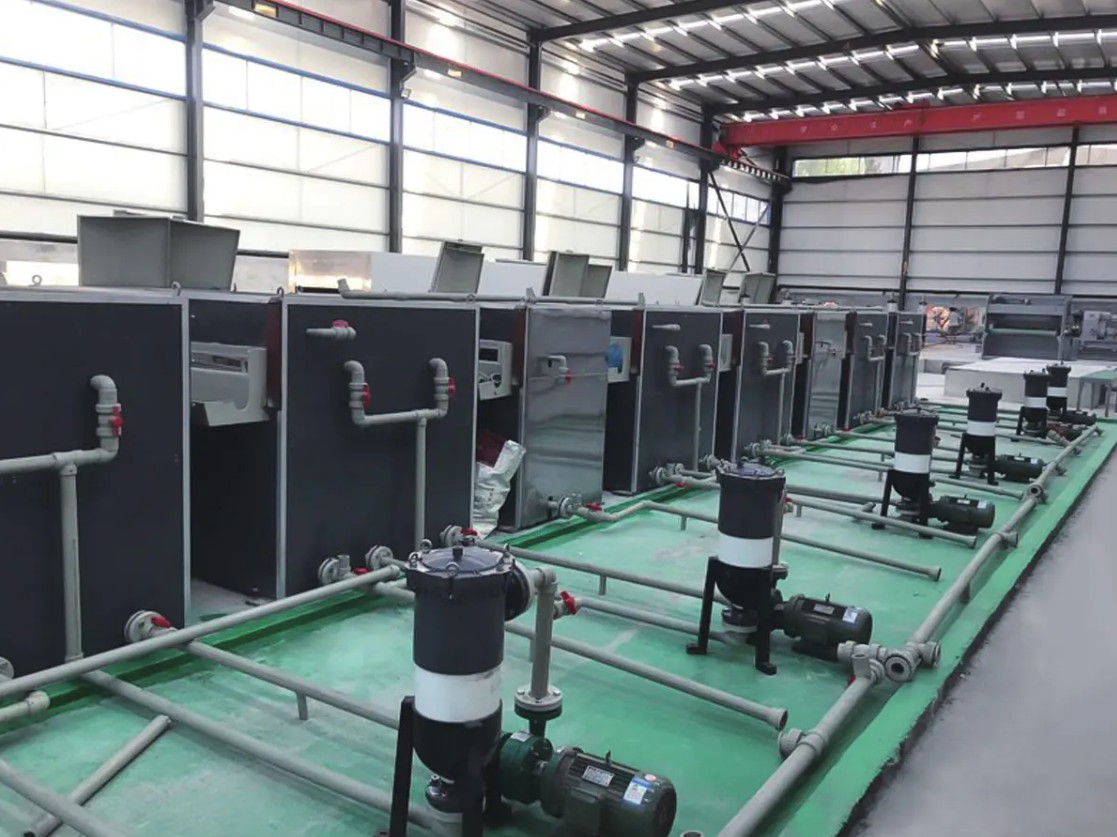
 Aluminium/stål Coil Coating og Printing Line Udstyr Tilbehør Se produkt →
Rester af valseolie, som et værk betragter som helt acceptabelt til stempling, bliver en vedhæftningsrisiko i det øjeblik spolen males. Emulsionsoverførsel, oxidpletter og inkonsekvent ruhed viser sig alle som befugtningsfejl, som en god rengøringssektion kan skjule i et stykke tid og derefter slet ikke kan skjule, når først linjehastigheden øges. Dette er grunden til, at coatinglinjespecifikationerne sædvanligvis fremhæver både kemien i forbehandlingen og den indkommende overflades renhed af spolen, da en linje ikke kan kompensere for en overflade, den aldrig renser helt.
Spolerelaterede årsager til nedetid på en belægningslinje
Søjlediagrammet rangerer årsagerne til, at en spolebelægningslinje stopper eller bremses, kun baseret på årsager, der sporer tilbage til den indkommende spole snarere end til selve linjen. Kantskader er den største enkeltstående bidragyder, fordi spolekanter udgør den tyndeste del af tværsnittet og er de lettest bukkede under håndtering og transport. Målevariation kommer i anden række: hver ny spole med en anden gennemsnitlig sporvidde fremtvinger en ny hastighed og ovnindstillingspunkt, og overgangsspolerne ender normalt som skrot. Overfladerester indtager tredjepladsen og er den mest vildledende i gruppen, da spolen ser ren ud på gulvet, og fejlen først opstår efter hærdning eller efter at det færdige panel er bøjet. Camber og wraps tegner sig tilsammen for omkring en fjerdedel af hændelserne, og begge er transport-, opbevarings- og håndteringsproblemer lige så meget som de er rulleproblemer.
Fra coated coil til et færdigt kompositpanel
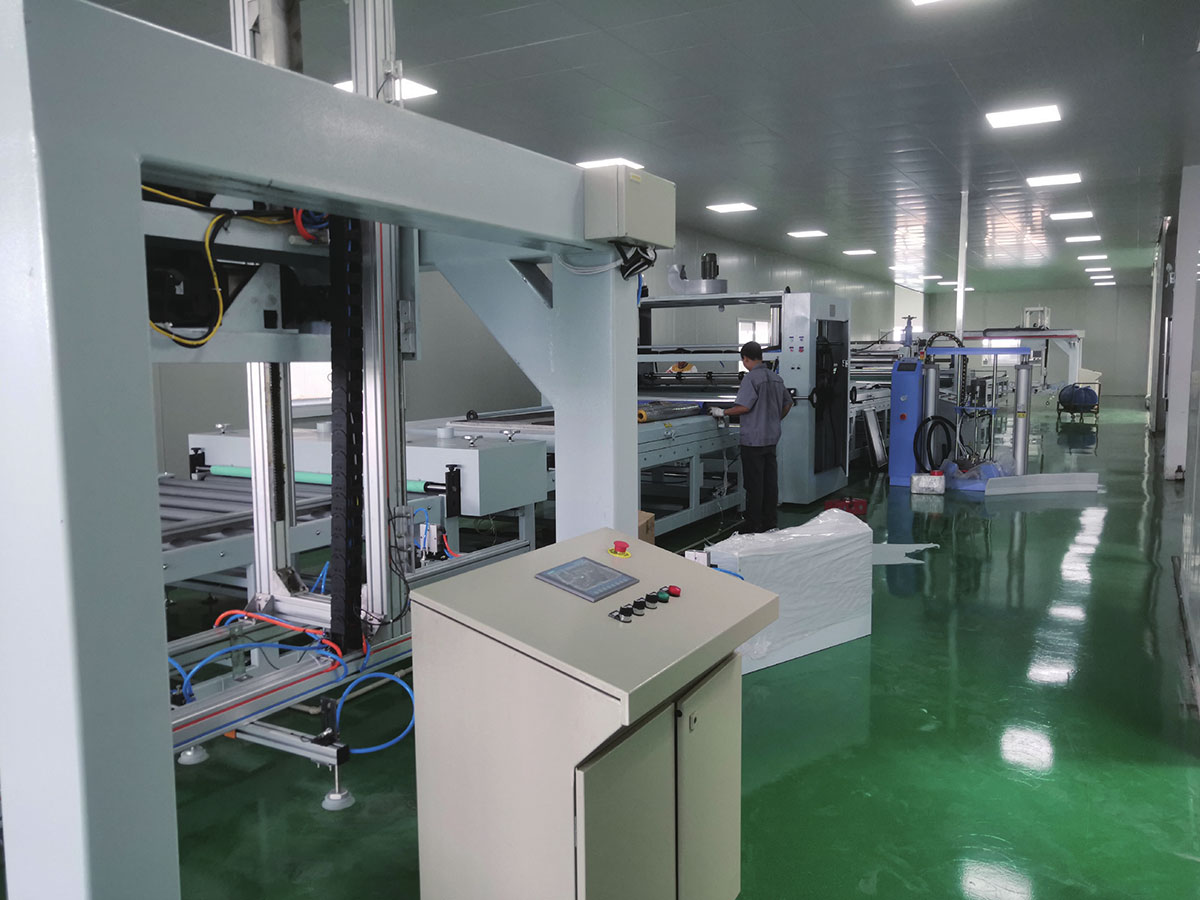
Når spolen er malet, laminerer en kompositpanellinje den til en kerne og producerer den flade plade, der bruges på facader, skiltning, transportinteriør og beklædningssystemer. Brandklassificerede produkter som A2- og B1-paneler kræver en mineralfyldt kerne og et kontrolleret klæbelag, og linjen skal holde tykkelse og bindestyrke samtidigt ved produktionshastighed. Valseværkets bidrag bliver indirekte på dette stadium, men forbliver synligt: ensartethed af måleren bestemmer, om begge skind laminerer ved samme spænding, og fladheden bestemmer, om det færdige panel stadig er fladt efter kølesektionen. Hvis du vejer udstyrsmuligheder, skal denne guide på hvordan man vælger en højtydende metalkompositpanelproduktionslinje forklarer linjeniveau-afvejningen, der ligger oven i spolekvaliteten.
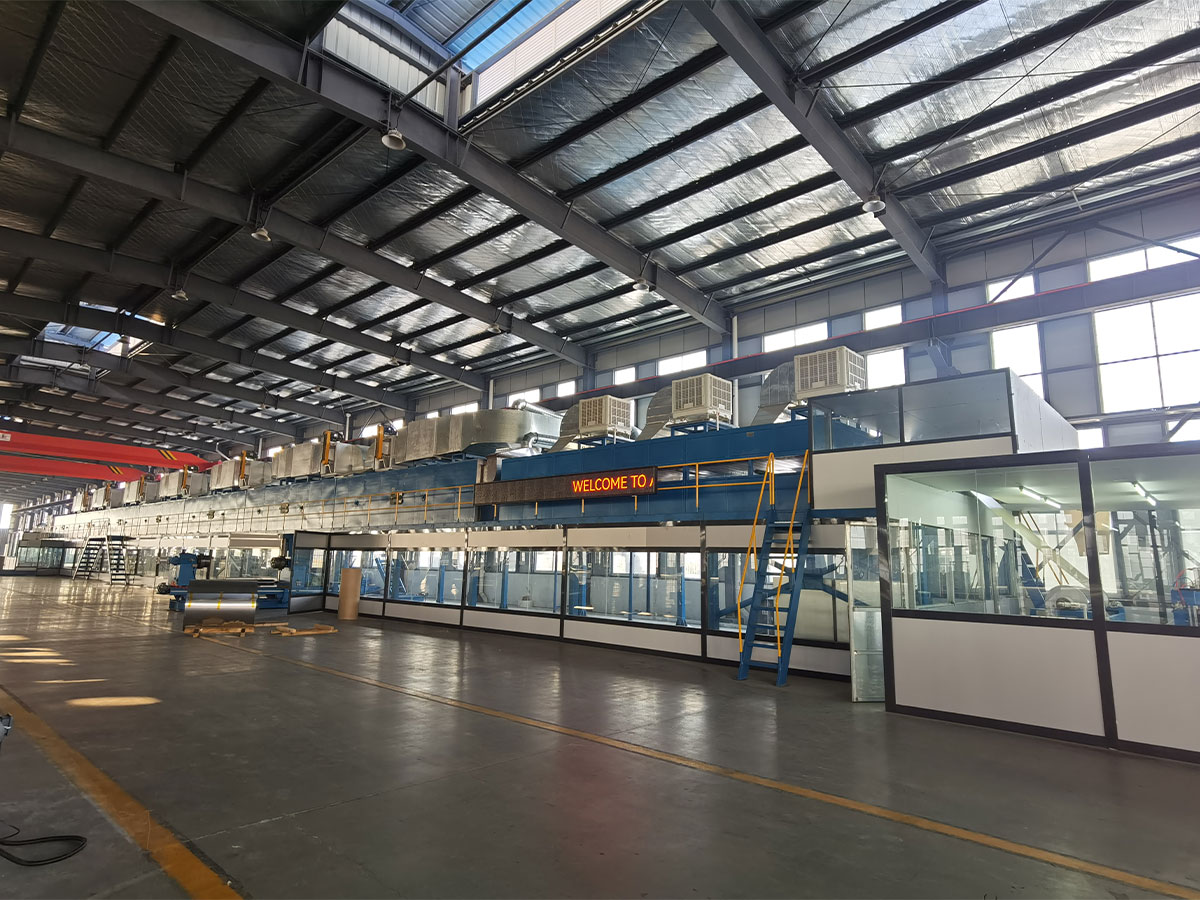
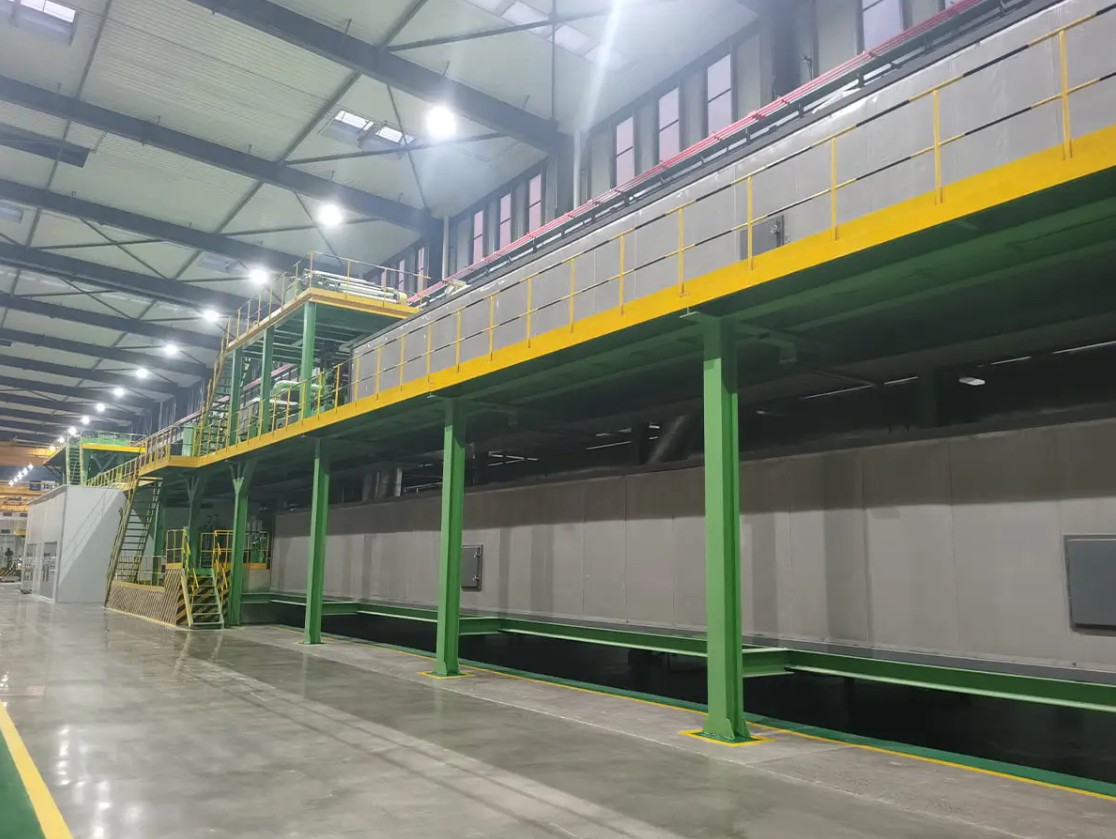
 A2 Metal Composite Panel Produktionslinje I 2012 udviklede vi selvstændigt A2 Metal Composite Panel Production Line, en andengenerations kontinuerlig lamineringslinje specielt designet til at producere Cl... Se produkt →
Praktiske erfaringer på disse strækninger peger på den samme konklusion igen og igen: købere, der låser spoletolerancer, før linjen tages i brug, bruger deres første år på at forbedre udbyttet, mens købere, der behandler spole som en vare, bruger det på brandslukning. Det er billigere at afvise en spole ved varer indad, end at afvise et færdigt panel på en facade.
Sammenligning af spolekilder, før du skriver under
De fleste producenter køber fra mere end én kilde, og profilerne adskiller sig på måder, der kun optræder under produktionspres.
Spolekildeprofil på tværs af fem købskriterier
Radardiagrammet sammenligner to almindelige spolekilder på tværs af de fem kriterier, der betyder mest for en belægnings- eller lamineringslinje, hvor den ydre ring står for klassens bedste ydeevne. Den mørkere form er en integreret mølle, der støber, valser og sender fra ét sted, og den scorer stærkt på sporviddekontrol, fordi rulleplanen og metallurgien styres af et enkelt hold. Den lettere form er en forhandler eller et servicecenter, der køber coil på det åbne marked og videresælger den, og dens profil er naturligvis svagere med hensyn til sporkontrol og fladhed, fordi den ikke har nogen indflydelse på køreplanen. Leveringskonsistens er den ene akse, hvor forhandleren kan matche eller slå møllen, da et servicecenter ofte har lager og kan sende en enkelt spole hurtigere, end en mølle kan planlægge en kampagne. Den praktiske læsning er ligetil: Forhandlere passer til små oplag og presserende udskiftningsspoler, mens brandklassificerede facader, trykte finish og strukturelle paneler normalt retfærdiggør den højere pris på spole med en dokumenteret rullehistorie.
- Spørg efter spolecertifikatet med varmenummer, legering, temperament og det angivne gauge tolerancebånd.
- Prøvehoved, midterste og hale af mindst to spoler fra samme kampagne i stedet for at teste en spole grundigt.
- Spørg, hvor længe kampagnen kører mellem rulleskift, fordi det enkelte svar forudsiger måleafdrift.
- Bekræft spolens indre diameter, vægt og øjenretning mod din uncoiler før den første levering.
- Tjek camber med en lige kant på gulvet, ikke på maskinen, så håndteringsskader skjuler den ikke.
Byg specifikationen omkring din linje, ikke møllen
De fleste stridigheder om valset aluminium kommer fra specifikationer, der er skrevet for valseværkets bekvemmelighed snarere end virkeligheden af mållinjen. Et tolerancebånd, der passer til en generel fabrikant, vil ikke passe til en linje, der kører en fast belægningsopskrift med konstant hastighed, og mellemrummet betales altid ved slutningen af processen. Det omvendte er også sandt, da overangivelse af tykkelse og fladhed på et produkt, der vil blive skåret i små stykker, blot tilføjer omkostninger uden at tilføje udbytte.
 Coil Rerolling produktionslinje Produktintroduktion: Efterbehandling og efterbehandling af spolematerialer er vigtige led for at sikre produktkvalitet. Produktionslinjen til tilbagespoling er en speciel... Se produkt →
Det er også værd at planlægge for ufuldkommen spole i stedet for at antage det væk. Hvor indgående materiale regelmæssigt ankommer med spolesæt, teleskop eller en ustabil omvikling, er et genrulningstrin, der genopretter spændingsprofilen, normalt billigere end at kassere færdige paneler eller køre belægningslinjen ved reduceret hastighed i et helt skift. Den samme logik gælder for kanttilstand: en online trimnings- og kantdelamineringsstation kan redde materiale, der ellers ville blive nedgraderet, forudsat at defekten er konsistent snarere end tilfældig.
Det mønster, der holder på tværs af hvert materiale, vi arbejder med, er dette. Rullende kvalitet sætter loftet for udbytte, udstyrskvalitet bestemmer, hvor tæt på det loft du rent faktisk kører, og de to skal specificeres sammen. Hvis du matcher en ny belægning eller kompositlinje til en spoleforsyning, der allerede eksisterer, eller omvendt, tale med vores ingeniører før indkøbsordren udstedes, fordi det billigste tidspunkt at rette en tolerancemismatch på er før stål eller aluminium skæres.