
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

I byggematerialeindustrien er en ACP-linje en kontinuerlig produktionslinje til aluminiumkompositpaneler (ACP). Hvis en søgning bragte dig hertil, mens du ledte efter Affordable Connectivity Program, bemærk venligst, at denne artikel dækker fremstillingsbetydningen af ACP. ACP-linjer behandler aluminiumsspoler, kernemateriale, limningsfilm og beskyttelsesfilm til færdige paneler til bygningsfacader, vægbeklædning, skilte, lofter og indvendige paneler. Beslutningen om at købe en ACP-linje påvirker din produktkvalitet, driftsomkostninger og markedsfleksibilitet i mange år. Af denne grund fortjener valg af udstyr mere opmærksomhed end en simpel prissammenligning.
Hvad en ACP-linje gør
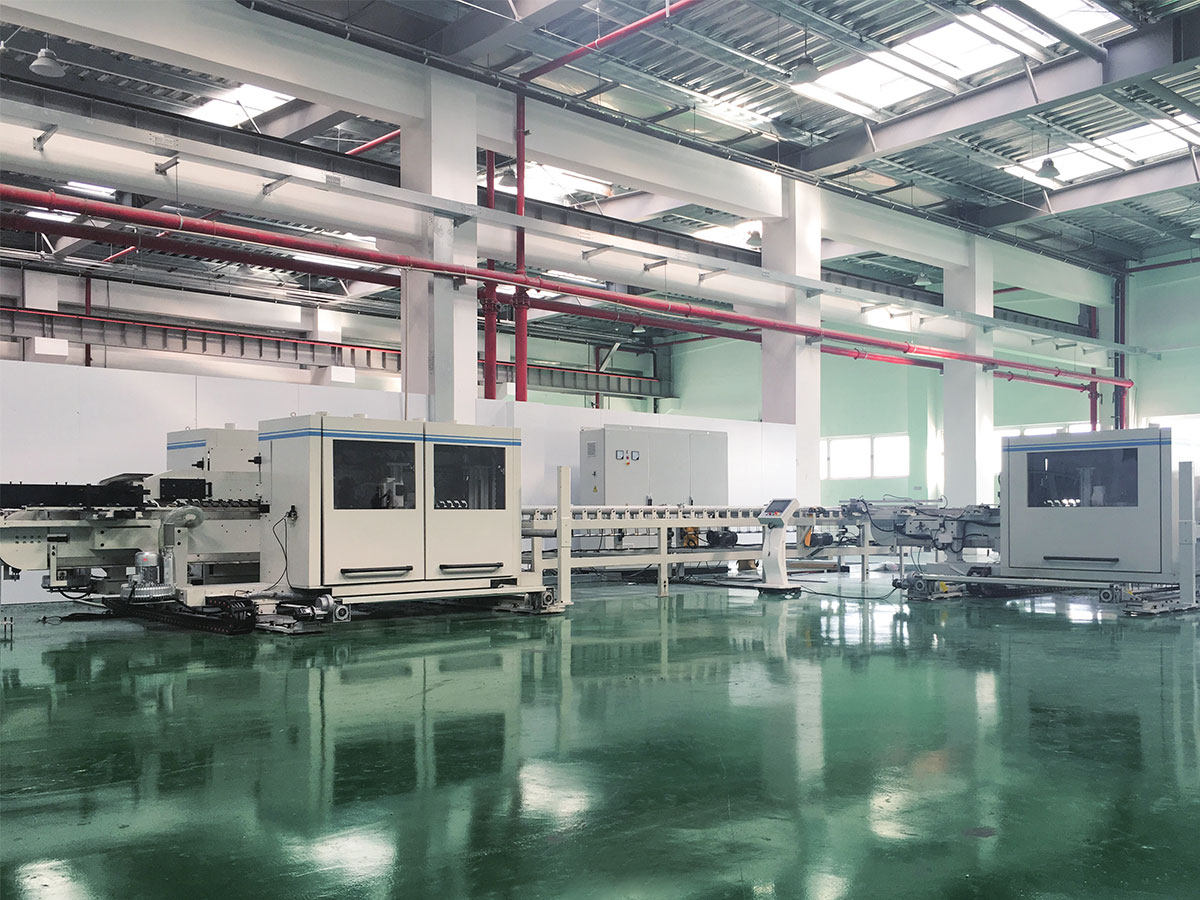
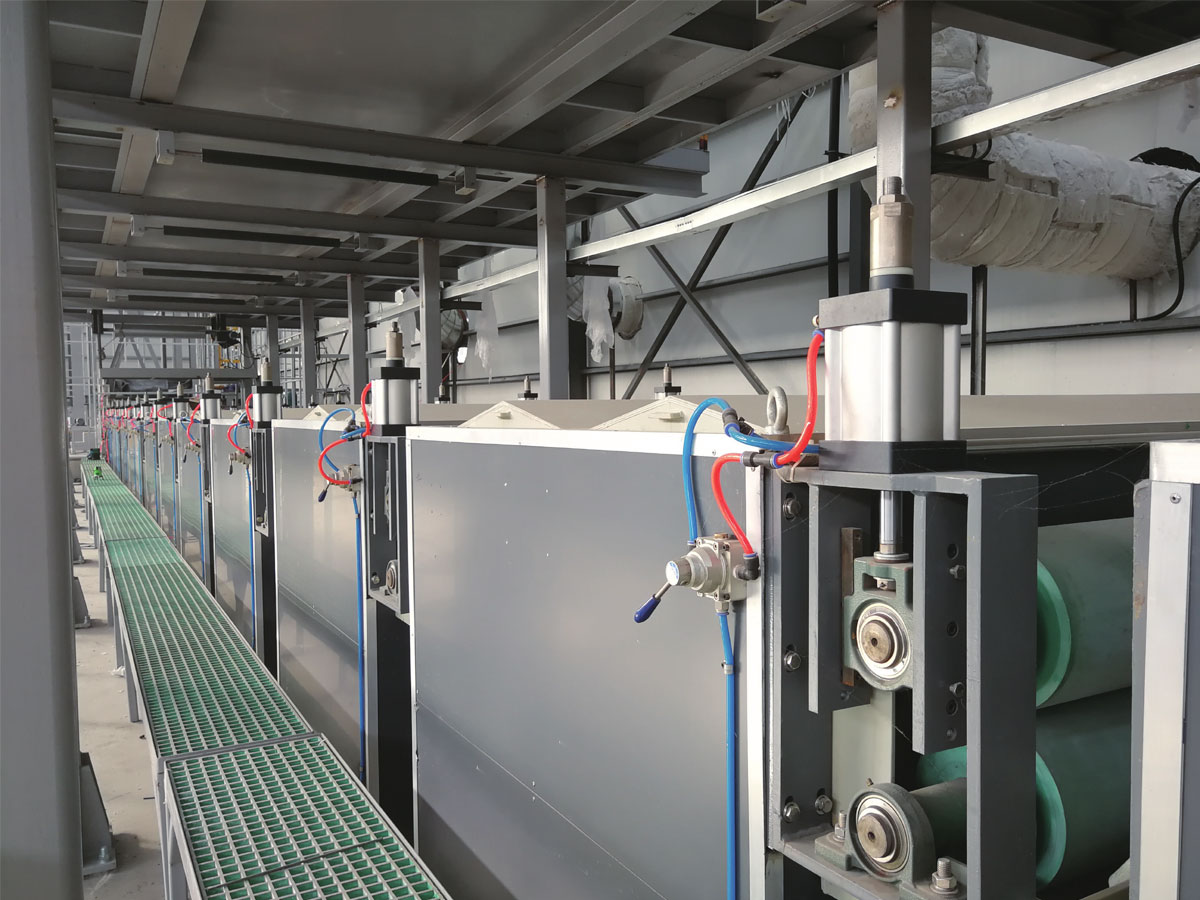
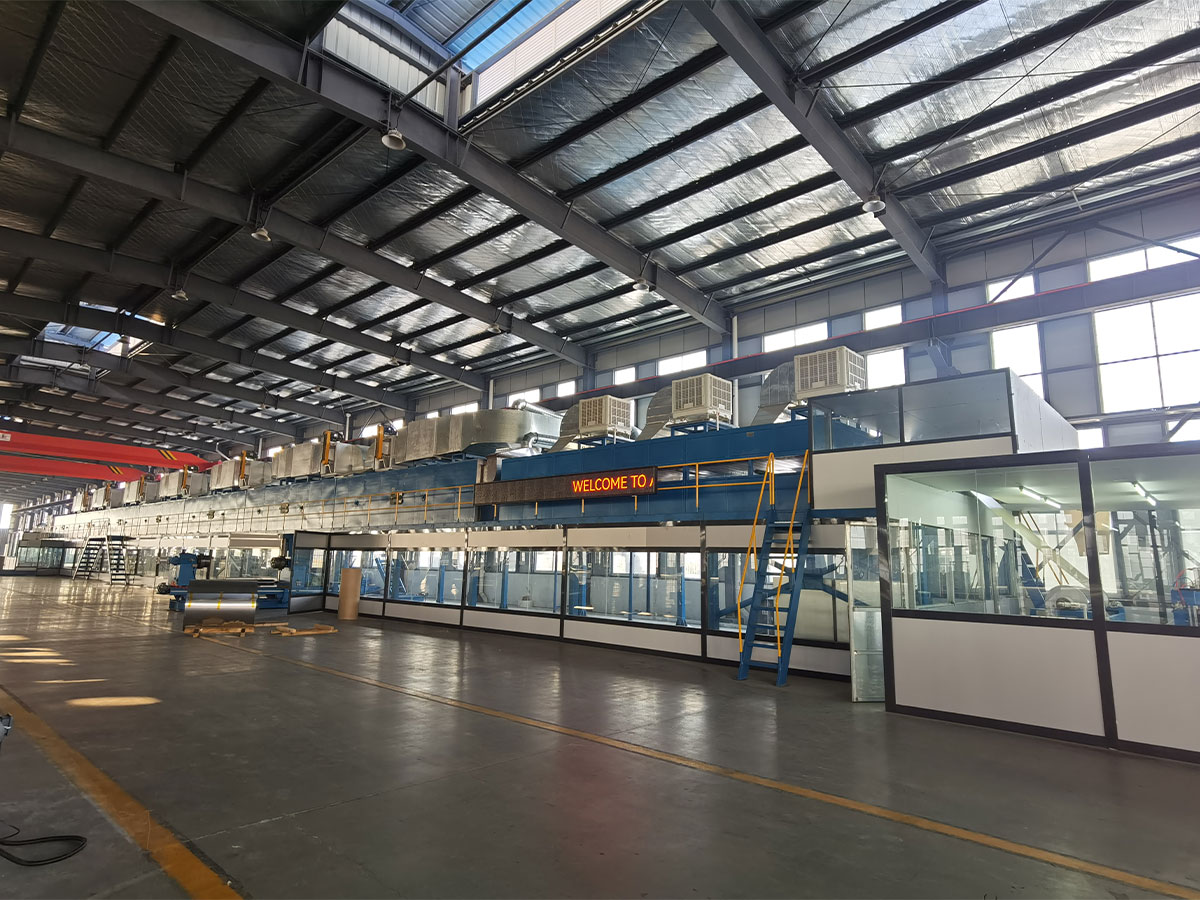
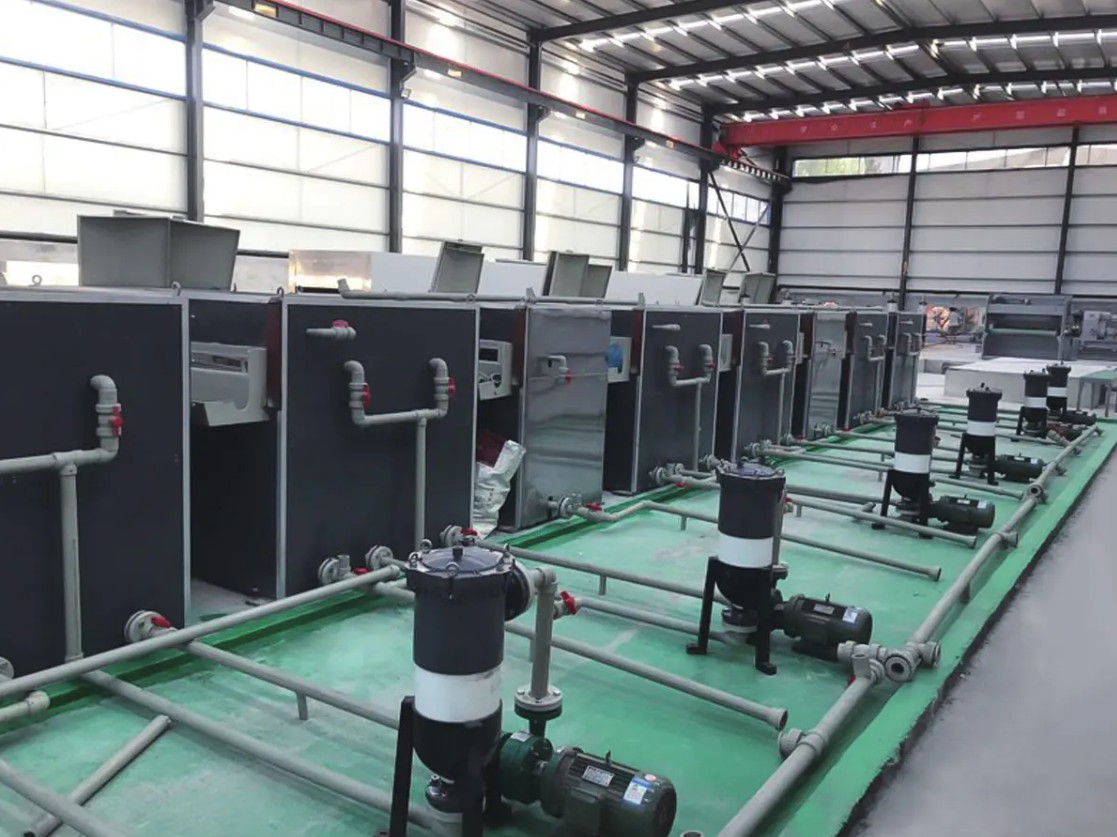
En ACP-linje kombinerer flere procestrin i ét kontrolleret flow. En typisk linje afvikler aluminiumsspolen, renser og forbehandler overfladen, påfører klæbemiddel eller film, laminerer kernematerialet mellem to aluminiumsskind, køler sandwichen, trimmer kanterne og skærer den i paneler. Nogle ACP-linjer inkluderer også fodringsstationer til beskyttelsesfilm, aftagelig film eller brandsikre kerneruller. Linjen kan arrangeres som en ark-til-ark-enhed, en spole-til-ark-enhed eller en spole-til-spolenhed. Hvert arrangement ændrer linjefodaftrykket, arbejdskravet og paneloutput.
Det vandrette søjlediagram ovenfor sammenligner typiske driftshastigheder for forskellige ACP-linjekonfigurationer. Det er ikke en maksimal specifikation, men et gennemsnit af, hvad operatører kan forvente, når linjen producerer med en stabil batch. PE ACP-linjen kører normalt hurtigere, fordi polyethylenkernen er nem at tilføre og laminerer ved en lavere temperatur. A2-linjer er langsommere, fordi mineralbaserede brandsikre kerner kræver mere omhyggelig opvarmning, tryk og håndtering. Spole-til-spole A2-linjer holder stadig en god hastighed, fordi de undgår gentagen arkjustering og gevindskæring ved hver cyklus. Tykkere paneler, tungere aluminiumsspoler og yderligere inspektionsstationer reducerer alle gennemsnitshastigheden.
Kernemoduler og procesflow
Ydeevnen for en ACP-linje bestemmes af, hvor godt hvert modul fungerer med det næste. En almindelig fejl er kun at sammenligne lamineringsenheden, mens man ignorerer renseenheden, klæbemiddelpåføringsstationen og skæresektionen. Disse moduler har en direkte indflydelse på skrælningsstyrke, visuel overfladekvalitet og dimensionsnøjagtighed. Følgende tabel giver et forenklet billede af de vigtigste processtadier og deres kvalitetspåvirkning.
| modul | Funktion | Kvalitetspåvirkning |
|---|---|---|
| Uncoiler | Fremfører aluminiumsspole under kontrolleret spænding | Stabil spænding forhindrer ridser og forvrængning |
| Forbehandling og rengøring | Forbereder aluminiumsoverfladen til limning | God vedhæftning afhænger af en ren og kemisk behandlet overflade |
| Rullebelægning eller filmlaminering | Påfører klæbende eller polymerfilm på aluminiumsfladen | Ensartet belægningstykkelse reducerer luftlommer og skrælningsfejl |
| Lamineringsenhed | Klæber kerne- og aluminiumskind under varme og tryk | Tryk og rullegab styrer den endelige bindingsstyrke |
| Køletransportør | Sætter bindingen og reducerer termisk stress | Ujævn afkøling forårsager bøjning og resterende stress |
| Trimning og skæring | Trimmer kanter og skærer paneler til i længden | Nøjagtig skæring bestemmer dimensionel tolerance og firkantethed |
Budskabet i denne tabel er enkelt: en stærk linje er ikke en eneste tung presse; det er et afbalanceret system. Eksempelvis fjerner en god forbehandlingssektion olie- og oxidrester, så limen kan danne en stabil binding. Hvis klæbebelægningen er ujævn, kan selv det dyreste kernemateriale forårsage bobler eller kantadskillelse. Hvis kølesektionen ikke er lang nok, kan panelerne komme varme ud og deformeres under stabling. Spørg under et anlægsbesøg, hvordan linen styrer spændingen, rullespalten, opvarmning, afkøling og skæring ved hvert trin.
Producenter, der behandler A2 brandsikre kerneruller, foretrækker ofte en spole-til-spole ACP-linje, fordi kernematerialet leveres som en rulle, og de to aluminiumsflader lamineres kontinuerligt.
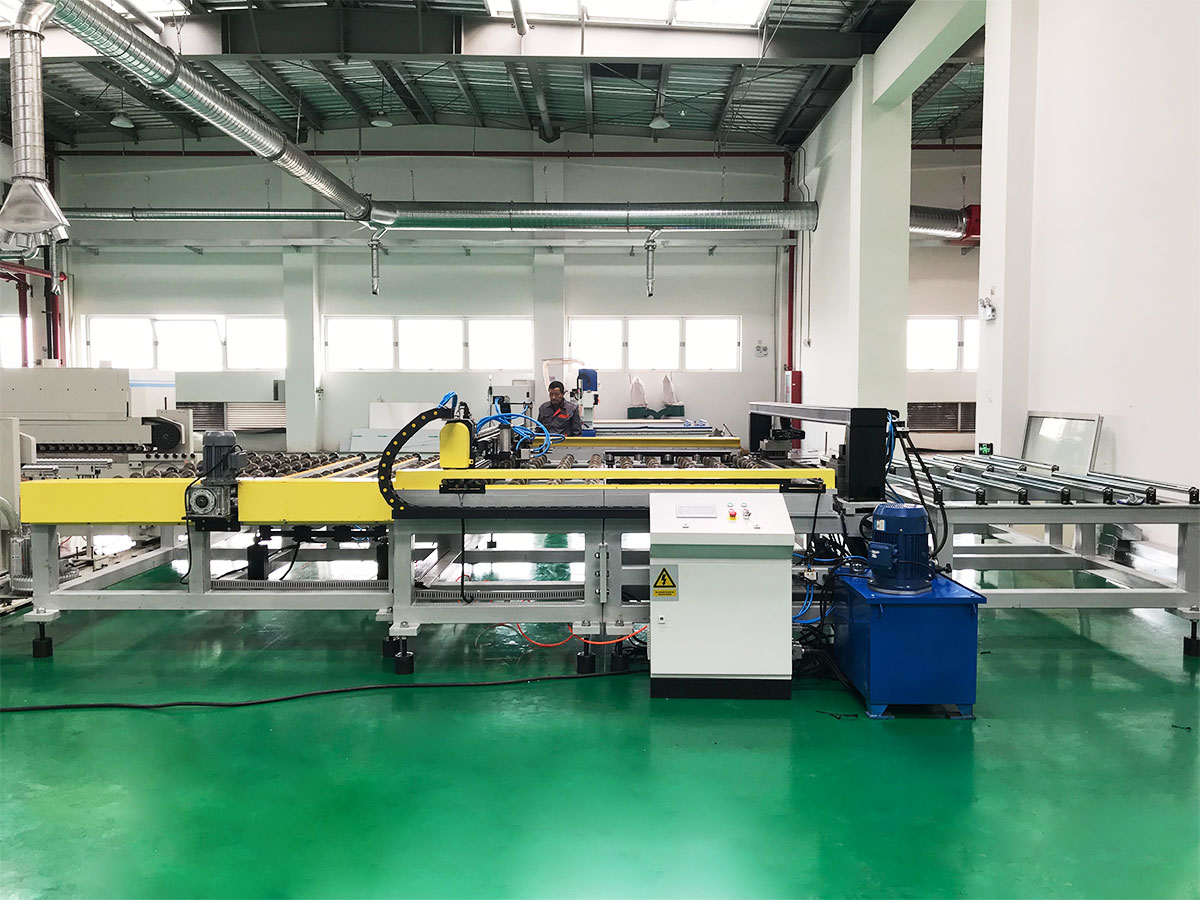
 A2 spole-til-spole metal kompositpanel produktionslinje Denne linje behandler A2 brandsikre mineralske kerneruller i en kontinuerlig spole-til-spole lamineringsproces, hvilket gør den til et praktisk valg for producenter, der fokuserer på brandsikre facadepaneler. Se produkt →
A2-, B1- og PE ACP-linjer: Hvordan de adskiller sig
Brandydelse er den første faktor, som de fleste ACP-købere overvejer. A2 er en begrænset brændbarhedsgrad i den europæiske EN 13501-1 klassificering og er meget brugt til udvendige bygningsfacader, hvor brandforskrifter begrænser brændbare materialer. B1 er en flammehæmmende kvalitet; den indeholder stadig polyethylen, men med tilsætningsstoffer, der bremser flammespredningen. PE-kernepaneler har ingen specielle brandhæmmende krav og bruges normalt til skilte, indretning og projekter med kort levetid. Kernematerialet ændrer ikke kun brandydelsen, men også linjekonfigurationen, trykindstillinger, varmeprofil og hastighed.
Fordi A2- og B1-kerner har forskellig tæthed og overfladeadfærd, skal en produktionslinje designes til at håndtere begge dele uden for lang omstillingstid. En tovejs metalkompositpanellinje er et almindeligt svar, fordi det giver operatøren mulighed for at skifte mellem brandsikker mineralkerne og flammehæmmende polyethylenkerne. Denne konfiguration sender også et klart signal til kunderne: Fabrikken kan reagere på skiftende byggekoder uden at investere i en anden komplet linje.
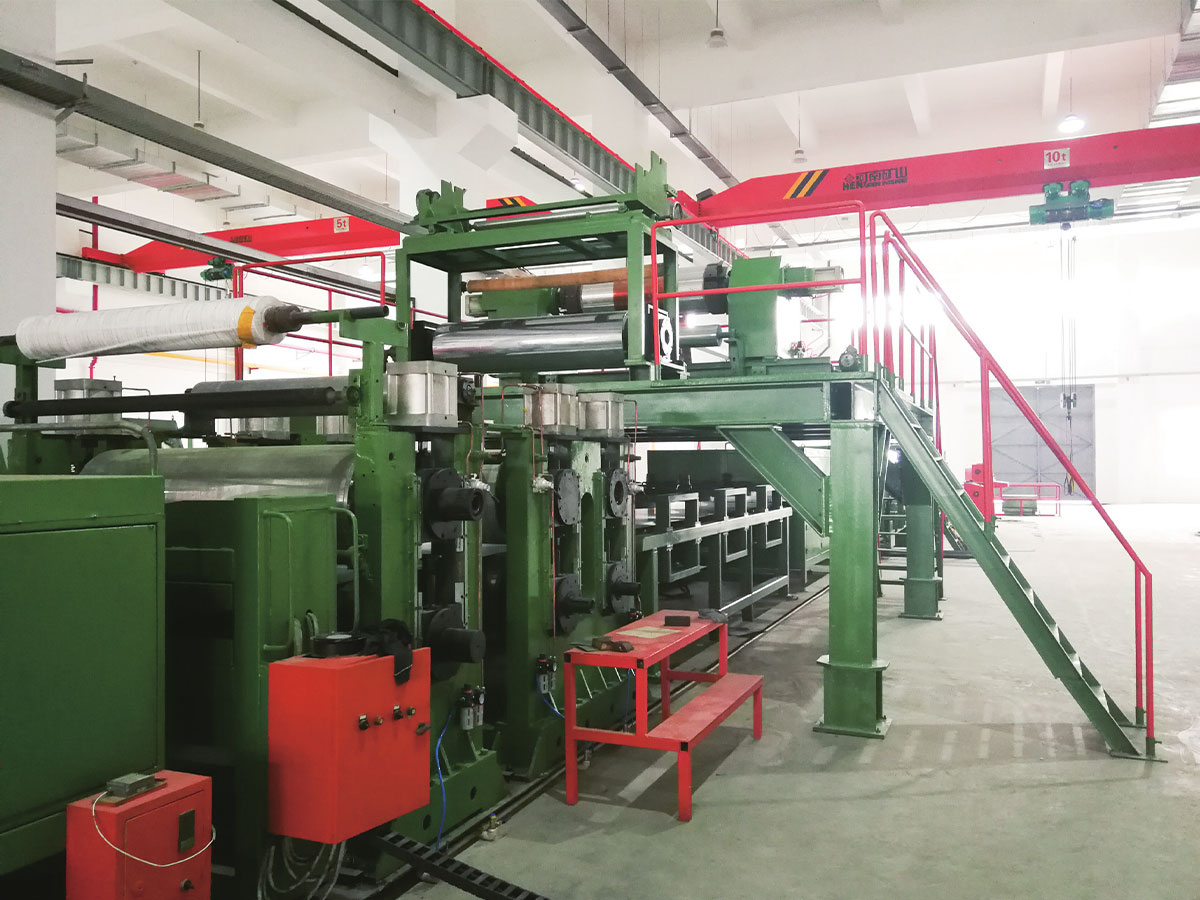
 A2/B1 Dual-Purpose Metal Composite Panel Produktionslinje Denne to-vejs linje skifter mellem A2 mineralkerne og PE/B1 ekstruderet kerne på én platform, hvilket tilbyder fleksibel produktion og bedre udstyrsanvendelse til skiftende brandsikkerhedskrav. Se produkt →
Radardiagrammet ovenfor er ikke en erstatning for laboratorietestdata, men det hjælper med at identificere den balance, som hver produktfamilie tilbyder. A2 vinder klart brandsikkerheds- og facadeegnethedsakserne, hvorfor den er specificeret til højhuse og offentlige bygninger på mange markeder. B1 er en afbalanceret mulighed for indendørs vægpaneler, reklametavler og detailindretningsarbejde. PE er den mest formbare og den billigste på materialeomkostninger; den bør dog kun bruges, hvor brandkoder tillader brændbare kerner. Brug denne sammenligning som udgangspunkt, og bekræft derefter den faktiske certificering med din materialeleverandør.
Producenter, der kommer ind på markedet med budgetvenlige paneler, vælger ofte en PE- og B1 FR-kompositlinje, fordi den kan køre både standard polyethylen og flammehæmmende kerner op til en vis tykkelse.
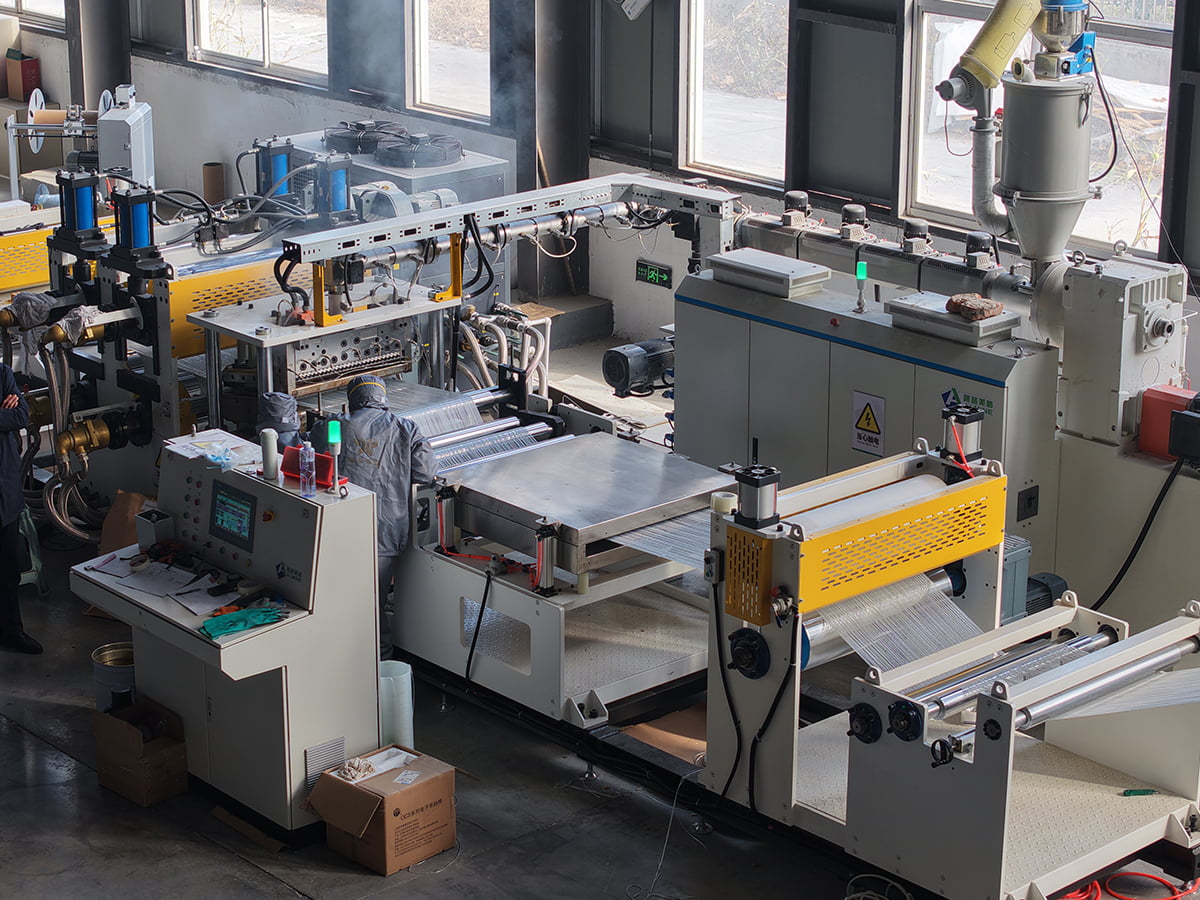
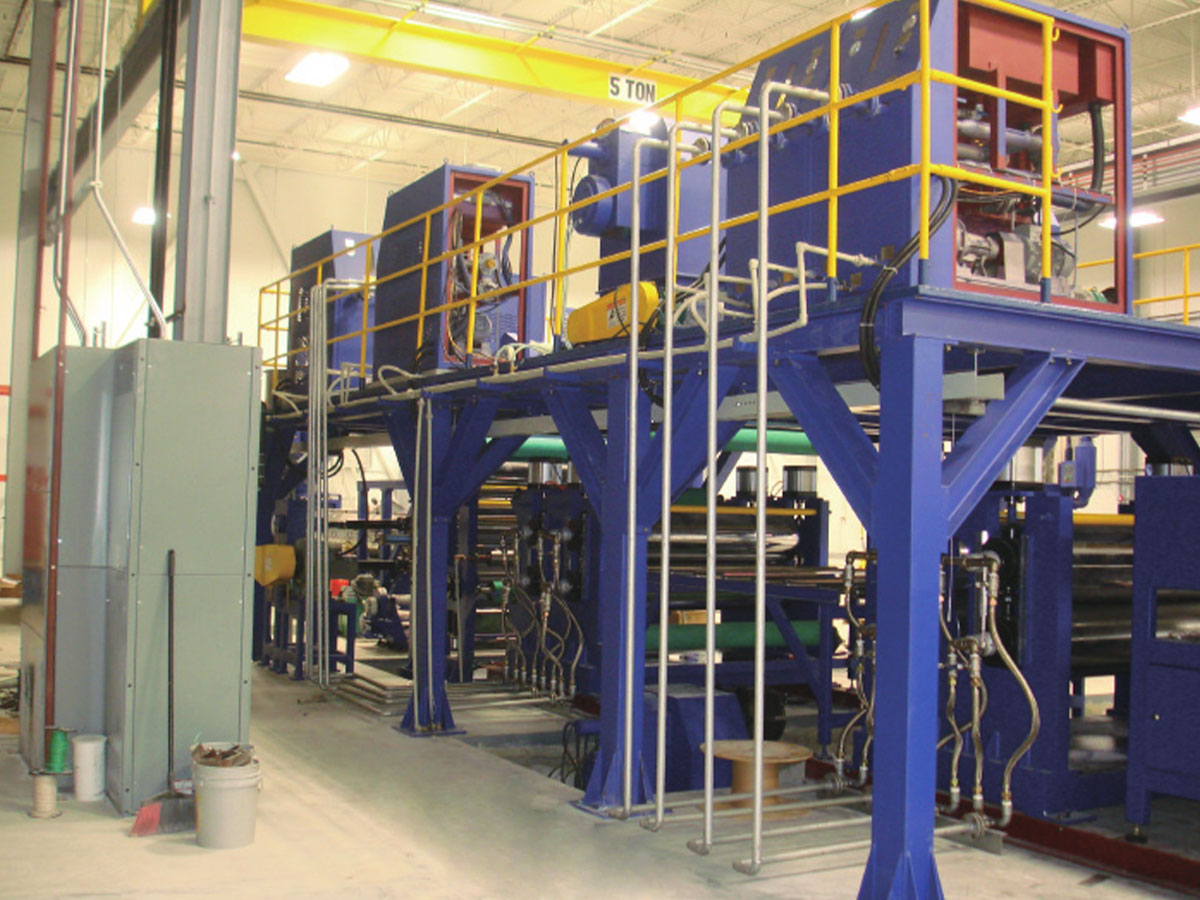 PE/B1 flammehæmmende ACP-kompositproduktionslinje Denne termiske lamineringslinje kører både standard PE- og B1-flammehæmmende kerner med PLC-kontrol og flere rullemuligheder for at balancere planhed, effektivitet og produktionsomkostninger. Se produkt →
Ydelsesdata der betyder noget
Den bedste måde at sammenligne ACP-linjer på er at sætte et sæt tal ud for procesbeskrivelsen. Tre tal betyder noget ved hvert køb: linjehastighed, energiforbrug og skrothastighed. Hastighed bestemmer, hvor mange kvadratmeter du kan producere pr. skift, men hastigheden alene fortæller dig ikke, om panelerne forbliver flade og godt limet. Energiforbruget fremgår af hver månedlige strømregning, og en effektiv maskine holder disse omkostninger under kontrol. Skrotprisen er den skjulte omkostning, der ofte adskiller en velbygget linje fra en billig, fordi den direkte påvirker dit materialeforbrug.
Søjlediagrammet ovenfor viser den omtrentlige tilsluttede belastning af en mellemstor ACP linje for modul. Forbehandling, som omfatter rengøring, skylning, tørring og nogle gange kemisk behandling, har ofte den højeste tilsluttede belastning, fordi den kører mange pumper og tørreventilatorer. Lamineringsenheden er en anden stor forbruger, fordi den driver varmeelementer og tunge ruller. Afviklingsmodulet bruger mindre strøm, men bør ikke ignoreres, fordi det skal give nøjagtig spænding. Skære- og udløbshåndteringsudstyr tilføjer en mindre, men stadig målbar belastning. Når du sammenligner linjer, skal du bede leverandøren om en komplet liste over tilsluttet strøm efter modul og estimere forbrug efter produkttype.
Sådan vælger du en ACP-linje
Start med din produktplan, ikke med maskinbrochuren. Definer panelets bredde, tykkelsesområde, kernetype, farveoverflade og ugentlige output, du har brug for. Tilpas derefter linjen til disse parametre. Spørg desuden, hvor lang tid det tager at skifte fra en panelstørrelse til en anden, fordi mange ACP-ordrer er små og hyppige. En linje, der håndterer en lang række størrelser, kan reducere lagerbeholdningen, selvom dens maksimale hastighed er lavere.
- Panelbredde: typisk 1000 til 1600 millimeter
- Kernetykkelse: typisk 2 til 6 millimeter
- Paneltykkelsestolerance: omkring plus eller minus 0,2 millimeter
- Overfladefinish: PVDF, polyester og lignende coil coating muligheder
- Automatiseringsniveau: manuel, halvautomatisk eller fuldautomatisk med PLC-styring
Batchstørrelse påvirker enhedsomkostningerne mere, end mange købere forventer.
Linjediagrammet ovenfor viser et illustrativt forhold mellem batchstørrelse og enhedsproduktionsomkostninger. På små partier bruger opsætningstid, farveskift, rengøring og testpaneler en stor del af produktionstiden. Efterhånden som batchstørrelsen vokser, fordeles disse faste omkostninger på flere kvadratmeter, så den gennemsnitlige pris falder hurtigt. Formen på kurven vil variere med linjedesign, men den nedadgående tendens er et pålideligt udgangspunkt for omkostningsplanlægning. Hvis dine ordrer er små, skal du vælge en linje med hurtigt farveskift og korte rengøringscyklusser, selvom det koster mere på forhånd. Hvis dine ordrer er lange og gentagne, skal du fokusere mere på linjehastighed og kontinuerlig drift.
For en mere detaljeret sammenligningsmetode, se vores side-by-side guide til hvordan man vælger en højtydende metalkompositpanelproduktionslinje . Vejledningen dækker specifikationsark, fabriksrevisioner og accepttests i praktisk sprog.
Leverandørerfaring, der påvirker din linje
Udstyrskonstruktionserfaring er synlig i detaljer såsom rullejustering, rammestivhed, spændingskontrol og sikkerhedslåse. Vores maskinafdeling i Jiangsu har været involveret i udstyr til aluminiumkompositpaneler og coilcoating siden 2004. A2-produktionslinjen for aluminiumkompositpaneler, der er produceret af vores virksomhed, er blevet anerkendt af Jiangsu-provinsen som det første sæt af hovedudstyr og nøglekomponenter. Disse detaljer betyder noget, fordi en ACP-linje skal køre kontinuerligt i lange skift, og små designfejl viser sig normalt efter det første produktionsår. Som udstyrsdatterselskab af Jiangsu Aludeco New Materials forstår vi også adfærden af A2-kerneruller, aluminiumsspoler og klæbende film.
En ACP-linje er et langsigtet aktiv. Det rigtige valg afhænger af dit marked, dine brandvurderingsbehov, din produktionsvolumen og dine forventninger til eftersalgsstøtte. Besøg et rigtigt fabriksanlæg, inspicér linjemoduler, spørg efter procesdata, og bekræft leverings- og installationsplaner. Hvis vi kan hjælpe dig med at sammenligne en ACP-linje for din panelstørrelse og dit budget, kontakt vores ingeniørteam . Vi kan omsætte dine produktionsmål til et praktisk linjeforslag.