
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Udtrykket "3A-kompositter" optræder i mange sammenhænge. For arkitekter og bygherrer leder det tankerne hen på virksomheden bag nogle af de mest udbredte mærker af aluminiumkompositpaneler i verden. For en producent rejser navnet dog et mere praktisk spørgsmål: Hvad skal der til for at producere kompositpaneler, der opfylder de samme brandklassificeringer, planhedstolerancer og overfladekvalitet, som har gjort 3A-kompositter til et referencepunkt inden for facadeteknik? Svaret ligger mindre i materialevidenskab alene og mere i den kontinuerlige produktionsteknologi, der gør aluminiumsspoler og brandklassificerede kernematerialer til et færdigt bundet panel. Valg af den rigtige kompositpanelproduktionslinje Det er her spørgsmålet besvares i praksis.
Betydningen af 3A-kompositter i panelproduktion
Før man diskuterer produktion, hjælper det at definere benchmark. 3A-kompositter, som en produktfamilie, omfatter aluminium-kompositpaneler med polyethylen, flammehæmmende og mineralfyldte A2-kerner; stift skum og balsa-kernematerialer til sandwichkonstruktion; og printbare ark, der bruges til skiltning og grafisk visning. For alle, der producerer paneler kommercielt, er den vigtigste af disse det brandklassificerede aluminiumskompositpanel. Ydeevnen af et sådant panel bestemmes af tre variabler: kernens mineralindhold, vedhæftningsstyrken mellem aluminiumsbeklædningerne og kernen og tykkelsestolerancen på tværs af panelets længde. Alle tre variabler bestemmes af produktionslinjen, ikke af råvarerne alene.
Dette diagram sammenligner mineralfyldstofandelen i tre almindelige kernetyper. En standard polyethylenkerne indeholder omkring 30 procent mineralsk fyldstof, hvilket giver den let vægt og god formbarhed, men dårlig brandadfærd. En flammehæmmende B1-kerne hæver mineralandelen til omkring 65 procent ved at bruge aluminiumhydroxid og andre ikke-brændbare fyldstoffer. En A2-kerne skal indeholde mindst 90 procent mineralindhold for at bestå ikke-brændbarhedstesten defineret af europæiske brandsikkerhedsklasser. I praksis er en kerne med 92 procent mineralindhold, som vist her, det, mange panelproducenter sigter efter. Springet fra 65 til 92 procent ændrer ikke kun kemien, men også den måde, hvorpå kernematerialet flyder, komprimeres og bindes inde i en kontinuerlig produktionslinje. Derfor kan en A2-kompatibel linje ikke bare være den samme B1-linje, der kører med forskelligt materiale; maskindesign, varmeprofil og rulletryk skal alle tilpasses.
A2 Brandvurdering: Den nye baseline
A2-klassificering har betydning, fordi højhusfacader og offentlige bygninger i hele Europa, Mellemøsten og i stigende grad i Asien nu specificerer A2-klassificerede paneler. Kernen skal indeholde mindst 90 procent mineralsk materiale og begrænsede organiske komponenter, så panelet ikke bidrager til en brand. Denne tendens har praktiske konsekvenser for indkøb af udstyr. En producent, der køber en linje, der kun er i stand til at producere PE- eller B1-kerner, vil blive lukket ude af det hurtigst voksende segment af kompositpanelmarkedet. Ethvert større facadeprojekt prækvalificerer panelet ved at bede om et brandtestcertifikat. Hvis din produktionslinje ikke kan levere A2-materiale med et ensartet mineralindhold, hjælper intet certifikat.
Hvad produktionslinjen faktisk beslutter
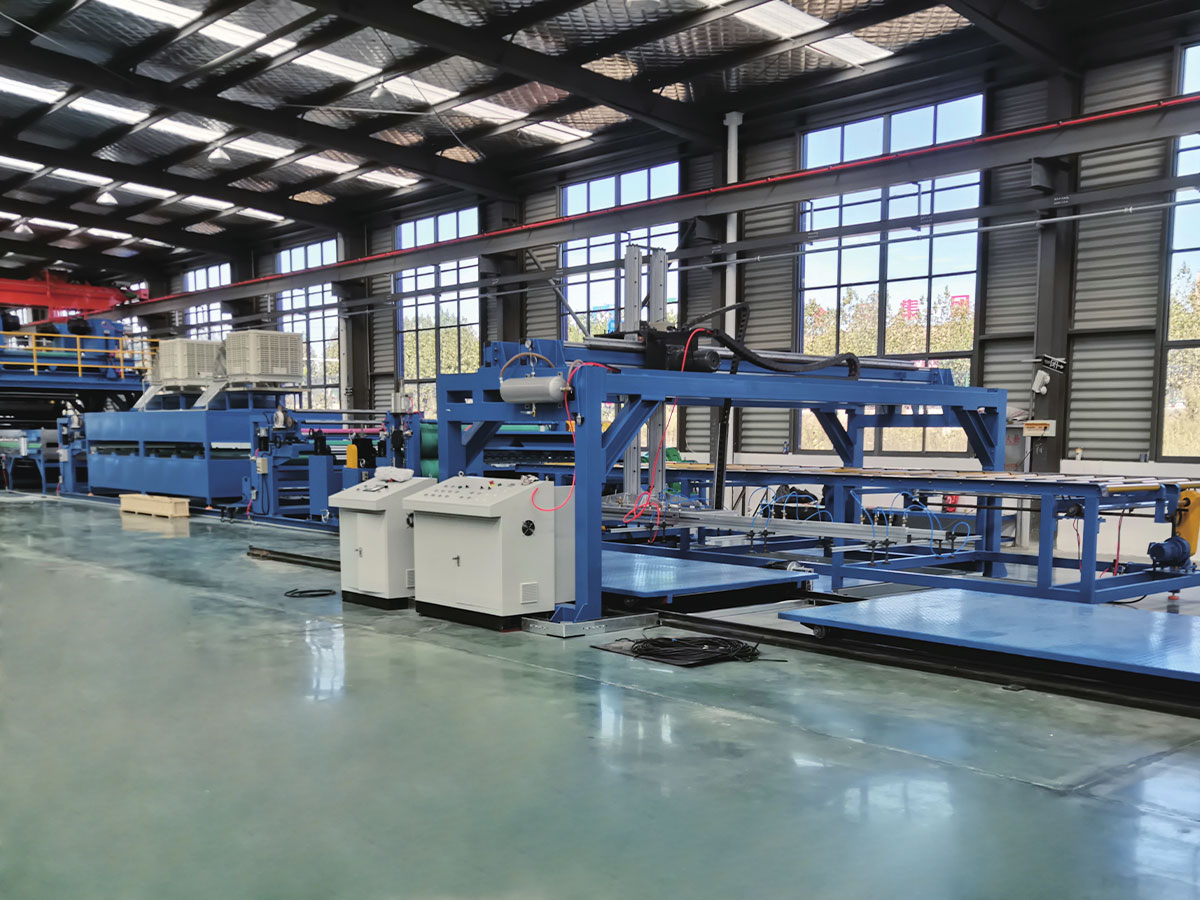
En kontinuerlig metalkompositpanelproduktionslinje er en sekvens af akkumulatorer, varmetunneler, rullelamineringsstationer, bæltepresser, kølesektioner og skære- eller omviklingsstationer. Hver station bidrager til den endelige panelkvalitet. Kernepladen sammensættes først af harpiks, fyldstoffer og additiver og ekstruderes i en kontrolleret tykkelse. Aluminiumsspolen er renset og forbehandlet, så klæberen kan binde sig kemisk til oxidlaget. Derefter kommer samlingen ind i båndpressen, hvor varme aktiverer klæbemidlet, og tryk binder lagene sammen uden at fange luft. Hvis trykket ikke er ensartet over hele bredden, vil panelet udvikle kantbølger eller en pudeeffekt, der svigter planhedstolerancen på arbejdspladsen. Hvis luftlommer er fanget, kan panelet virke fladt på fabrikken, men det kan danne blærer, når det udsættes for varme i en facade. Alle disse risici behandles på udstyrsudvælgelsesstadiet, ikke af paneloperatøren.
Linjediagrammet viser andelen af A2-klassificerede aluminiumskompositpaneler på det globale AVS-marked fra 2020 til og med 2026. Trendlinjen starter ved 28 procent i 2020 og stiger hvert år og når anslået 67 procent i 2026. Den vækst er drevet af stramning af byggeregler i brandfølsomme sektorer. I 2022 hævede flere europæiske byer minimumsbrandklassen for facadematerialer på bygninger over en vis højde. I 2024 fulgte lande i Golfregionen efter med lignende krav. Resultatet er et klart signal til panelproducenterne: Kapacitet til A2-produktion er ikke længere valgfri. Leverandører, der flyttede til A2-kompatible linjer før 2024, har allerede fået en del af deres investering tilbage, mens de, der venter, vil stå over for et mere overfyldt marked og lavere marginer.
Endnu en faktor, der påvirker panelets overfladekvalitet, er kilden til den formalede aluminiumsspole. Panelproducenter, der bringer coilcoating internt, kan matche farver præcist, reducere leveringstider og fange yderligere margin fra salget af præmalet coil.
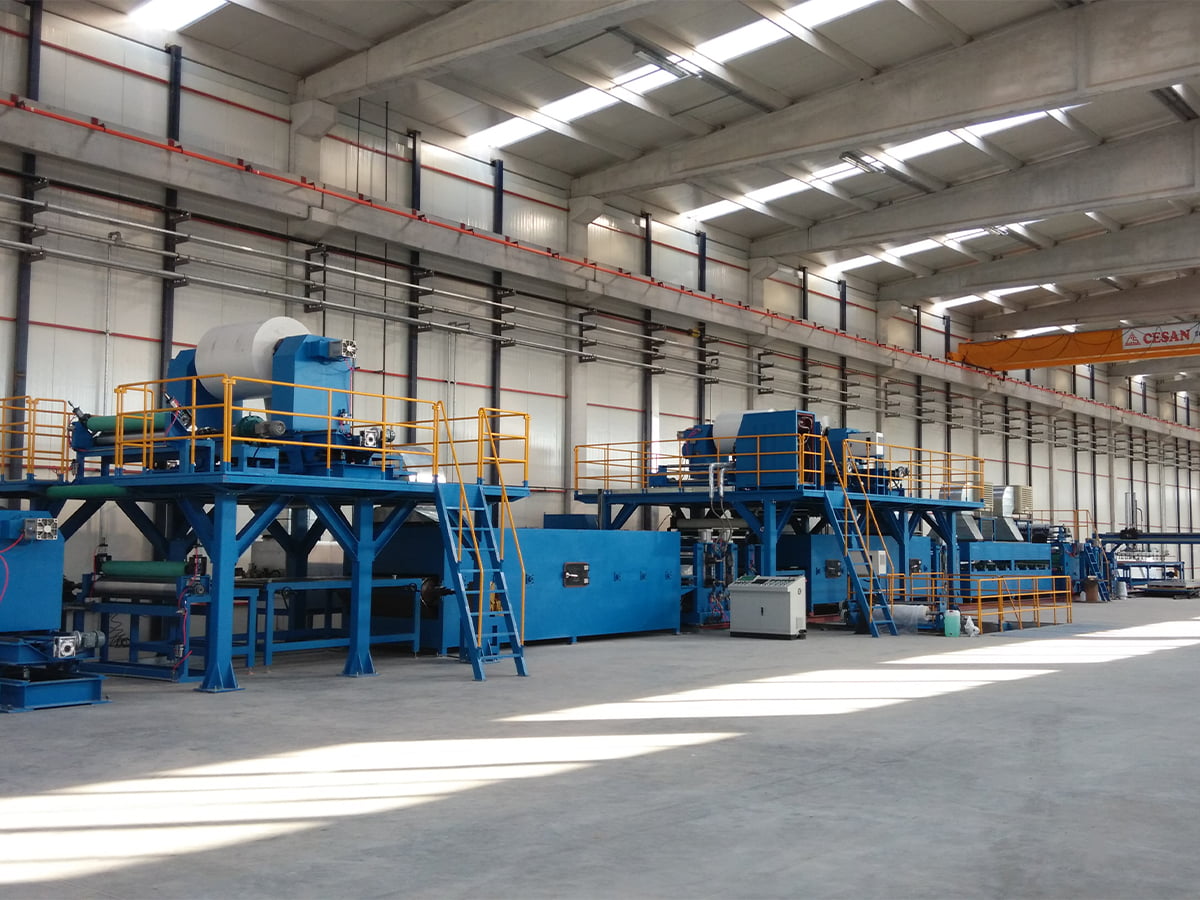
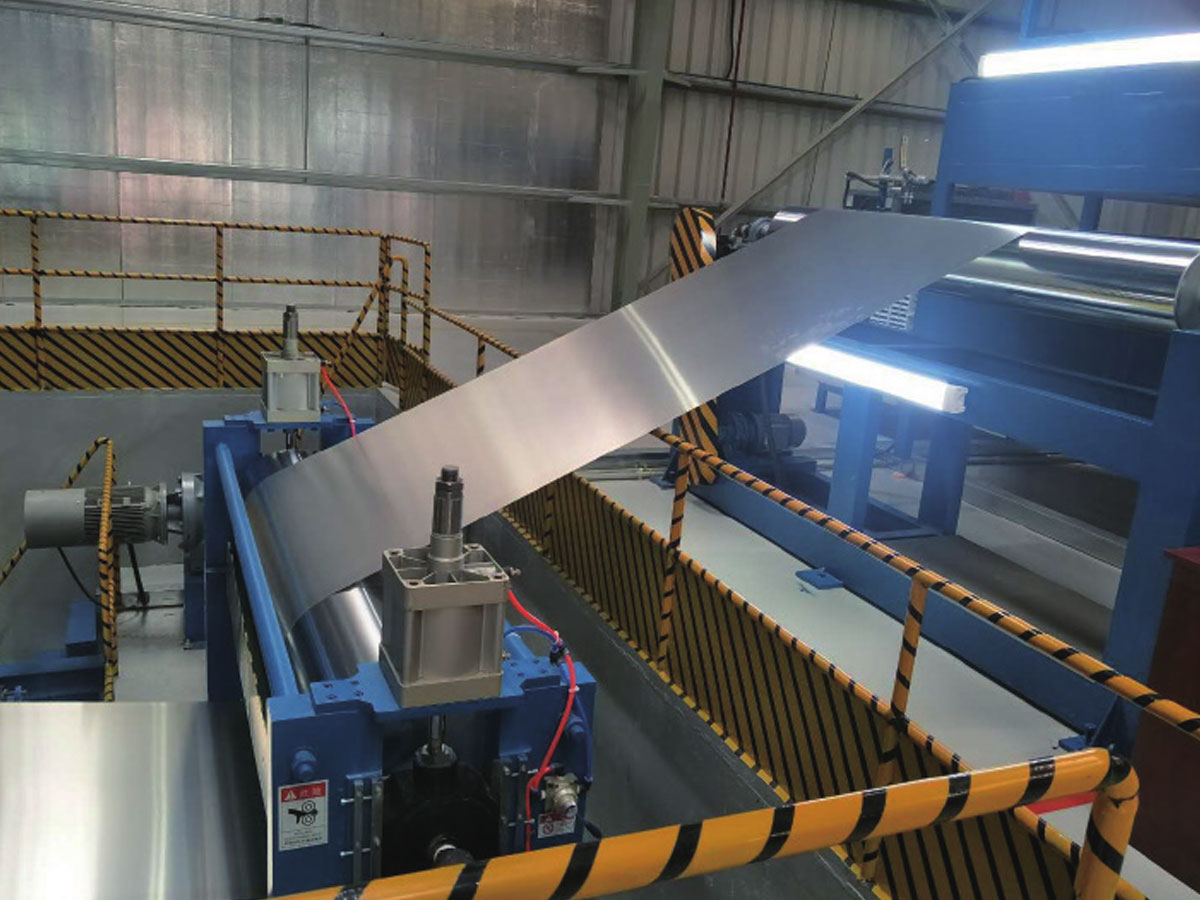 Farvebelægningslinje til formalet aluminiumsspole Denne linje integrerer forbehandling, automatiseret sprøjtning og hærdning for at producere holdbare coatede spoler. Den understøtter intern spolebelægning, hvilket muliggør præcis farvetilpasning og kortere leveringstider for panelproducenter. Se produkt →
Tre linjekonfigurationer sammenlignet
Tre almindelige konfigurationer dominerer markedet. Valget afhænger af brandklassificeringsstrategien, måludgangsvolumen og det udvalg af produkter, en producent ønsker at tilbyde.
| Linjekonfiguration | Max brandklasse | Daglig output | Core Change Time | Relativ investering |
|---|---|---|---|---|
| A2/B1 tovejslinje | A2 | 3.000 paneler | 40 min | Høj |
| A2 spolelinje | A2 | 4.800 paneler | 90 min | Meget høj |
| PE/B1 FR linje | B1 | 3.600 paneler | 10 min | Medium |
Den første er A2/B1 to-vejs metal komposit panel produktionslinje. Det giver en producent mulighed for at veksle mellem A2- og B1-produkter ved at skifte kernetilførsel og justere procestemperaturer. Dette er den foretrukne konfiguration for producenter, der betjener både facademarkedet og indretningsmarkedet, fordi det holder udstyret optaget, selv når A2-efterspørgslen er lav.
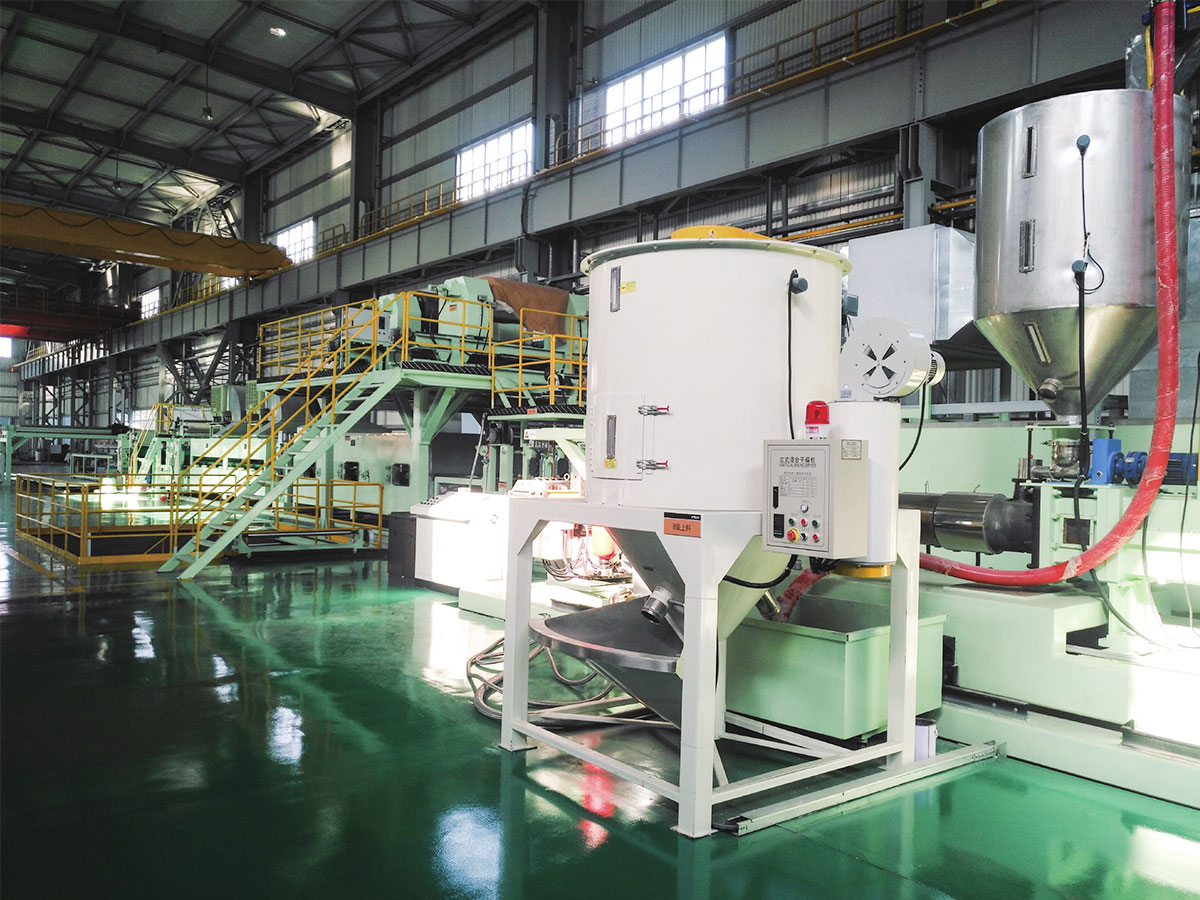
 A2/B1 Dual-Purpose Metal Composite Panel Produktionslinje Denne linje skifter mellem A2 brandsikre og PE/B1 kerner på én platform, der betjener både facade- og interiørmarkeder. Det forbedrer udstyrsudnyttelsen og investeringsafkastet for producenter, der har brug for fleksibilitet. Se produkt →
Den anden er A2-spolens produktionslinje, som producerer A2-kompositmateriale i kontinuerlig spoleform. Denne arkitektur kører typisk med højere hastighed og lavere arbejdsomkostninger pr. kvadratmeter, fordi limningen og afkølingen udføres i en enkelt kontinuerlig omgang. Spoleformatet gør det også muligt for downstream-processer såsom opskæring og blanking at køre uden panelhåndtering, så den samlede produktionsomkostning pr. færdigt panel er ofte den laveste blandt de tre.
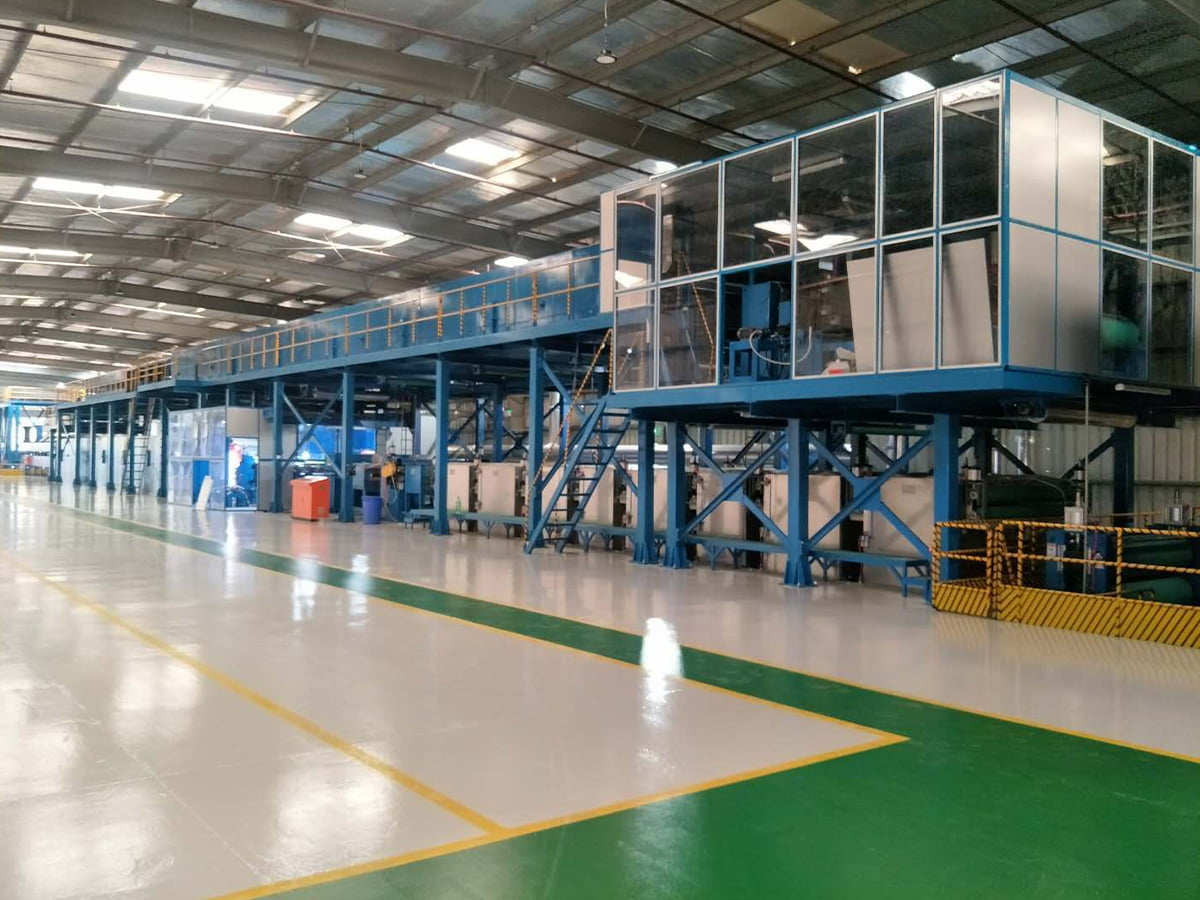
 A2-spoleproduktionslinje til kontinuerlig ACP-produktion Denne kontinuerlige spolelinje producerer A2-kompositmateriale ved højere hastighed og lavere arbejdsomkostninger pr. kvadratmeter. Det muliggør nedstrøms opskæring og blanking uden panelhåndtering, hvilket ofte giver de laveste samlede produktionsomkostninger. Se produkt →
Den tredje er en PE eller B1 FR ACP sammensat linje. Den håndterer standard PE-kerner og flammehæmmende kerner, men kan ikke producere A2-materiale. Dens rolle på markedet krymper gradvist, efterhånden som byggereglerne strammes, men det er stadig et nyttigt indgangspunkt for producenter, der fokuserer på indvendige paneler, skiltning og dekorativ beklædning, hvor brandkravene er mindre strenge.
Søjlediagrammet sammenligner dagligt paneloutput for tre linjekonfigurationer. A2/B1 tovejslinjen producerer omkring 3.000 standardpaneler om dagen, når den kører i A2-tilstand, mens A2-spolelinjen når op på omkring 4.800 paneler om dagen på grund af kontinuerlig spole-til-spol-drift. PE/B1 FR-linjen sidder imellem på 3.600 paneler om dagen, fordi dens enklere proces tillader hurtigere rulleskift, men påfører lavere termisk belastning. Disse tal repræsenterer størrelsesordensværdier for en typisk 300 meter lang panellinje; faktisk output afhænger af paneltykkelse, kernedensitet og graden af automatisering. Det, der betyder noget for en investor, er, at A2-spolelinjen, selvom den er dyrere, leverer omkring 60 procent mere output om dagen end entry-level-linjen. Kapitalomkostningerne pr. panel har derfor en tendens til at være lavere for spolelinjen, selvom indkøbsprisen er højere.
Sådan evalueres en produktionslinjeleverandør
Når du sammenligner leverandører, bør du se ud over basisprisen og være opmærksom på fire områder. Disse områder bestemmer, om udstyret vil køre med den annoncerede kapacitet, og om panelerne vil bestå de påkrævede brandtests.
- Kernedoserings- og blandingsnøjagtighed. En A2-kerne har brug for en mineralfyldstofandel på over 90 procent. Spørg hvilken slags vejefødere og kontinuerlige blandere linjen bruger, og hvor ofte de kalibreres.
- Lamineringstemperaturkontrol. Klæbemidlet mellem aluminium og kerne aktiveres inden for et smalt temperaturvindue. Hvis linjen kun bruger on-off opvarmning, vil bindingsstyrken variere langs panelets længde.
- Webspænding og sporingssystem. Når to aluminiumsspoler afvikles på én gang, skal linen have spændingskontrol inden for 1 procent for at undgå rynker og glidning.
- Eftersalgsstruktur. En kontinuerlig produktionslinje er et værdifuldt aktiv, der kører i tre skift. Leverandøren skal have et dokumenteret servicenetværk, reservedelsbeholdning og fjerndiagnosefunktion.
Radardiagrammet sammenligner tre linjekonfigurationer på tværs af fem dimensioner: brandklassificeringskapacitet, produktionsoutput, materialefleksibilitet, kapitalomkostninger og driftsomkostninger. A2-spolelinjen opnår den højeste effekt og brandklassificeringskapacitet, men har de højeste kapitalomkostninger og den laveste fleksibilitet til hurtige skift mellem produkttyper. A2/B1 tovejslinjen tilbyder en jævn balance mellem brandklassificering og fleksibilitet, selvom output er lidt lavere end en dedikeret spolelinje. PE/B1 FR-linjen forbliver attraktiv med hensyn til kapitalomkostninger og driftsomkostninger, men dens lave brandklassificeringsevne diskvalificerer den i byggeprojekter med strenge brandkrav. For de fleste producenter, der planlægger ny kapacitet, er A2/B1-tovejslinjen det mest rationelle udgangspunkt, fordi den leverer A2-kapacitet uden at udelukke B1-markedet. Producenter, der allerede har en moden B1-kundebase og ønsker at opskalere, kan finde A2-spolen som den bedste opgraderingsvej.
Bundlinjen
"3A-kompositter" er ikke bare et varemærke; det er en forkortelse for det kvalitets- og brandsikkerhedsniveau, som markedet forventer af aluminiumskompositpaneler. At vælge den rigtige produktionslinje er, hvordan en producent omsætter denne forventning til et kommercielt produkt. Start med brandklassificeringsstrategien, og lad derefter outputkravet, tilgængeligheden af råmaterialer og gulvpladsen bestemme arkitekturen. Tal med en linjebygger, der allerede har leveret A2-kompatibelt udstyr, og bed om referencer i dit applikationsområde. Da A2-efterspørgslen stadig vokser i 2026, betyder forsinkelse af beslutningen, at der produceres paneler, der vil blive afvist fra præcis de projekter, der betaler de bedste marginer. Hvis du vil sammenligne dine muligheder med et specifikt produktsortiment, kontakte producenten direkte og diskuter dine påtænkte kernematerialer og årlige output.