
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Bearbejdning af aluminiumspoler fejler sjældent på en dramatisk måde. Det svigter ved drift: Toplaget kryber to mikrometer over målet, ovnen taber fire grader mellem spolerne, akkumulatoren løber kort, hver gang linjen passerer 45 meter i minuttet, og seks uger senere delamineres et facadepanel på stedet. Selve processen er én kontinuerlig kæde - afvikling, splejsning, forbehandling, coating, hærdning, laminering, afkøling og tilbagespoling - og hvert led i den måles i sekunder og mikron. Det praktiske punkt foran: en spolelinje er kun så pålidelig som dens langsomste trin, dens hærdevindue og dens spoleskifte-rutine. Alt andet, fra kromfri forbehandling til rullenivellering, eksisterer for at holde disse tre ting inden for tolerance.
Fra uncoiler til rewinder: Hvad bearbejdning af aluminiumspoler dækker
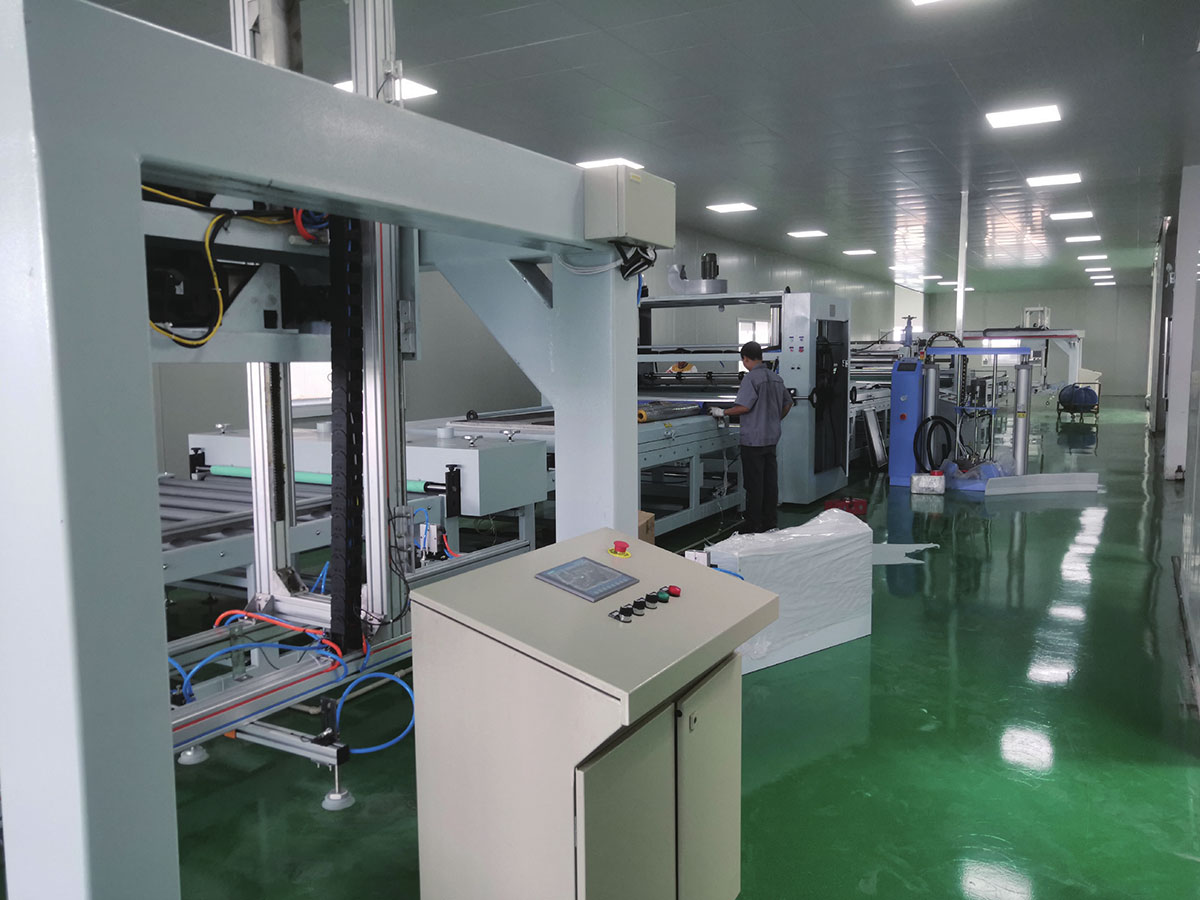
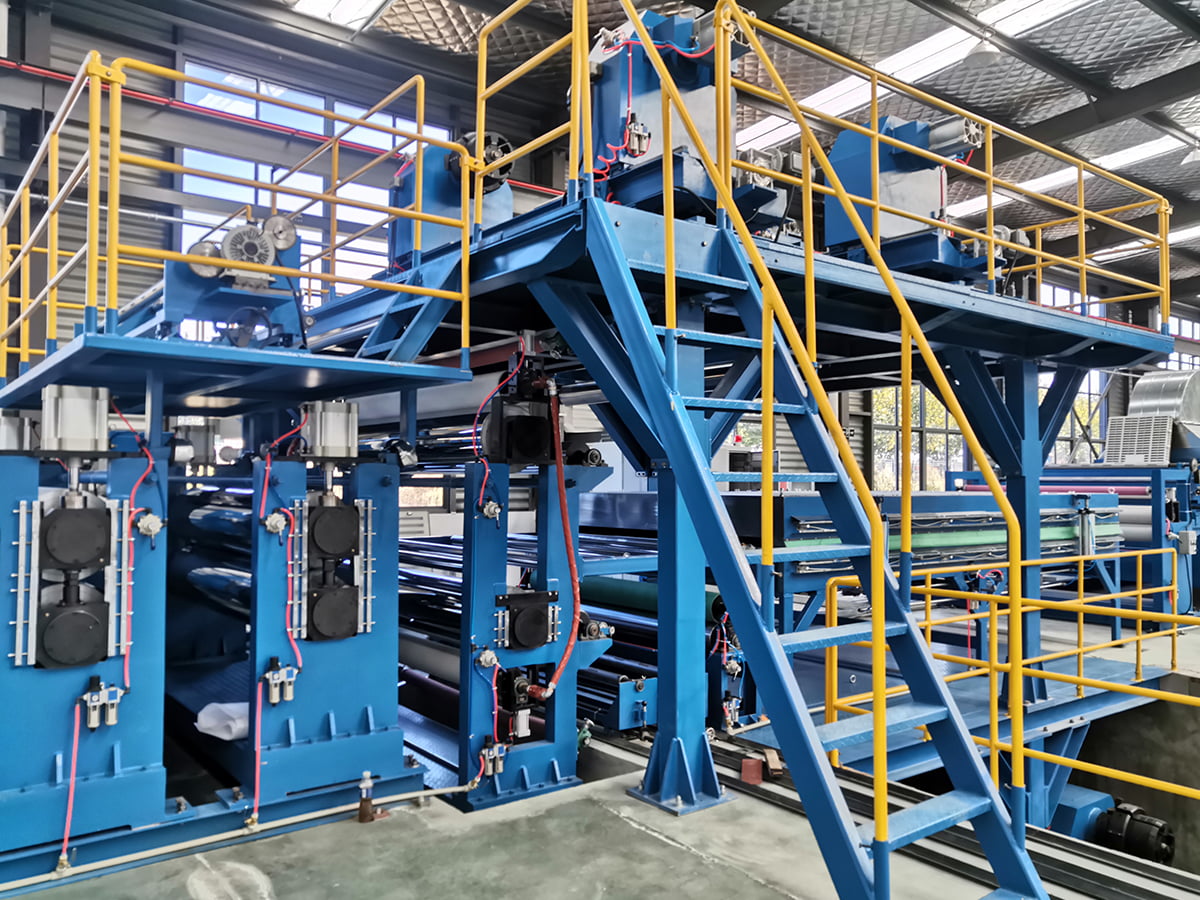
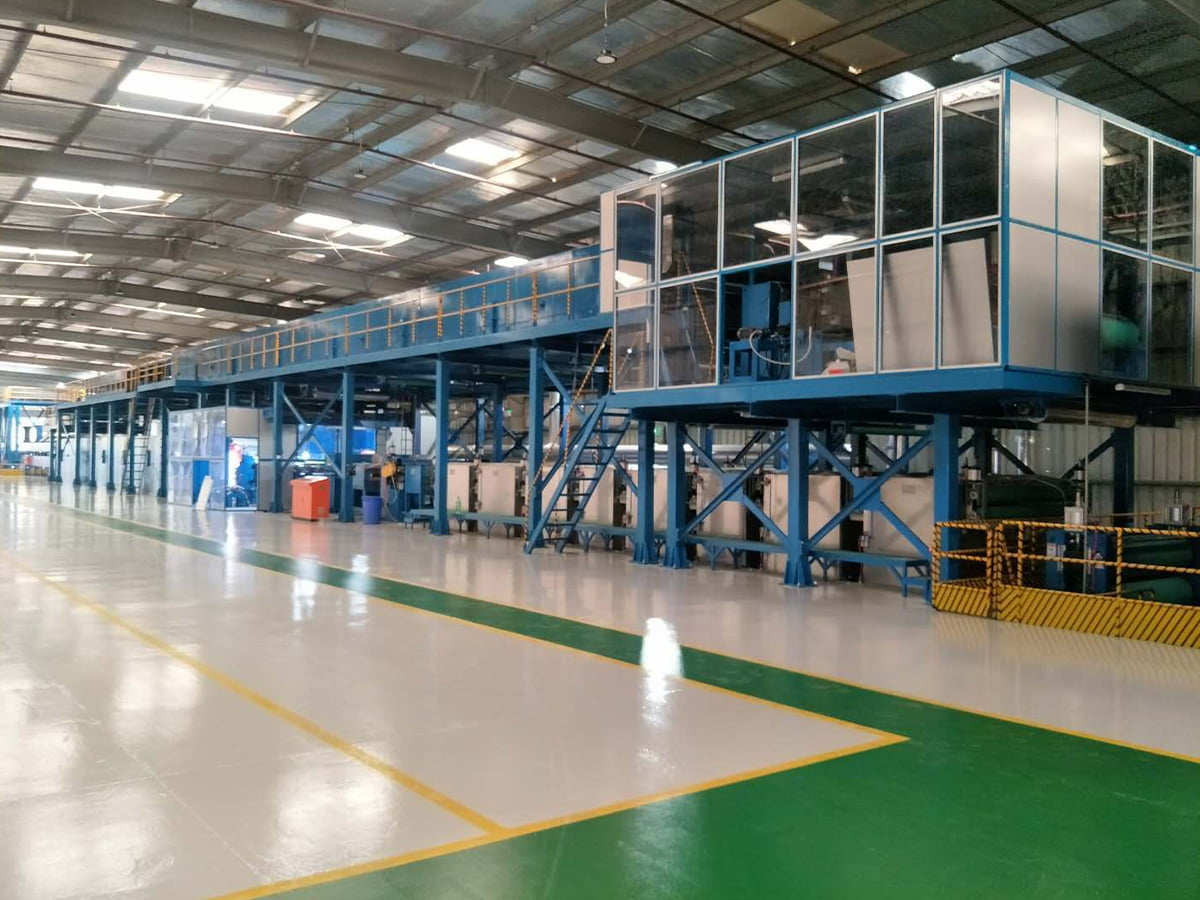
En belægningslinje flytter strimlen i én retning. Uncoileren betaler for spolen, en saks skærer halen, og en splejser syr den nye spole til den gamle, mens en akkumulator gemmer nok strimmel til, at linen kan blive ved med at køre under den stilstand. Strimlen går derefter i forbehandling: alkalisk rensning, trinvis skylning og en konverteringsbelægning påført ved kontrolleret temperatur, efterfulgt af en aftørringsovn, der skal fjerne alle spor af fugt, før primervalsen rører overfladen.
Den første fase fortjener respekt, fordi den er uoprettelig. En mikron resterende rulleolie eller en dårligt skyllet alkalisk film vil svække vedhæftningen længe før finishbelægningen påføres, og ingen hærdning vil bringe den tilbage. Bygherrer, der får denne ret, behandler forbehandlingen som en maskine i sig selv med sine egne drev, kemikaliedosering og kontrolpunkter, snarere end et tilbehør, der er boltet på indgangen til coateren.
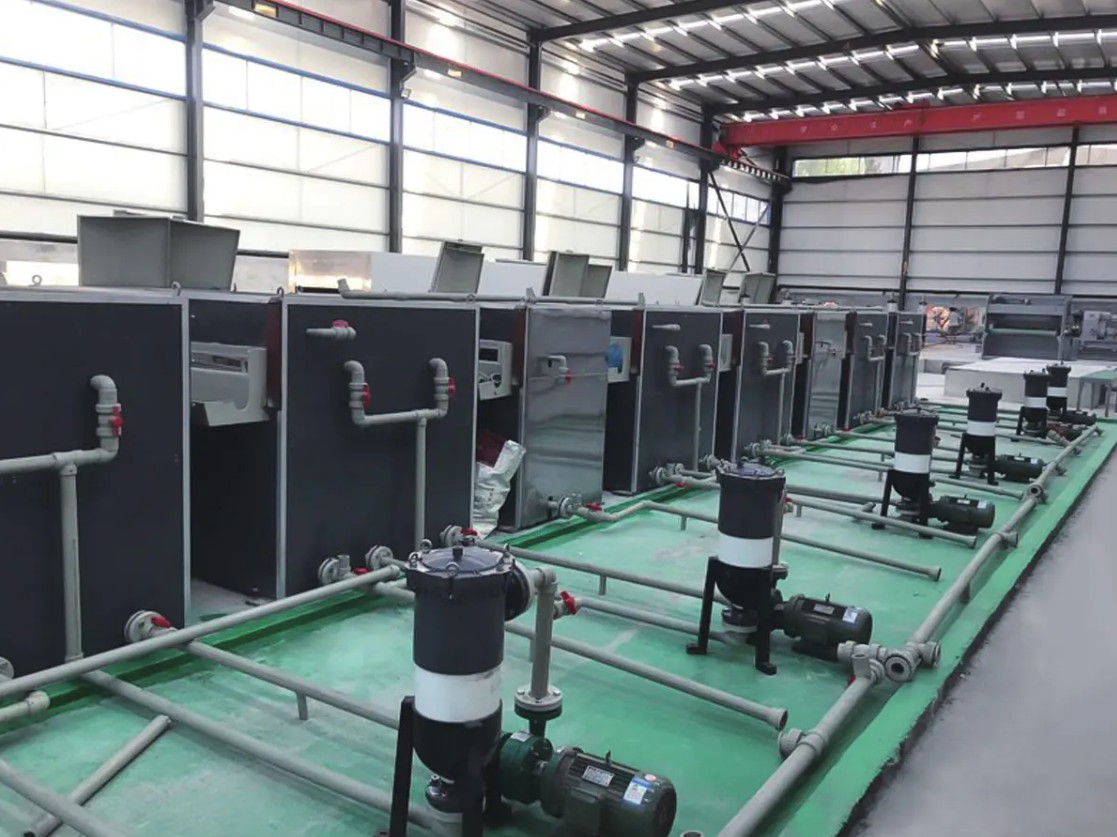
 Renselinje til forbehandling Renheden af metaloverflader og kvaliteten af kemiske konverteringsbelægninger bestemmer direkte korrosionsbestandigheden, malingens vedhæftning og slutproduktets kvalitet... Se produkt →
Efter belægning og hærdning kan strimlen lamineres med en beskyttende eller dekorativ film, præges for tekstur, afkøles og omvikles under kontrolleret spænding. Spændingskontrol betyder mere, end de fleste købere forventer: en spole viklet for stramt udskriver mærker, der kun vises efter bøjning, og en viklet for løse teleskoper under transport.
Linjehastighed angiver den reelle kapacitet, ikke motorens klassificering
Hvert trin på en spolelinje har sit eget hastighedsloft, og den langsomste bestemmer, hvad du rent faktisk sender. Nedenstående skema sammenligner det praktiske maksimum på seks trin på en mellemklasse-aluminiumsspolbelægningslinje.
Disse tal er ikke markedsføringstal; de er de hastigheder, hvormed hvert trin stadig producerer en salgbar overflade. Top coat-stationen lukker linjen med 42 meter i minuttet, fordi både filmopbygning og opløsningsmiddelafdampning har brug for tid, og at skubbe forbi dette punkt producerer appelsinskal-tekstur og tørrekantsfejl. Primeren med 48 meter i minuttet og lamineringsmaskinen med 36 meter i minuttet betyder kun noget, når begge kører på én gang, hvilket præcis er tilfældet på en kombineret belægnings- og lamineringslinje. En maskine angivet til 60 meter i minuttet er derfor en 36 meter i minuttet linje, hvis dit produkt har brug for filmlaminering, og tættere på 25 meter i minuttet, når pladenivellering er inkluderet. Derfor bør enhver kapacitetstal bære produktopskriften med sig: den samme hardware leverer tre forskellige output. Købere, der sammenligner to tilbud på et enkelt hastighedsnummer, sammenligner ikke det samme.
 Aluminium/stål Coil Coating og Printing Line Udstyr Tilbehør Se produkt →
For et nærmere kig på, hvordan disse afvejninger omsættes til kommercielle resultater, kan du læse om produktionsfordele en metalcoil-coatinglinje kan give .
The Cure Window: Hvor de fleste adhæsionsproblemer starter
Hærdning er et tids- og temperaturforhold målt på strimlen, ikke i luften. Profilen nedenfor viser, hvad der sker på tværs af en ovn med fem zoner efterfulgt af en kølesektion.
Kurven klatrer stejlt gennem de to første zoner, flader mellem zone tre og fem ved omkring 226 til 232 grader Celsius og falder derefter væk i kølesektionen. Det plateau er ikke et forslag. Polyester- og PVDF-belægninger har brug for selve metallet, ikke ovnluften, for at nå den angivne maksimale metaltemperatur, og de fleste specifikationer ligger mellem 224 og 232 grader Celsius med en pause på 20 til 40 sekunder. Aflæsning af lufttemperatur i stedet for båndtemperatur er den mest almindelige idriftsættelsesfejl, fordi bånd, der kører med 42 meter i minuttet, absorberer varme anderledes end bånd, der kører ved 28. Underhærdning efterlader filmen blød og vedhæftningen marginal, mens overhærdning gør den skør, så belægningen revner ved en stram bøjning, selvom blyanthårdheden ser fremragende ud. Registrer denne profil for hver spole, ikke én gang ved idriftsættelse.
Hvad der faktisk går galt: Defekte mønstre på spolelinjer
Kvalitetskrav på coated coil følger et ret stabilt mønster, og mønsteret fortæller dig, hvor du skal bruge dit instrumenteringsbudget.
Adhæsionstab og filmopbygningsafvigelse tegner sig tilsammen for halvdelen af de påstande, der er vist her, og begge sporer tilbage til de samme to variabler: forbehandlingskvalitet og hærdningskontrol. Uoverensstemmelse mellem farve og glans opstår normalt efter et spoleskift, når et nyt legeringsparti, en anden primerbatch eller en kølerstrimmel skifter farven med nogle få enheder. Fladhedsklager dukker op senere, ofte efter nivellering eller efter at paneler er blevet skåret og lamineret, hvilket gør dem til den dyreste kategori at rette. Kant- og splejsningsskader er den mindste skive, men den hurtigste at rette, fordi det er en mekanisk indstilling snarere end et kemiproblem. Fire af de seks kategorier kan forsvares med instrumentering - strimmeltemperatur, filmvægt, farvemåling og spændingslogning - i stedet for operatørens vurdering. Det er argumentet for at købe måling som en del af linjen frem for som en eftertanke.
Tilpasning af linjen til produktet: Standardcoating versus A2 brandklassificeret spole
Der kan bygges to spolelinjer til ens pris til helt forskellige produkter. Sammenligningen nedenfor scorer seks dimensioner, som købere normalt vejer mod hinanden.
Radaren sammenligner en standard PE- eller PVDF-spolebelægningslinje med en linje, der er konfigureret til A2-brandbedømt spolekompositproduktion, scoret fra 0 til 10 på seks dimensioner. Standardlinjen vinder på linjehastighed, filmopbygningsfleksibilitet og energieffektivitet, fordi den kører enklere kemi og ændrer opskrifter hurtigere. A2-konfigurationen vinder på brandydeevne og omstillingsfleksibilitet, da den typisk kombinerer en brandklassificeret kerne med aluminiumshuden i en enkelt omgang. Ingen af formerne er bedre i absolutte tal; de beskriver blot forskellige produkter og forskellige markeder. Det, der betyder noget på tilbudsstadiet, er, at de seks akser vurderes i forhold til dit eget produktmix frem for et generisk benchmark, fordi en linje optimeret til udvendig beklædning er et dårligt match til et anlæg, der skifter farve hvert skift. Hvis brandklassificerede paneler er på din køreplan, test vedhæftningsaksen hårdest ved lave filmvægte, hvor mineralfyldte systemer opfører sig anderledes end almindelig polyester.
 A2 Coil Production Line/A2 ACP Composite Line Udstyr Tilbehør Se produkt →
Tolerancer værd at låse ind i kontrakten
Et tilbud, der kun viser hastighed og spolebredde, lader de dyre variabler stå åbne. Tabellen nedenfor viser de parametre, der er værd at skrive i som verificerede acceptkriterier, sammen med den metode, der er brugt til at kontrollere hver enkelt.
| Parameter | Praktisk band | Hvorfor det betyder noget | Sådan verificeres |
|---|---|---|---|
| Konstruktion af belægningsfilm | Mål plus eller minus 2 mikron | Indstiller glans, farve og garantilevetid | Strip vægttest eller XRF |
| Højeste metaltemperatur | 224 til 232 grader Celsius | Underhærdning svækker vedhæftningen, overhærdning gør filmen skør | Termomærkestrimmel på hver spole |
| Linjehastighed stability | Inden for 3 procent af den indstillede hastighed | Hastighedssvingninger skifter filmopbygning og opholdstid | Kør trendlog over 8 timer |
| Afisoler fladheden efter nivellering | 0 til 3 I-enheder | Waviness vises kun efter bøjning og laminering | Lige kant på en flad tallerken |
| Splejser cyklus tid | 45 til 90 sekunder ved fuld hastighed | Bestemmer skrotlængde og akkumulatorvolumen | Tidsbestemt kørsel under accept |
Alt, der ikke er nævnt her, er stadig til forhandling, men det er langt nemmere at forhandle, før den første spole er gevind.
En kort tjekliste for forudbestilling
Brug nedenstående liste som et filter, før du udvælger en leverandør, uanset om omfanget er en belægningslinje, en kompositlinje eller en enkelt tilknyttet maskine.
- Send ægte spoleprøver, inklusive den legering og temperament, du har til hensigt at køre, ikke kun møllecertifikater.
- Bed om en registreret strimmeltemperaturprofil ved tre linjehastigheder, ikke én.
- Bekræft opskriftens overgangstid mellem dine to mest almindelige produkter.
- Aftal acceptmetode for filmopbygning, vedhæftning og farve inden forsendelse.
- Tjek hvilke reservedele der opbevares lokalt, og hvordan fjernsupport leveres.
- Bekræft, om én leverandør også kan levere A2-kerne, coated aluminiumsspole og bonding-film, fordi en enkelt kilde forkorter idriftsættelsessløjfen.
Det bedste tidspunkt at stille disse spørgsmål er før indkøbsordren, hvor ingeniørerne stadig har gearing og muligheder. Hvis du vil have en anden mening om et specifikt produkt - coated coil, brandklassificeret komposit coil, gulvbelægning eller læderlinjer - er den hurtigste vej at send din målspecifikation til vores procesingeniører og lad dem reagere med en procesrute i stedet for en katalogside.