
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ekstrusionsblæst film er den dominerende metode til fremstilling af plastfilm, der bruges i emballage, landbrug og industrielle applikationer. Processen foretrækkes, fordi den skaber en kontinuerlig rørformet film med afbalanceret maskinretnings- og tværgående styrke, god forseglingsevne og optisk klarhed. Hvis du specificerer en blæst filmlinje eller planlægger nedstrøms konverteringsoperationer, vil forståelsen af kernemekanikken, udstyrskonfigurationerne og materialeadfærd hjælpe dig med at undgå kostbare uoverensstemmelser. Denne artikel forklarer, hvordan blæst filmekstrudering fungerer, hvilke variabler der betyder noget, og hvordan nedstrøms laminering kan forlænge filmens ydeevne.
Sådan fungerer ekstruderingsblæst film
Ekstrusion af blæst film begynder med polymerpellets, der føres ind i en tragt. En roterende skrue inde i en opvarmet tønde smelter, blander og transporterer polymeren. Smelten passerer gennem et filter for at fjerne forurenende stoffer og kommer derefter ind i en ringformet (cirkulær) matrice. Når smelten forlader matricen, danner den et tykvægget rør. Luft indføres gennem midten af matricen, hvilket puster røret op til en boble. Boblen afkøles af en luftring, mens den trækkes opad. Øverst flader sammenfaldende ruller boblen til en liggende film, som derefter vikles til ruller.
- Foder og smeltning: Pellets kommer ind i ekstruderen; varme og forskydning omdanner dem til en homogen smelte.
- Filtrering: En skærmpakke eller et kontinuerligt filter fjerner geler og fremmede partikler.
- Dyseekstrudering: Smelten strømmer gennem en spiraldorn eller lignende matrice for at danne et ensartet rør.
- Boblepumpning: Internt lufttryk udvider røret; ekstern luftring køler det.
- Sammenfoldning og vikling: Styreruller kollapser boblen; filmen skæres om nødvendigt og såres.
Opblæsningsforholdet (BUR), forholdet mellem den endelige boblediameter og matricediameteren, varierer typisk fra 1,5 til 4,0. Frostlinjehøjden, hvor filmen størkner, påvirker krystallinitet og optiske egenskaber. Disse to variabler justeres for at balancere styrke, uklarhed og output.
Almindelige Blown Film-konfigurationer
Enkeltlagslinjer forbliver omkostningseffektive til simple film, men flerlags coekstrudering er blevet standard til krævende applikationer. Tabellen nedenfor opsummerer typiske konfigurationer.
| Konfiguration | Typisk lagstruktur | Primære fordele |
|---|---|---|
| Monolag | En ekstruder | Laveste pris, enkel betjening, velegnet til tasker og liner til generelle formål |
| ABA (tre-lags) | To ekstrudere, en delt | Forbedret styrke og barriere med lavere materialeomkostninger; ydre lag kan være jomfruharpiks |
| Fem lag | Tre til fem ekstrudere | Præcis kontrol af barriere-, tætnings- og sejhedslag; bruges til fødevareemballage og medicinske film |
| Mini blæst film | Kompakt enkelt- eller flerlags | Laboratorie- og småpartiproduktion; hurtig omstilling til materialeforsøg |
Valget af en konfiguration afhænger af den nødvendige barriere, stivhed, tætningsadfærd og budget. Flere lag tilføjer fleksibilitet, men også kompleksitet i formdesign, luftringkontrol og vedligeholdelse.
Materialer, der bruges til blæsefilmsekstrudering
Valg af harpiks bestemmer filmens ydeevne mere end nogen anden enkelt faktor. Fælles karakterer inkluderer:
- LDPE: god smeltestyrke, let forarbejdning, moderat klarhed.
- LLDPE: højere sejhed og punkteringsmodstand; ofte blandet med LDPE.
- HDPE: høj stivhed og fugtbarriere; bruges til tynde film og poser.
- mLLDPE: overlegen styrke og forseglingsevne ved lavere tykkelse.
- EVA: forbedret fleksibilitet og tætning ved lave temperaturer.
- Ionomer og specialcopolymerer: fremragende olie- og fedtbestandighed til fødevareemballage.
Tilsætningsstoffer som slipmidler, antiblokering og antioxidanter blandes ofte i harpiksen for at kontrollere friktion, blokering og nedbrydning. Til flerlagsfilm kan hvert lag bruge en forskellig harpiks for at opnå den ønskede egenskabsbalance.
Kritiske procesvariabler, der påvirker filmkvaliteten
Operatører justerer flere variabler for at opretholde ensartet filmkvalitet. Små afvigelser kan forårsage tykkelsesvariationer, geler eller rynker.
- Blow-up ratio (BUR): Højere BUR øger tværstyrken, men kan reducere boblestabiliteten.
- Frostlinjehøjde (FLH): Lavere FLH forbedrer klarheden, men kan reducere rivestyrken.
- Kølehastighed: Hurtigere afkøling reducerer krystallinitet, forbedrer sejhed og gennemsigtighed.
- Starthastighed: Afbalancerer output med ønsket tykkelse; for høj kan forårsage trækresonans.
- Dysegab og temperatur: Påvirker smeltetrykket og filmens ensartethed.
- Intern boblekøling (IBC): Øger output og stabiliserer boblen til højhastighedslinjer.
Overvågning af tykkelse med en scanner og justering af luftringgeometri er standardpraksis på moderne linjer. Uden styring med lukket sløjfe kan tykkelsesvariation overstige plus eller minus ti procent, hvilket spilder harpiks og forårsager nedstrøms konverteringsproblemer.
Anvendelser af blæst film
Blæst film bruges på tværs af mange industrier, fordi den kan skræddersyes til forskellige krav til tykkelse, klarhed og styrke.
- Emballage: bæreposer, liners, madindpakning, lamineringsfilm.
- Landbrug: drivhusfilm, ensilageposer, barkfilm.
- Medicinsk: sterile barrierefilm, IV-poser.
- Konstruktion: dampspærrer, midlertidige indhegninger.
- Industriel: overfladebeskyttelsesfilm, strækfilm.
Mange af disse applikationer kræver yderligere konverteringstrin. Udskrivning, opskæring og laminering forvandler en grundlæggende blæst film til en højtydende emballagestruktur.
Fra blæst film til laminering og belægning
Blæst film tjener ofte som et substrat eller tætningslag i en flerlagsstruktur. For at tilføje barriereegenskaber, printkvalitet eller mekanisk styrke laminerer konvertere filmen med andre materialer. Der anvendes opløsningsmiddelbaserede, opløsningsmiddelfrie og vandbaserede klæbemidler, men PUR (polyurethan reactive) laminering har fået opmærksomhed for sin ydeevne og lavere miljøbelastning.
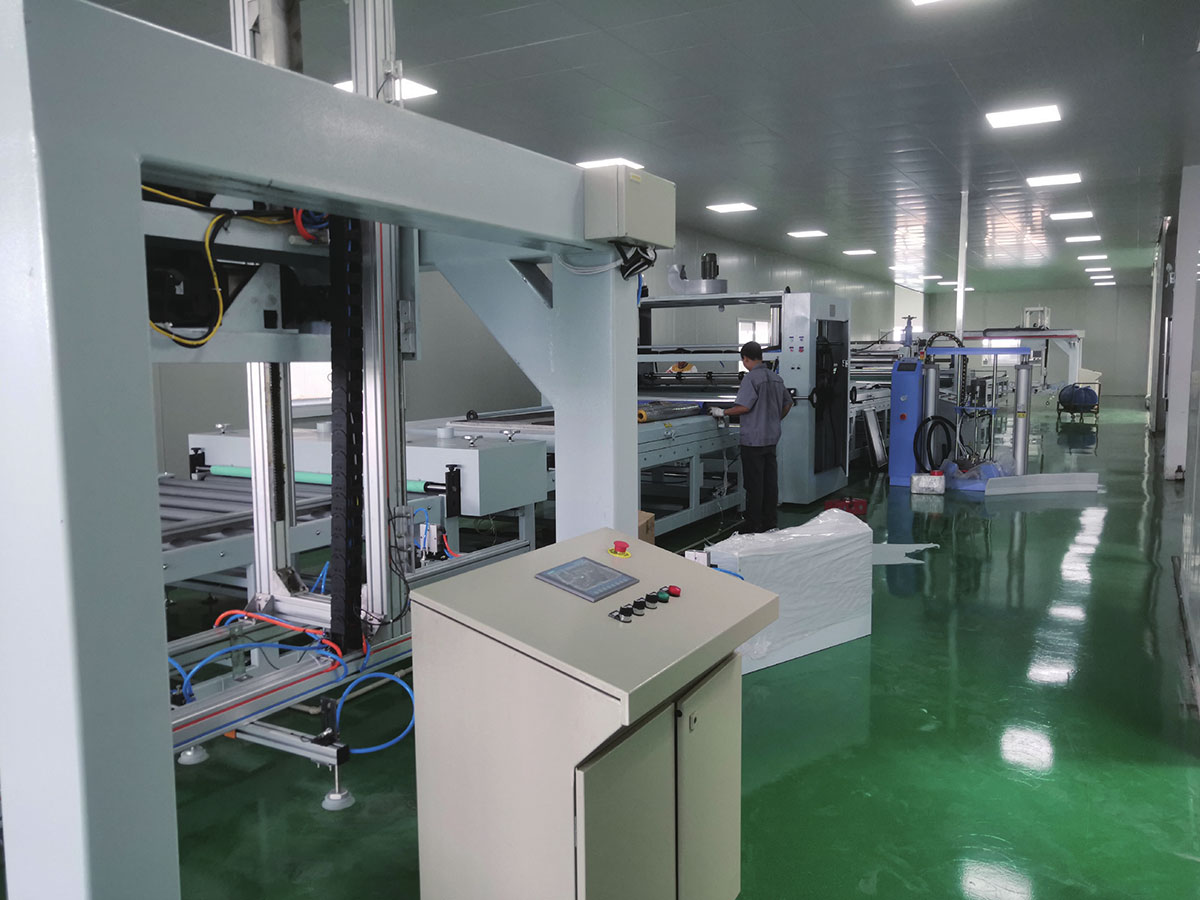
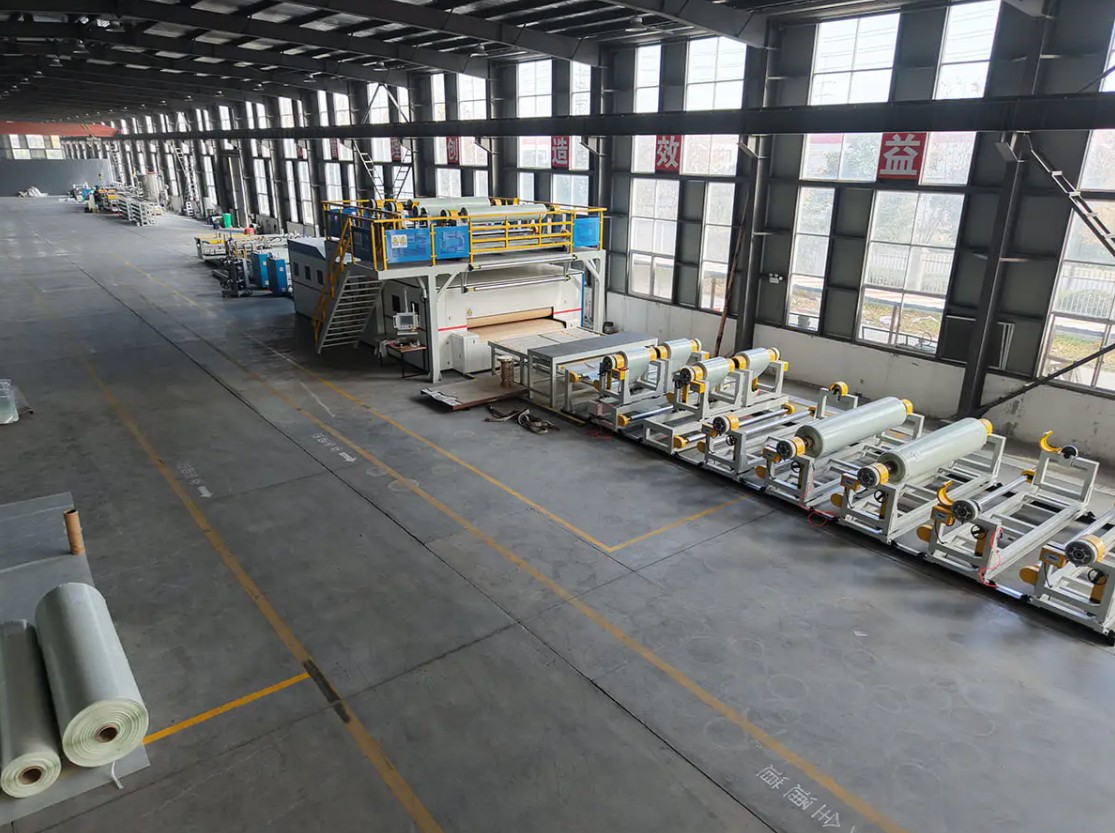
Hvis din virksomhed går fra filmproduktion til fleksibel emballage, kan du få brug for en PUR- og filmlamineringslinje. Disse linjer kombinerer afvikling, påføring af klæbemiddel, tørring eller hærdning og tilbagespoling i én kontinuerlig proces.
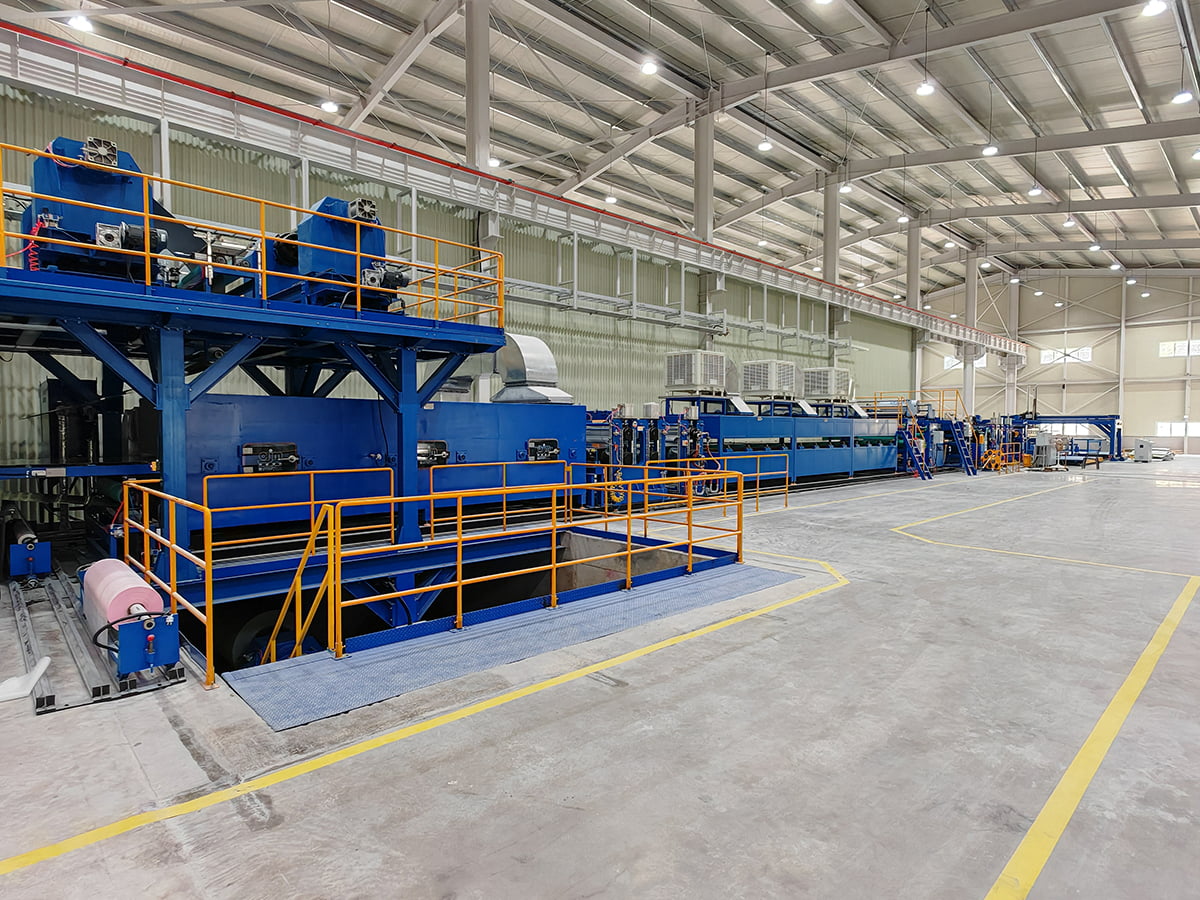
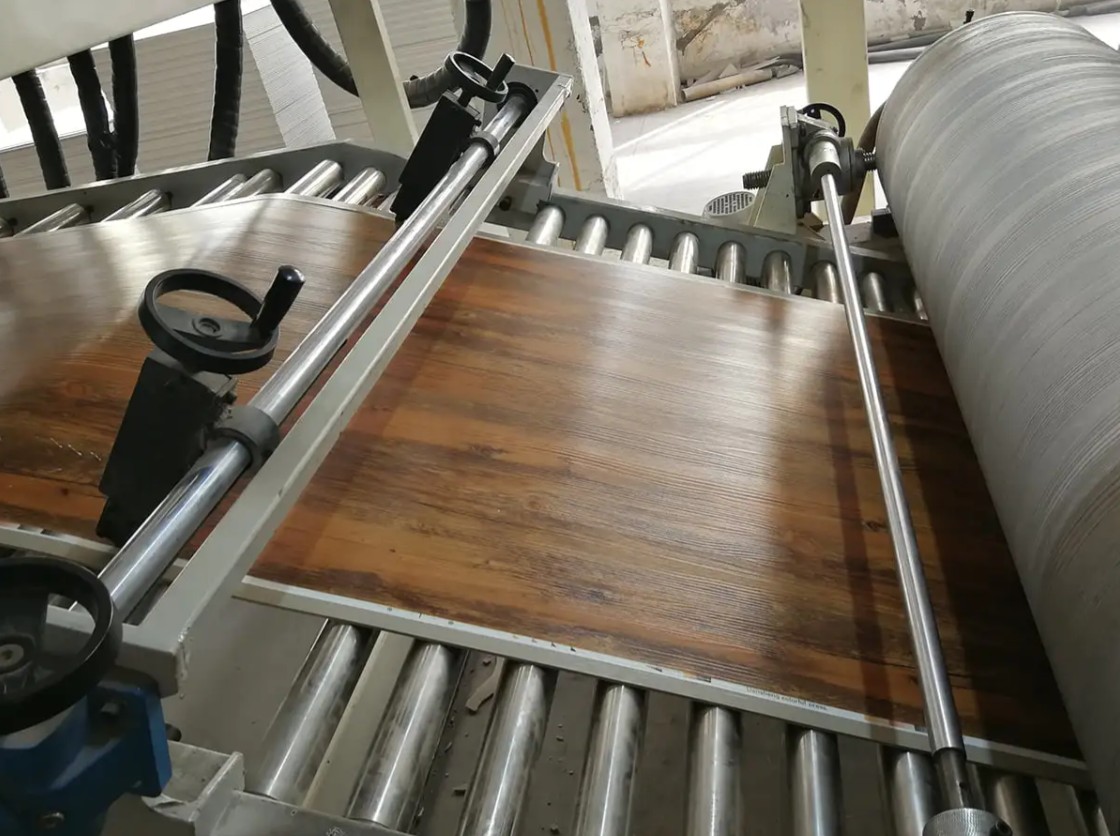
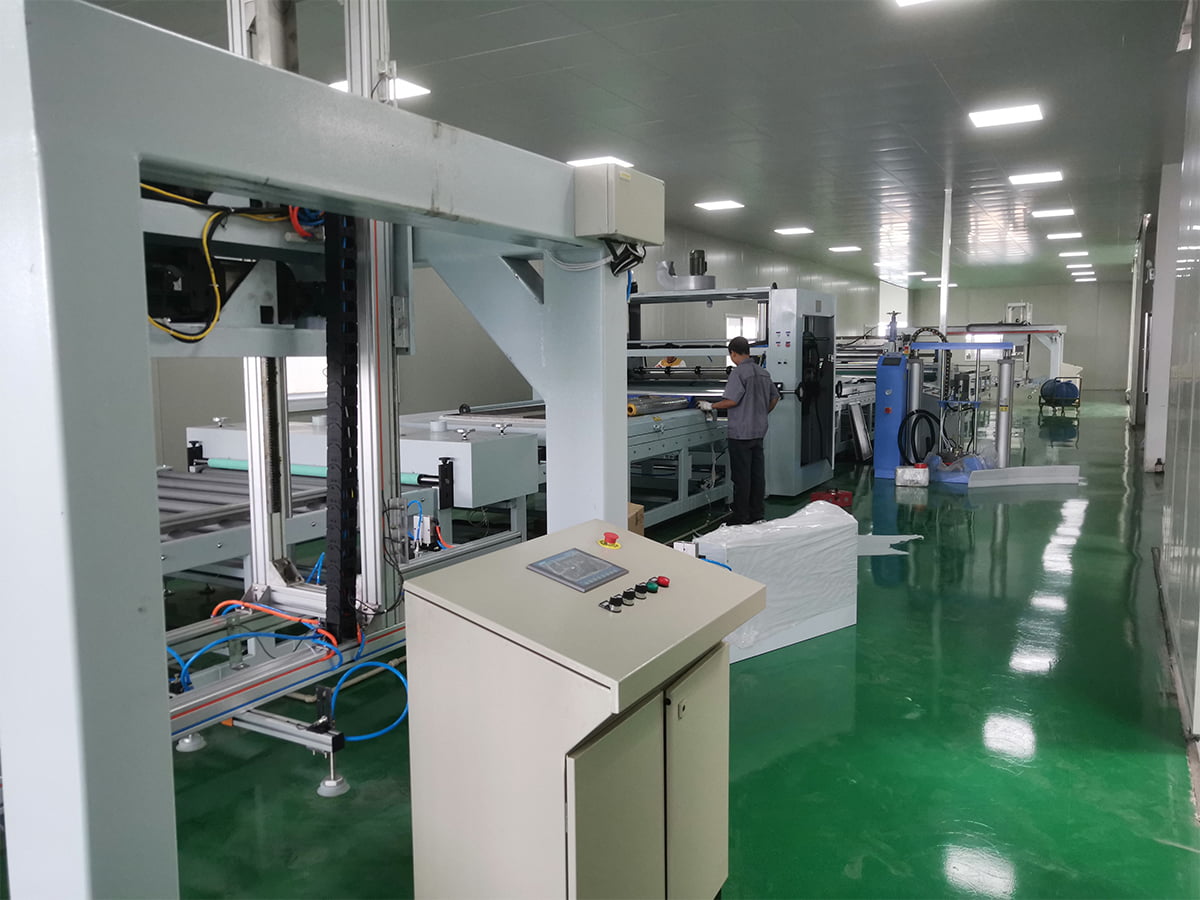 PUR Coating og Film Lamination Line Til holdbar panelfilmlaminering bruger denne PUR-linje fugthærdende klæbemiddel til at binde dekorative, beskyttende eller funktionelle film til metal, plastik, træ eller glas. Se produkt →
Til enklere strukturer kan en dedikeret filmlamineringsproduktionslinje binde to eller flere film med varme, klæbemiddel eller ekstruderingsbelægning. Valget afhænger af limtype, hastighed og underlagsbredde.
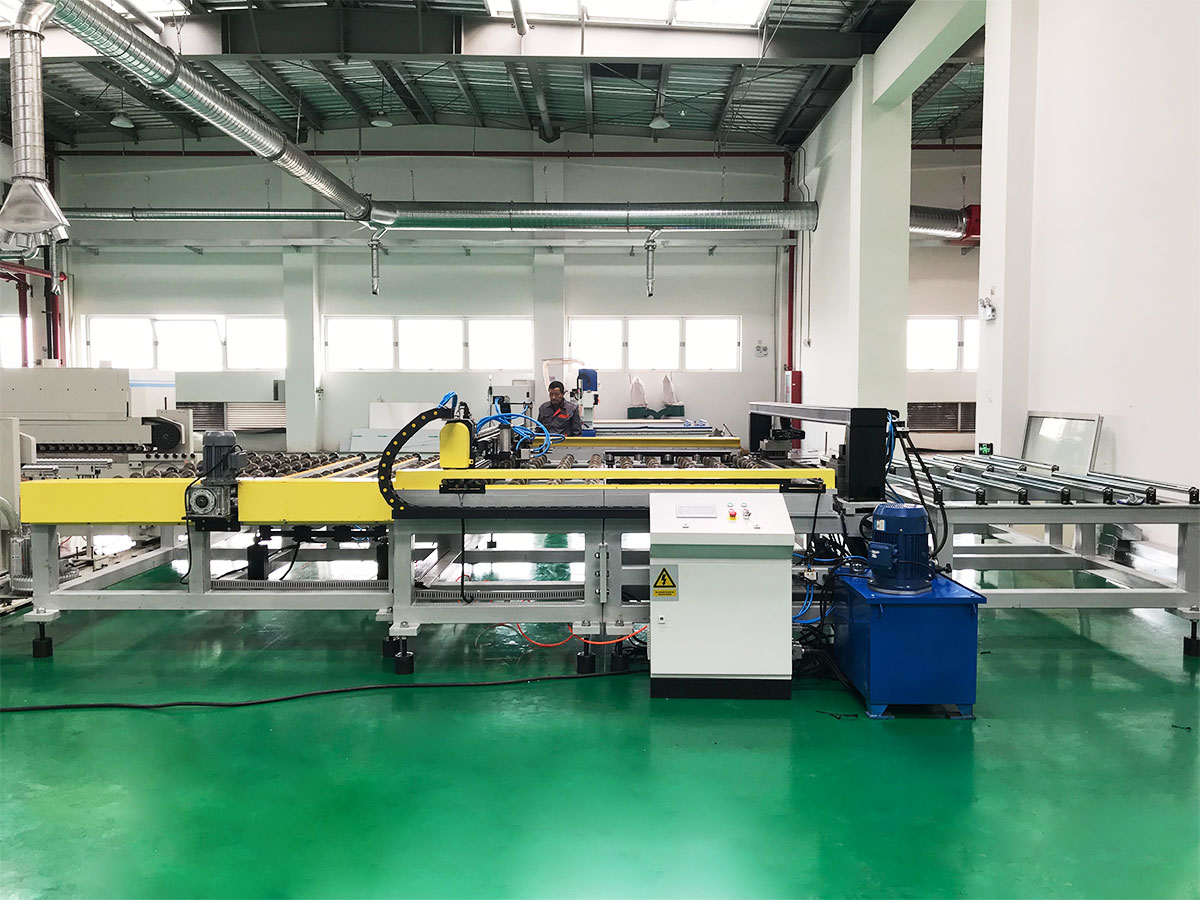
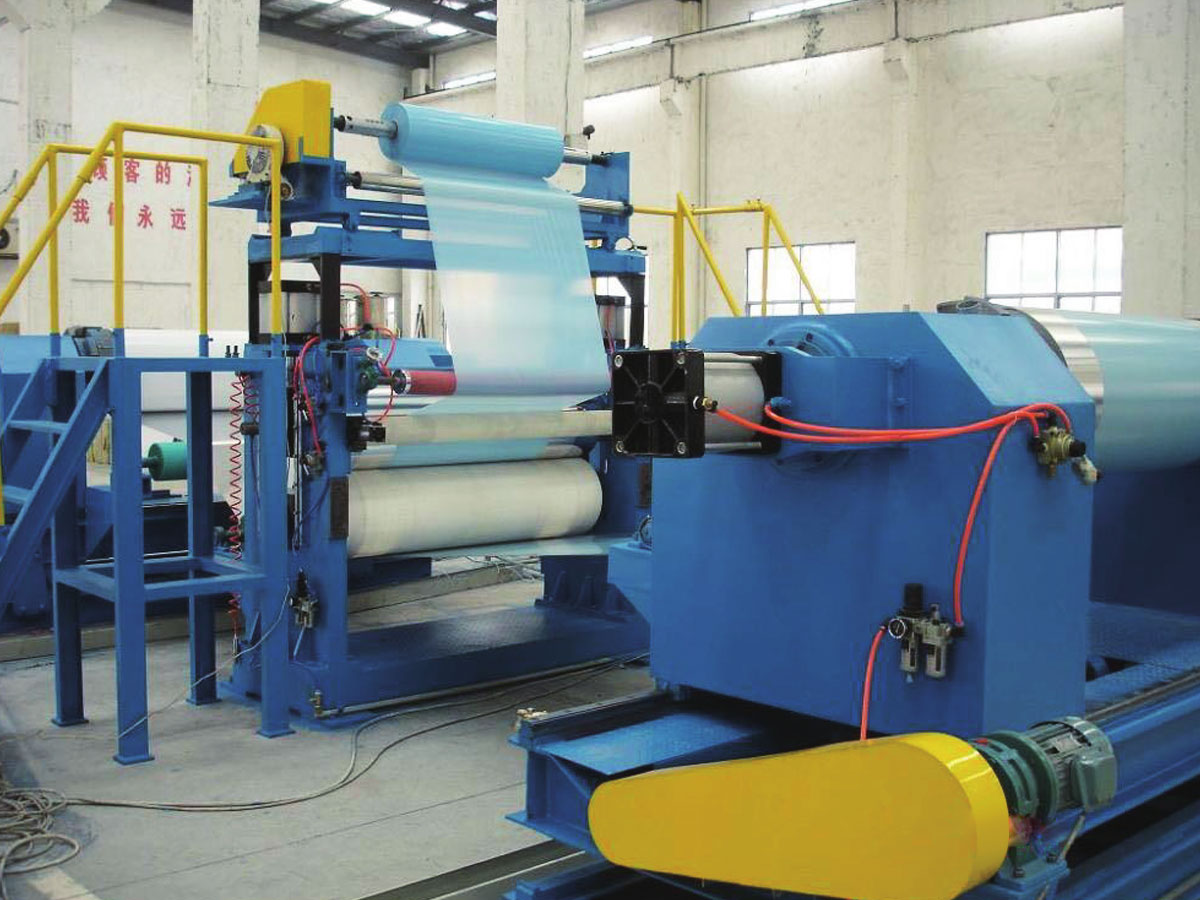 Filmlaminering produktionslinje For enklere beskyttelsesfilmstrukturer anvender denne linje PE, PET og funktionelle film til metal, glas, plastik og elektroniske emner med præcisionsspændings- og lamineringskontrol. Se produkt →
Disse nedstrømstrin er kritiske, fordi en blæst film med fremragende trækegenskaber stadig kan svigte, hvis lamineringsbindingen er svag, eller klæbemidlet er uforeneligt. At matche filmens overfladeenergi, klæbemiddelkemi og linjespænding er en del af udstyrsspecifikationen.
Indkøbsovervejelser for blæst film og nedstrøms linjer
Når du vurderer en blæst filmlinje, skal du starte med den harpiks, du planlægger at køre, og de filmegenskaber, du skal opnå. Outputhastighed, filmbredde, lagantal og tykkelsesområde definerer det grundlæggende udstyrs konvolut. Her er nøglespørgsmål:
- Hvad er den maksimale og mindste tykkelse, du har brug for, og i hvilken bredde?
- Vil du køre høje niveauer af LLDPE eller mLLDPE? Disse kræver forskellige skruedesign og kølekapacitet.
- Har du brug for in-line overfladebehandling såsom coronabehandling til print eller laminering?
- Hvilket niveau af tykkelsestolerance er acceptabelt? Lukket sløjfemåling øger omkostningerne, men reducerer spild.
- Hvordan vil linjen integreres med downstream-laminerings-, print- eller posefremstillingsudstyr?
Til nedstrøms laminering skal du overveje klæbemiddeltype, hærdningskrav og underlagsspændingskontrol. En linje, der kører godt med 50 meter i minuttet, kan kæmpe med 200 meter i minuttet, hvis tørre- eller hærdningssektionen er underdimensioneret. Tilgængeligheden af reservedele og lokal servicesupport påvirker også de samlede ejeromkostninger.
Hvis dit produktkøreplan omfatter kompositpaneler, PVC-laminater eller specialfilm, kan en leverandør med erfaring på tværs af flere kompositprocesser hjælpe dig med at undgå isolerede udstyrsbeslutninger. For eksempel forstår virksomheder, der bygger metalkompositpanellinjer og filmlamineringslinjer, hvordan substrathåndtering, spænding og varmehistorie interagerer.
Konklusion
Ekstrusionsblæst film forbliver en pålidelig og tilpasningsdygtig proces til fremstilling af plastfilm med en bred vifte af egenskaber. Succes afhænger af forståelsen af samspillet mellem harpiks, matricedesign, køling og nedstrøms konvertering. Ved at specificere den rigtige linjekonfiguration og kontrollere kritiske variabler såsom BUR og frostlinjehøjde kan du opnå ensartet kvalitet og reducere spild. Når din applikation kræver laminering, belægning eller kompositstrukturer, er integration af det rigtige downstream-udstyr lige så vigtigt som selve blæsefilmslinjen. En partner med erfaring på tværs af flere sammensatte processer kan hjælpe dig med at skabe disse forbindelser effektivt.