
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

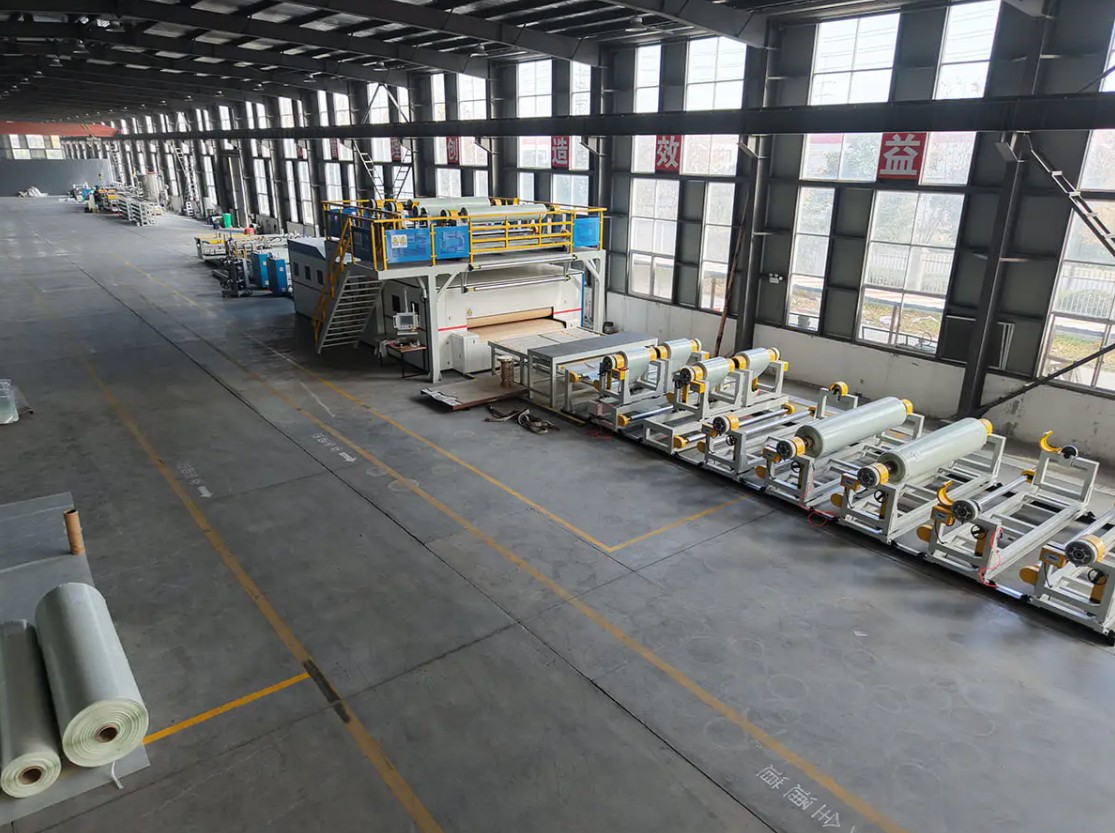
To PVC-belægningslinjer kan se næsten identiske ud i et tilbud og opføre sig helt anderledes, når de først er i produktion. Man holder en 1800 mm bane med 20 m/min med hærdeovnen på dellast. Den anden når samme effekt, men holder brænderen tæt på loftet, fordi luftstrømningsmønsteret bekæmper nettet, og udstødningen transporterer varme, som skulle være gået ind i belægningen. De to købspriser er tæt på. Det er den femårige energiregning ikke.
Derfor er det første spørgsmål til enhver leverandør ikke, hvad linjen koster. Det er, hvordan opvarmnings-, luftstrømmen og kontroldesignet vil opføre sig ved din belægningsvægt, din linjehastighed og dine anlægsforhold. Afsnittene nedenfor angiver, hvad der skal kontrolleres, i den rækkefølge, der betyder mest.
Det korte svar før detaljerne
En energieffektiv PVC-belægningsmaskine er sjældent defineret af en enkelt funktion, såsom et variabelt frekvensdrev på hovedmotoren. Det er defineret af fire ting, der arbejder sammen: en ovn, der sætter varme ind i nettet i stedet for op i stakken, et belægningshoved, der holder en ensartet film i stedet for at køre tykt af sikkerhedsmæssige årsager, et kontrolsystem, der binder linjehastigheden til ovnens temperatur og luftvolumen, og en bredde og hastighedsområde, der matcher dit rigtige ordremix.
Få de fire rigtige, og energiforbruget pr. kvadratmeter belagt materiale falder mærkbart uden at gå på kompromis med hærdning, vedhæftning eller overfladekvalitet. Få dem forkert, og ingen mængde af motoreffektivitet vil redde elregningen.
Hvor energien rent faktisk går på en PVC-belægningslinje
Før du specificerer hardware, hjælper det at vide, hvilke sektioner der dominerer forbruget. Områderne nedenfor er vejledende for en kontinuerlig PVC-belægnings- og prægelinje i normal produktion. De skifter med formulering, banebredde og antallet af belægningsgennemgange.
| Linjeafsnit | Vejledende andel af energiefterspørgslen | Hoveddrivere |
|---|---|---|
| Hærdnings- og geleringsovn | 45 til 60 procent | Brænder- eller varmelegemebelastning, luftmængde, isolationstab, udstødningstemperatur |
| Tørrings- og forvarmningszoner mellem passage | 10 til 18 procent | Antal belægningsgennemgange, vand- eller opløsningsmiddelbelastning, der skal fjernes |
| Hoveddrev, slap af og tilbage | 8 til 14 procent | Linjehastighed, spændingskontrol, motor- og gearkasseeffektivitet |
| Kølere og kølevalser | 6 til 12 procent | Kølebelastning efter hver ovn, chillerindstilling ved delbelastning |
| Udsugningsventilatorer, trykluft og hydraulik | 8 til 14 procent | Kanaltrykfald, luftlækager, pumpedimensionering væk fra fuld belastning |
To konklusioner følger. For det første sidder det meste af besparelsespotentialet i ovnen, dens luftstrøm og dens udstødning, ikke i drevene. For det andet bruger en ovn, der er overdimensioneret til den reelle belægningsvægt, sit liv ved lave fyringshastigheder, hvor brændstofeffektiviteten er dårlig, og temperaturens ensartethed er sværest at holde.
Seks spørgsmål, der afslører en virkelig effektiv leverandør
Svar på disse spørgsmål fortæller dig mere end nogen brochurefigur:
- Hvordan er ovnen zoneinddelt, og kan hver zone holde sit sætpunkt, når linjen kører med 30 procent af maksimal hastighed?
- Hvilken udstødningstemperatur er ovnen designet til, og hvilken varmegenvinding foreslås på den strøm?
- Hvordan kobler styresystemet linjehastighed til ovntemperatur og luftmængde, og hvad sker der under et stop og genstart?
- Hvilken filmtykkelsestolerance er garanteret over hele banens bredde, og hvordan måles den ved fabriksgodkendelsestesten?
- Hvilke frekvensomformere er udstyret med variabel frekvensstyring, og hvordan er kølere og kompressorer inddelt ved dellast?
- Kan leverandøren levere en varme- og massebalance for din belægningsvægt, banebredde og hærdevindue i stedet for et generisk datablad?
Ovn, luftstrøm og varmegenvinding: Det største enkelthåndtag
Hærdningsvindue kommer først
Energidesign starter med hærdningen, ikke med brænderen. Plastisol-formuleringer, der anvendes til gulvbelægning, læder og laminerede paneler, har typisk brug for, at banen når en toptemperatur i området 180 til 210 grader Celsius og forbliver der længe nok til, at blødgøringsmidlet kan absorberes. Din sammensatte leverandør bør bekræfte vinduet. Når først det vindue er fikset, har ovnen et klart mål: nå det jævnt på kortest mulig tid med den mindste luftmængde, der stadig fjerner flygtige stoffer.
Luftstrøm og varmegenvinding
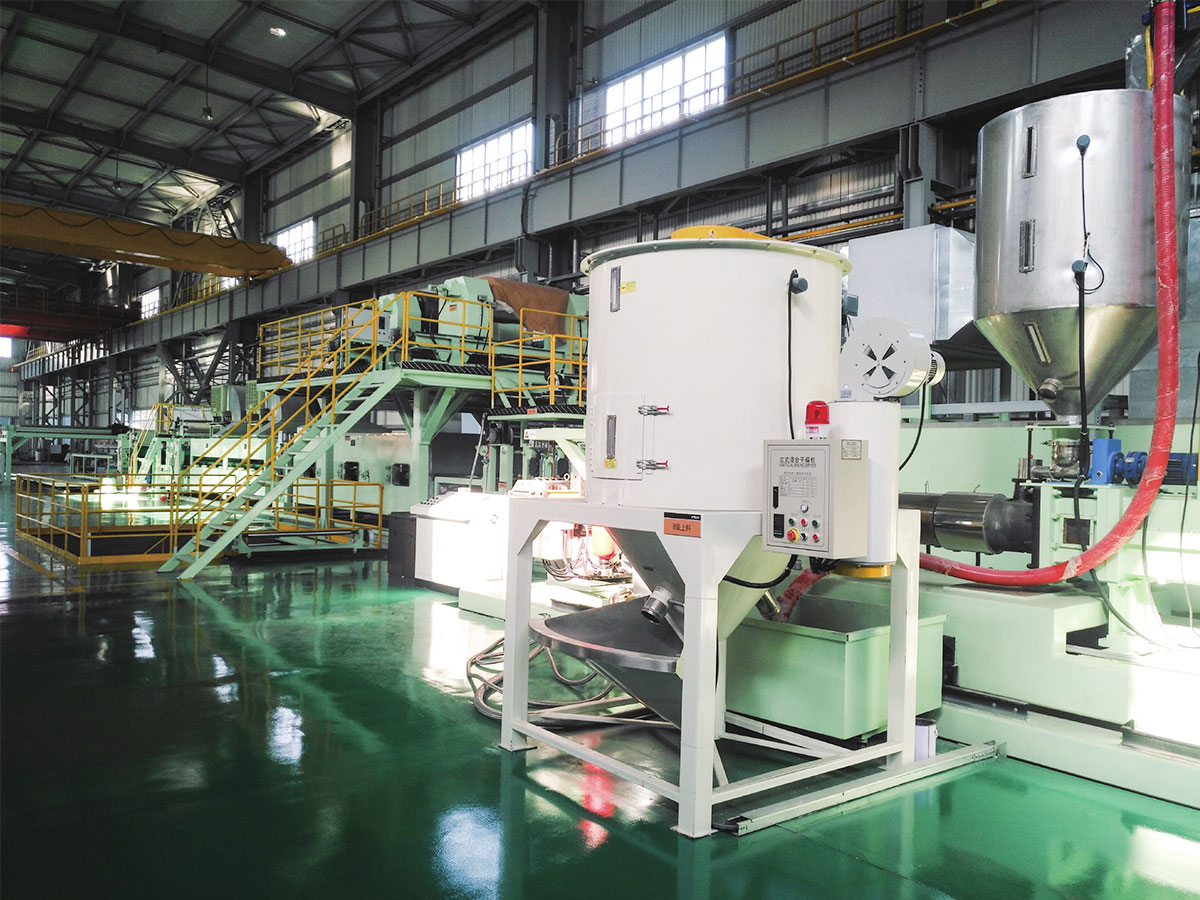
Dysedesign er, hvor mange linjer taber penge. Slidsdyser rettet mod banen overfører varme hurtigere end almindelige stødpaneler, hvilket tillader en lavere luftmængde og en mindre blæser. Recirkulation på de tidlige zoner reducerer behovet for at opvarme frisk luft, mens en plade- eller rotationsveksler på udstødningen genvinder en nyttig del af den resterende varme, forudsat at udstødningsstrømmen holdes nogenlunde ren for blødgørerdampe. Ventilatorer med variabel hastighed, der er bundet til linjehastighed, har også betydning, fordi blæsereffekten falder kraftigt, når luftmængden er reduceret.
Underlagsvalg ændrer coatingtoget
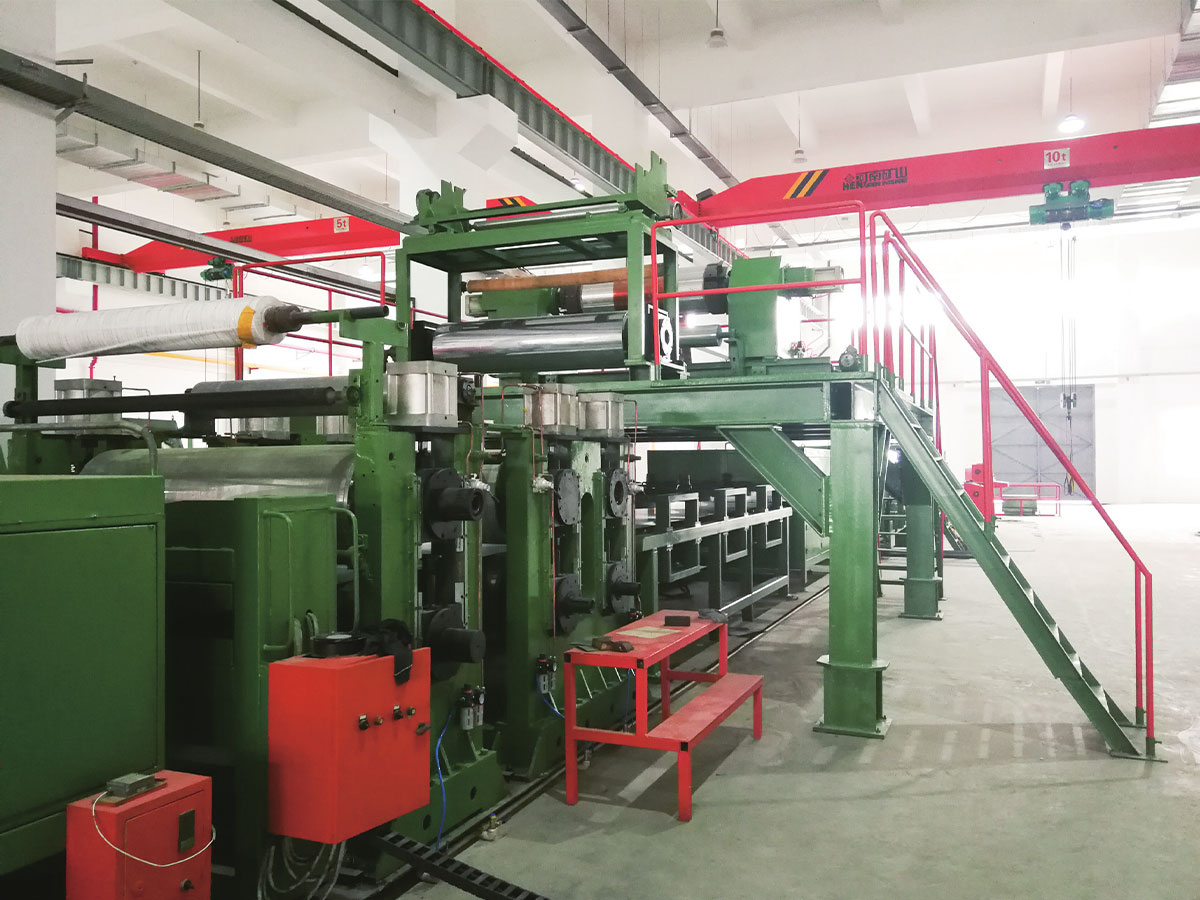
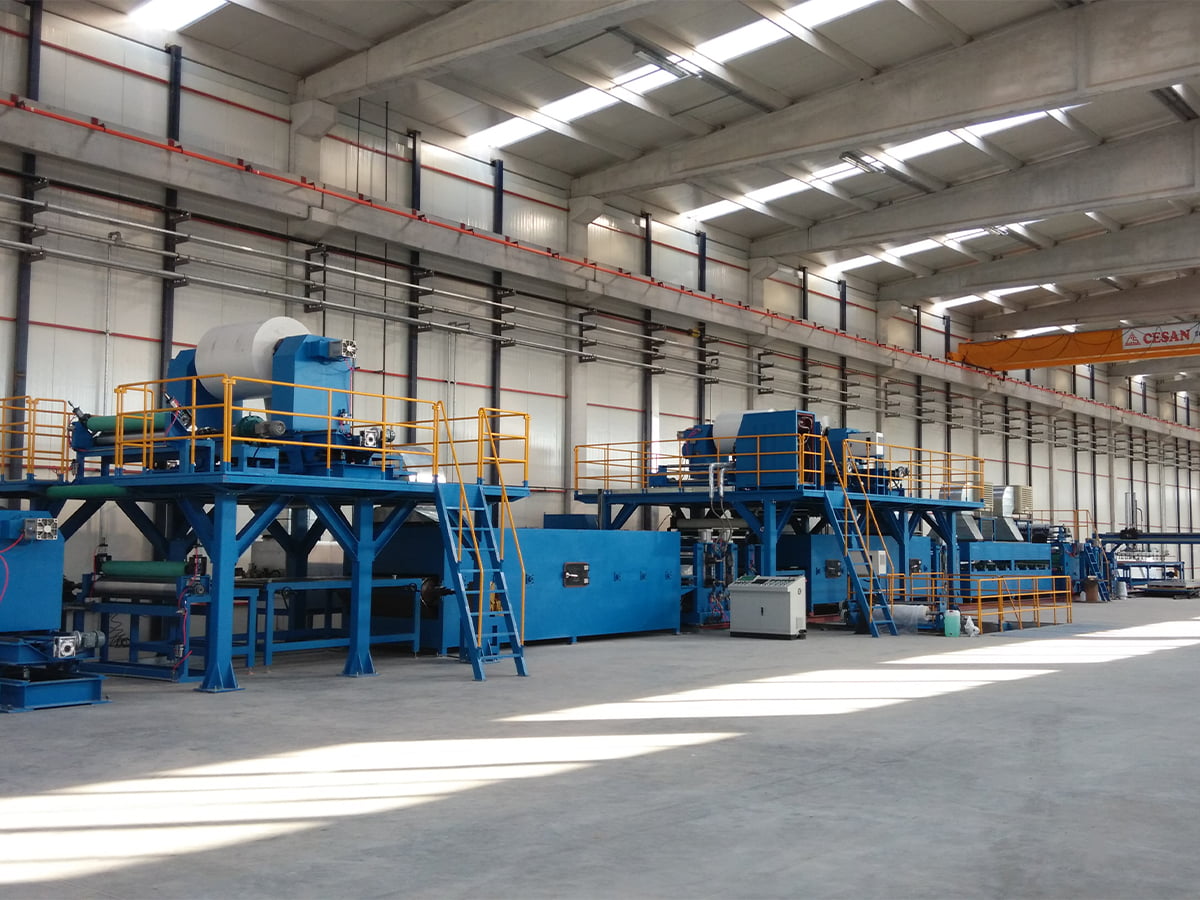
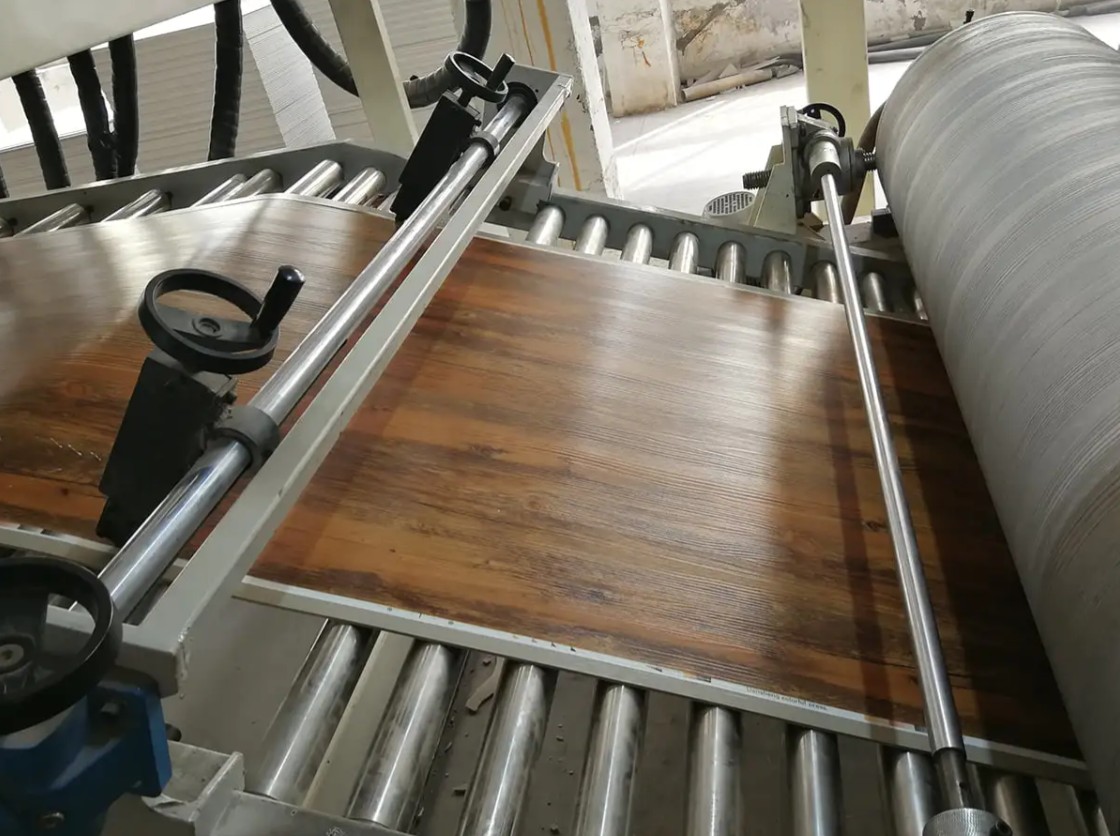
PVC-belægning er ikke én proces. Belægning af et stift laminatpanel til gulvbelægning er et andet mekanisk problem end belægning af slippapir til syntetisk læder, og igen forskelligt fra belægning af en metalspole. Stive paneler har brug for stabil støtte, flad transport og afkøling, der undgår vridning, mens slippapir har brug for præcis spænding og ren afvikling. En leverandør, der tilbyder ét standardlayout for alle tre, vil sandsynligvis gå på kompromis med alle tre.
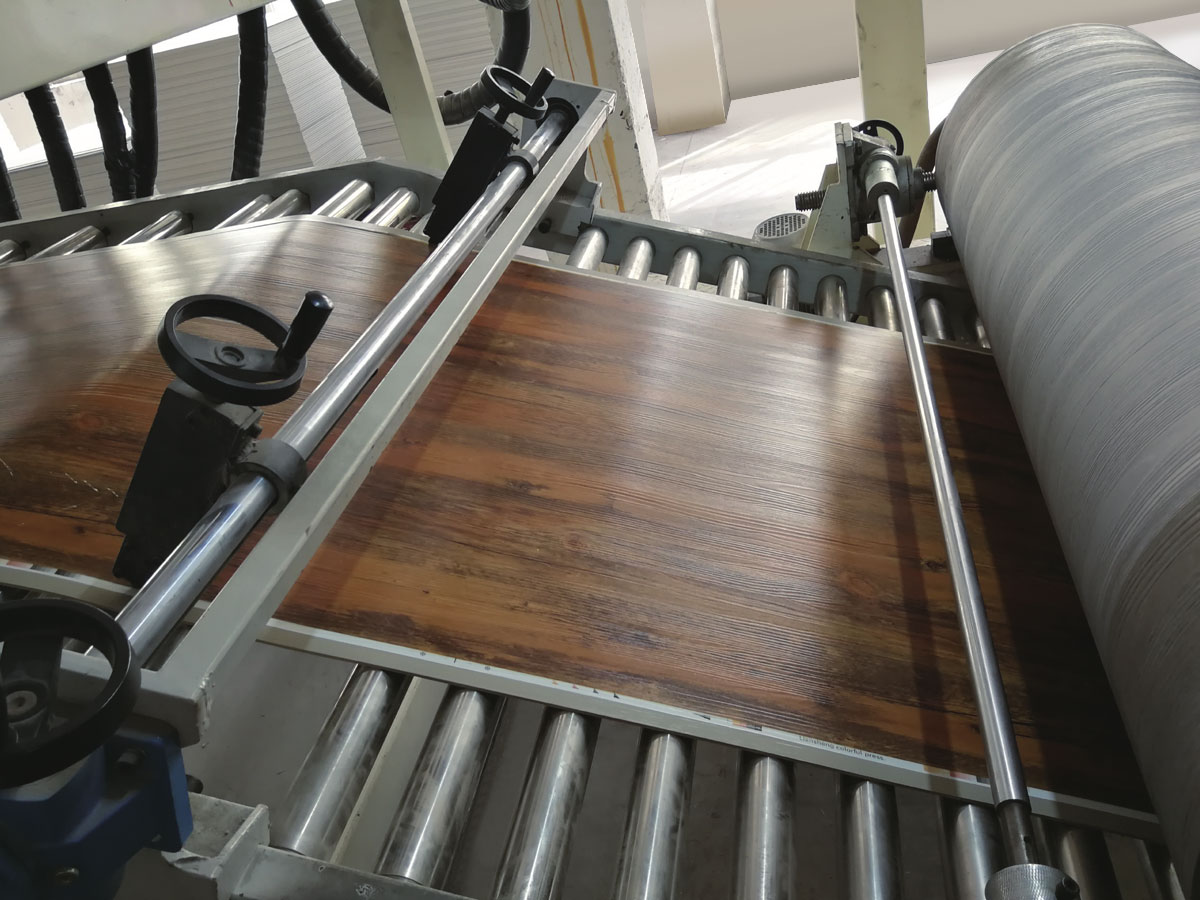
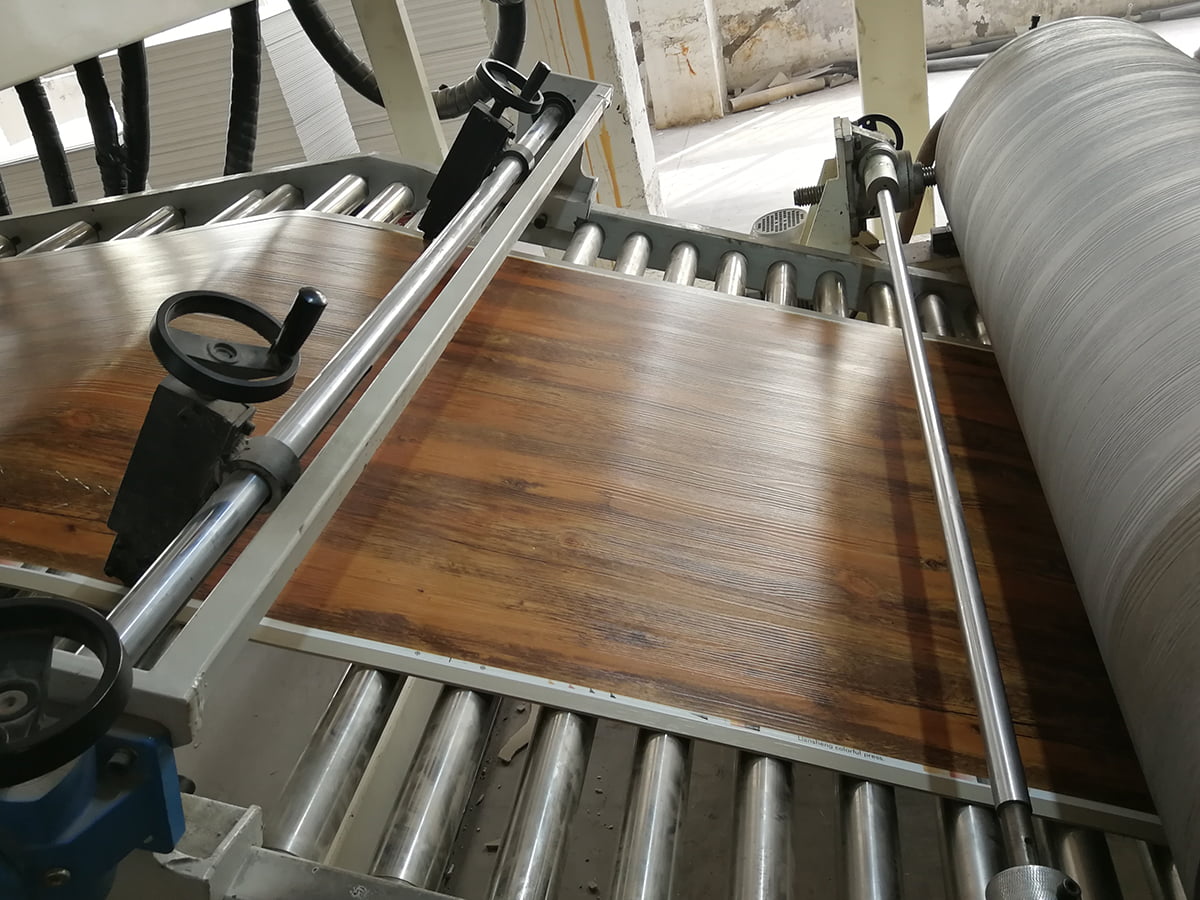 PVC/WPC/SPC gulvproduktionslinje til stiv panellaminering Ekstruderer og kalanderer stive gulvpaneler, filmer, laminerer et slidlag og præger; placeres, hvor stabil støtte og afkøling betyder noget før specifikation. Se produkt →
For gulvproducenter ligger belægningsstadiet inde i en længere sekvens af blanding, kalandrering, laminering og profilering, hvilket er værd at forstå, før maskinspecifikationen fastlægges. Den generelle struktur er forklaret i vores note om, hvordan en PVC-laminatpanelproduktionslinje er opbygget. Belægnings- og prægningssektionen skal så matche temperaturprofilen for hvert lag og prægevalsetrykket, da en mismatch der viser sig som glansvariation snarere end som en åbenlys defekt.
 PVC/PU-læderkomposit, prægning og belægningslinje Håndterer slippapir, højere belægningsvægte og dyb prægning uden overflademærkning; siden understøtter tilbudsanmodninger og viser tjenestekategorier. Se produkt →
Læder og syntetiske overfladematerialer tilføjer et yderligere krav: linjen skal klare slippapir, højere belægningsvægte og dyb prægning uden at markere overfladen. Varmegenvinding er stadig værdifuld, men første prioritet bliver ensartethed over hele bredden, så korndybden ikke glider fra kant til centrum.
Brugerdefinerede bredder, frakkevægte og layout
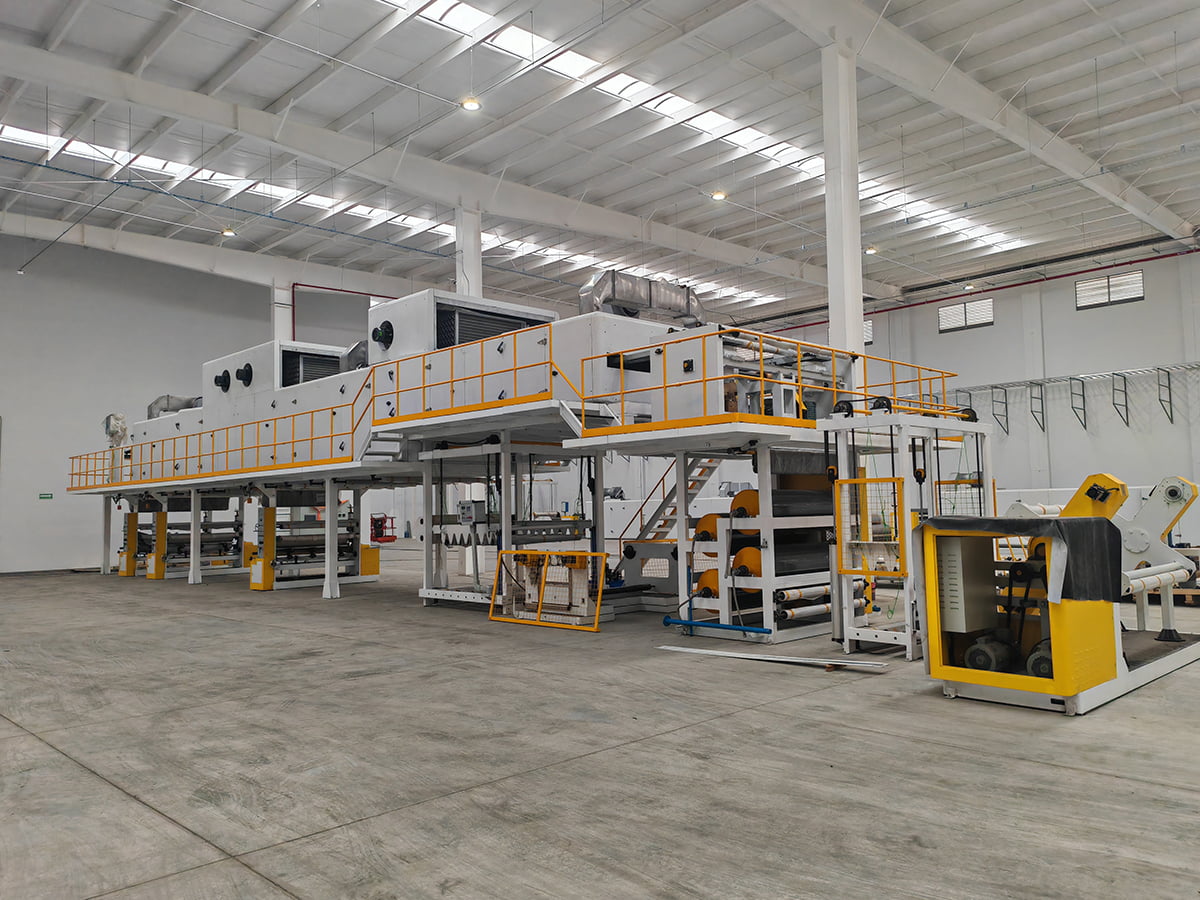
De fleste købere passer ikke til en katalogmaskine. Banebredder mellem 1200 og 1600 mm, usædvanlige pelsvægte, en bygning med begrænset højde, en eksisterende afvikling, der skal genbruges, eller en to-pass proces, der skal køre i én linje, er alle normale forhold. Den praktiske test er, om leverandøren kan tilbyde et ikke-standard layout uden at omdanne enhver afvigelse til en teknisk ændringsordre senere. Bed om en generel arrangementstegning på tilbudsstadiet, der viser ovnlængde, ventilatorpositioner, serviceplatforme og den nødvendige plads til rulleskift.
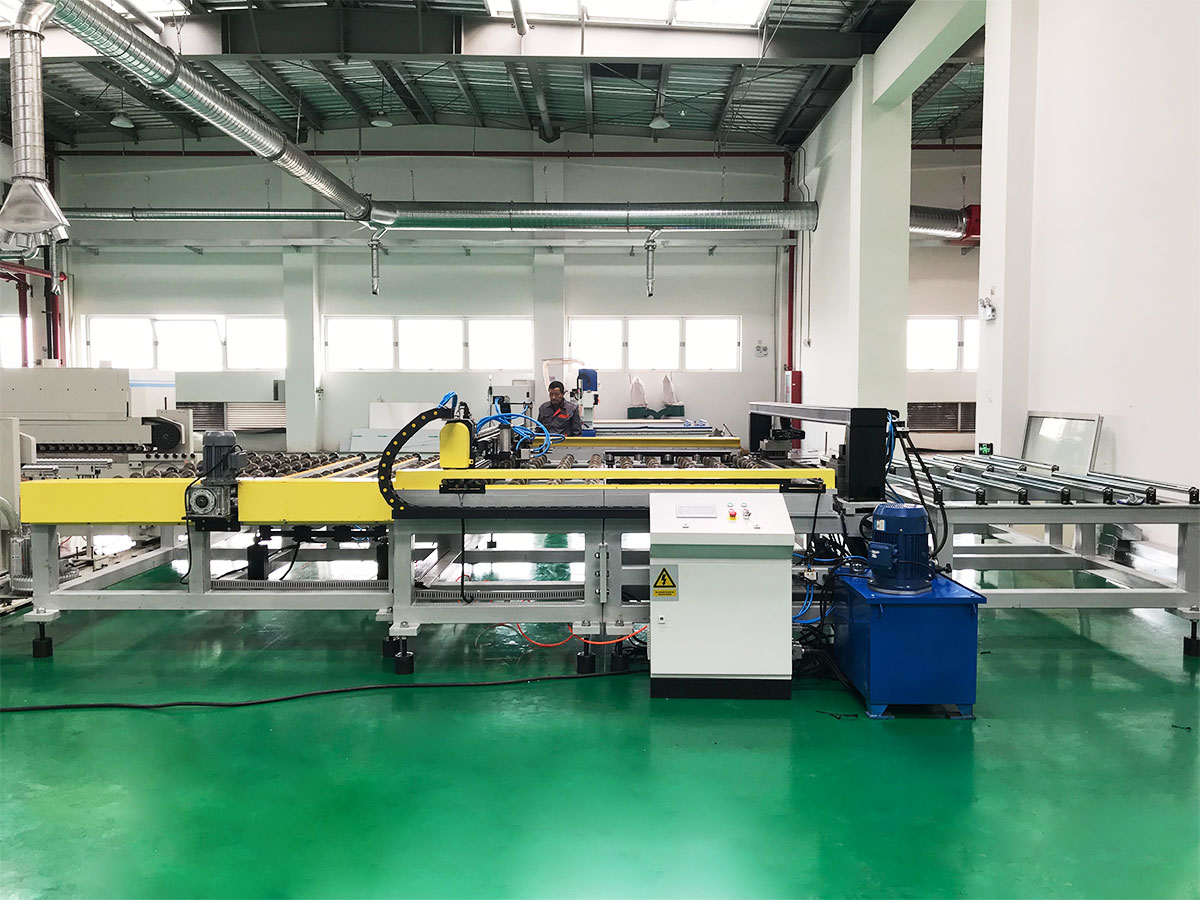
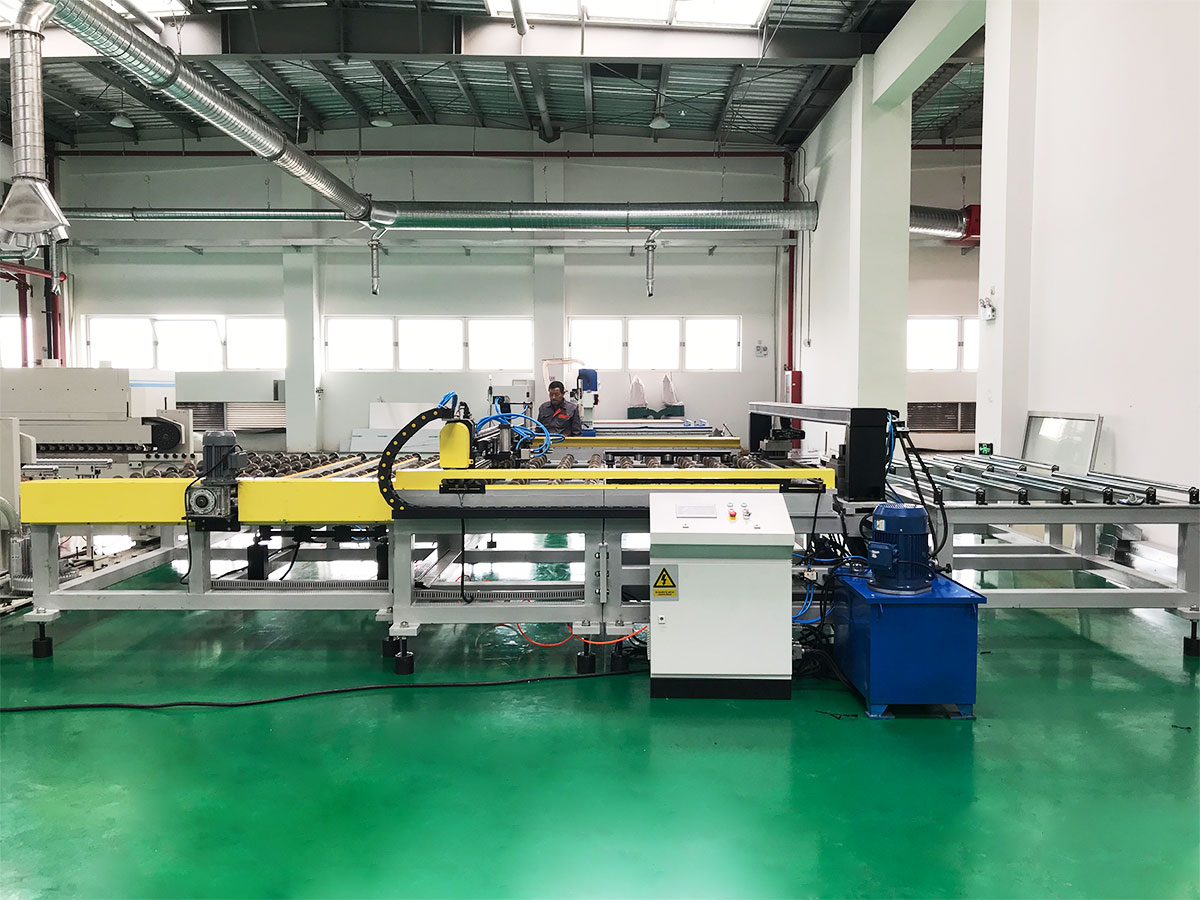 Specialbygget udstyr og ikke-standard produktionslinjer For købere, der har brug for ikke-standard layouts, usædvanlige webbredder eller installationer i begrænset højde; side tilbyder tilbudsanmodninger for tilpasset udstyr og produktionslinjer. Se produkt →
Hvordan man sammenligner to citater uden at blive vildledt
Når to tilbud adskiller sig med 15 eller 20 procent, er forskellen normalt ikke overskudsgrad, men omfang. Sæt begge på samme liste.
| Sammenligningspunkt | Laveste pristilbud | Effektivitetsfokuseret tilbud |
|---|---|---|
| Ovn zoneinddeling | To zoner på ét sætpunkt | Fire til seks zoner med uafhængig styring |
| Luftstrømskontrol | Fast blæserhastighed, manuelle dæmpere | Ventilatorer med variabel hastighed knyttet til linjehastighed |
| Udstødningsvarme | Udledt til atmosfæren | Luft til luft genvinding eller selektiv recirkulation |
| Belægningstykkelse | Operatørjustering efter følelse | Lukket sløjfemåling med automatisk korrektion |
| Idriftsættelsesdata | Kun mekanisk kørsel | Varme- og massebalance kontrolleret mod garanterede tal |
Hvis en leverandør ikke kan producere målte tal fra en sammenlignelig linje, skal du behandle effektivitetspåstanden som uverificeret og prissætte risikoen i overensstemmelse hermed.
Verifikation, installation og langsigtet support
Effektivitet bevises ved idriftsættelse, ikke ved salgsmødet. En seriøs acceptprotokol registrerer gas- eller elektricitetsforbrug pr. ton, banetemperatur i slutningen af hver zone, filmtykkelse på tværs af bredden og en 72-timers kørsel med nominel hastighed. Spørg også om fjerndiagnostik, reservedelslisten til varmeapparater, ventilatorer, drev og ruller, og hvor hurtigt en tekniker kan nå dit anlæg. Hvis du gerne vil have disse punkter gennemgået i forhold til dit eget produkt og bygning, skal du kontakte ingeniørteamet.
At vælge en energieffektiv PVC-belægningsmaskine-leverandør kommer ned til bevis snarere end adjektiver. Sammenlign ovne efter zoneinddeling og luftstrøm, sammenlign belægningshoveder efter målt tykkelsestolerance, sammenlign kontroller efter, hvordan de opfører sig ved delbelastning, og sammenlign de to citater linje for linje. En leverandør, der kan gå gennem dit produkts varmebalance, angive tolerancer i tal og vise det samme design kørende andre steder, er den, hvis maskine stadig vil være økonomisk i år fem.