
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

En fem-lags SPC-gulvlinje, der kører med fem til seks meter i minuttet, kan miste et halvt skift af output til noget så lille som en 0,1 mm tykkelsesdrift. Operatøren ser det på den færdige palle, ikke ved matricen, og på det tidspunkt har ekstruderen allerede skubbet flere hundrede meter off-spec planke. Det samme mønster viser sig på CFRT-tapelinjer, PVC- og PU-læderbelægningslinjer og metalkompositlamineringslinjer. Maskinen er i stand; processen bliver simpelthen ikke rettet hurtigt nok.
Det er det virkelige tilfælde for automatisering af ekstruderingsmaskiner. Det handler ikke om at udskifte operatører, og det handler ikke om at købe den dyreste controller på markedet. Det handler om at lukke de løkker, der bestemmer tykkelse, vedhæftning og overfladekvalitet, og lukke dem hurtigt nok til, at der sker en korrektion, før materialet går til spilde. Alt nedenfor følger af den enkelte idé.
Hvad ekstruderingsmaskineriautomatisering faktisk dækker
På en ekstruderingsbaseret kompositlinje er automatisering en stak af kontrolsløjfer snarere end én funktion. En ledning kan godt automatiseres ét sted og helt manuel to meter nedstrøms, hvorfor to fabrikker, der kører ens udstyr, ender med vidt forskellige udbytter. De sløjfer, der betyder mest er:
- Smeltetilførsel og dosering: gravimetrisk eller volumetrisk tilførsel af harpiks, fyldstof og additiv, holdt i et smalt bånd, så skruen aldrig behøver at kompensere for en udsultet hals.
- Skruehastighed og smeltetryk: Tryk ved dyseindgangen er det tal, der afslører, hvad der sker inde i cylinderen, og det skal drive skruehastigheden, ikke omvendt.
- Tønde- og matricetemperatur: zonekontrol med tilstrækkelig opløsning til at holde smelteviskositeten stabil gennem lang tid, inklusive opstart og materialeskift.
- Målerkontrol: en tykkelses- eller basisvægtmåler, der feeder tilbage til justering af matricen, rullegab eller linjehastighed, så korrektionen er automatisk snarere end operatørinitieret.
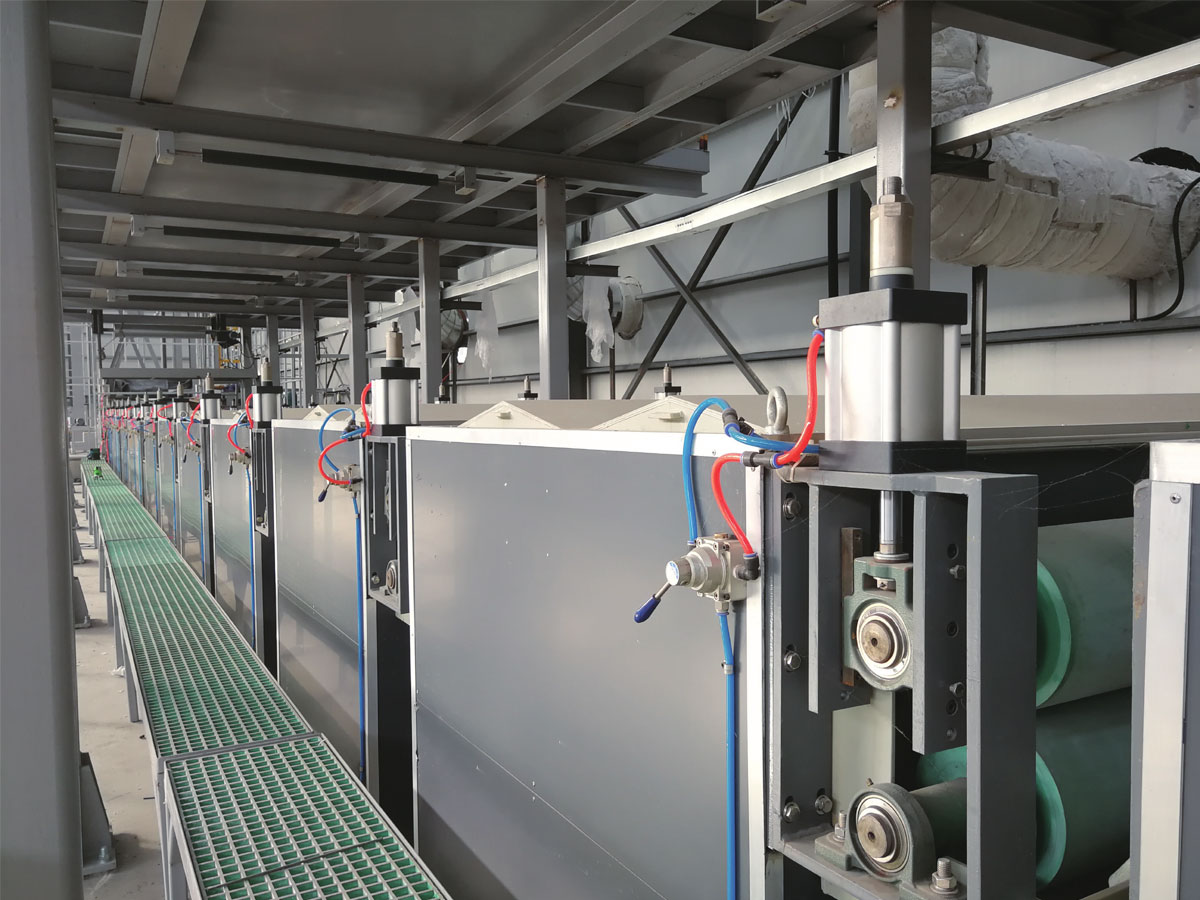
- Hastigheds- og spændingssynkronisering: afhaling, lamineringsruller, prægevalser og oprullere, der sporer én hovedreference, så banen hverken er strakt eller slap.
- Oprulning, trimning og kantkontrol: konstant spændingsvikling og automatisk kanttrimning, der holder den færdige rulle salgbar.
Disse løkker sidder på fire praktiske niveauer. Manuel kontrol er afhængig af en operatør, der aflæser målere og drejende håndhjul. Open-loop receptkontrol gemmer indstillinger pr. produkt, men reagerer ikke på drift. Lukket sløjfestyring med en måler eller tryksensor korrigerer af sig selv. Full line supervision tilføjer datalogning, alarmer og sporbarhed, hvilket normalt er det første, en kundeaudit beder om at se.
Hvor automatisering betaler sig først
Automatiseringsbudgetterne er begrænsede, så rækkefølgen af udgifter betyder mere end totalen. I de fleste kompositanlæg tilbagebetaler målerkontrol og spændingskontrol deres omkostninger hurtigere end noget andet, fordi de angriber skrot og nedgraderer, som er synlige på balancen hver dag. Omstillingstid og energiforbrug kommer normalt i anden række.
| Kontrolsløjfe | Manuel betjening | Lukket sløjfe drift | Den vigtigste økonomiske effekt |
|---|---|---|---|
| Tykkelse og basisvægt | Korrektion efter afdrift er opdaget | Kontinuerlig korrektion fra målersignalet | Mindre skrot, mindre nedgradering, flere salgbare målere |
| Smeltetryk og skruehastighed | Justeringer, der jagter tryksvingninger | Tryk holdt som den kontrollerede variabel | Stabile dimensioner, færre opstartsafvisninger |
| Netspænding | Synlig slæk eller stræk ved højere hastigheder | Spænding holdt af danseren eller vejecellefeedback | Færre rynker, bedre vedhæftning, færre brud |
| Temperaturzoneinddeling | Målinger afviger, efterhånden som de omgivende forhold ændres | PID-kontrol på hver zone | Ensartet overfladefinish på tværs af skift |
| Skift af opskrift | Håndindstillede værdier, flere prøvemålere | Gemte parametre genkaldt i ét trin | Kortere nedetid mellem produktkvaliteter |
En simpel måde at beregne forbruget på er at måle skrothastigheden og nedgraderingsraten i en måned og derefter estimere, hvor meget af hver er forårsaget af variation i tykkelse, spænding eller temperatur. Automatisering, der fjerner halvdelen af denne variation, betaler sig normalt godt tilbage inden for to år på en linje, der kører to eller tre skift.
At matche automatiseringsniveauet til det produkt, du laver
Forskellige ekstruderings- og lamineringsprodukter prioriterer forskellige sløjfer. En kontrolpakke, der er ideel til ét materiale, kan være overdimensioneret, eller blot rettet mod den forkerte variabel, for et andet.
CFRT og termoplastiske kompositlinjer
På PET- eller PP-baserede kontinuerlige fiberforstærkede termoplastiske linier skal ekstruderen plastificere polymeren og imprægnere fiberrovingen i en enkelt gennemløb. Smeltetrykstabilitet og imprægneringstemperatur afgør, om båndet er helt vådt, mens roving-spændingen afgør, om fiberen bliver, hvor den blev placeret. Automatisering handler her mest om at holde tre variabler stabile samtidig med at linjehastigheden stiger, og om at logge dem, så en kunde kan få vist procesvinduet bag en leveret rulle.
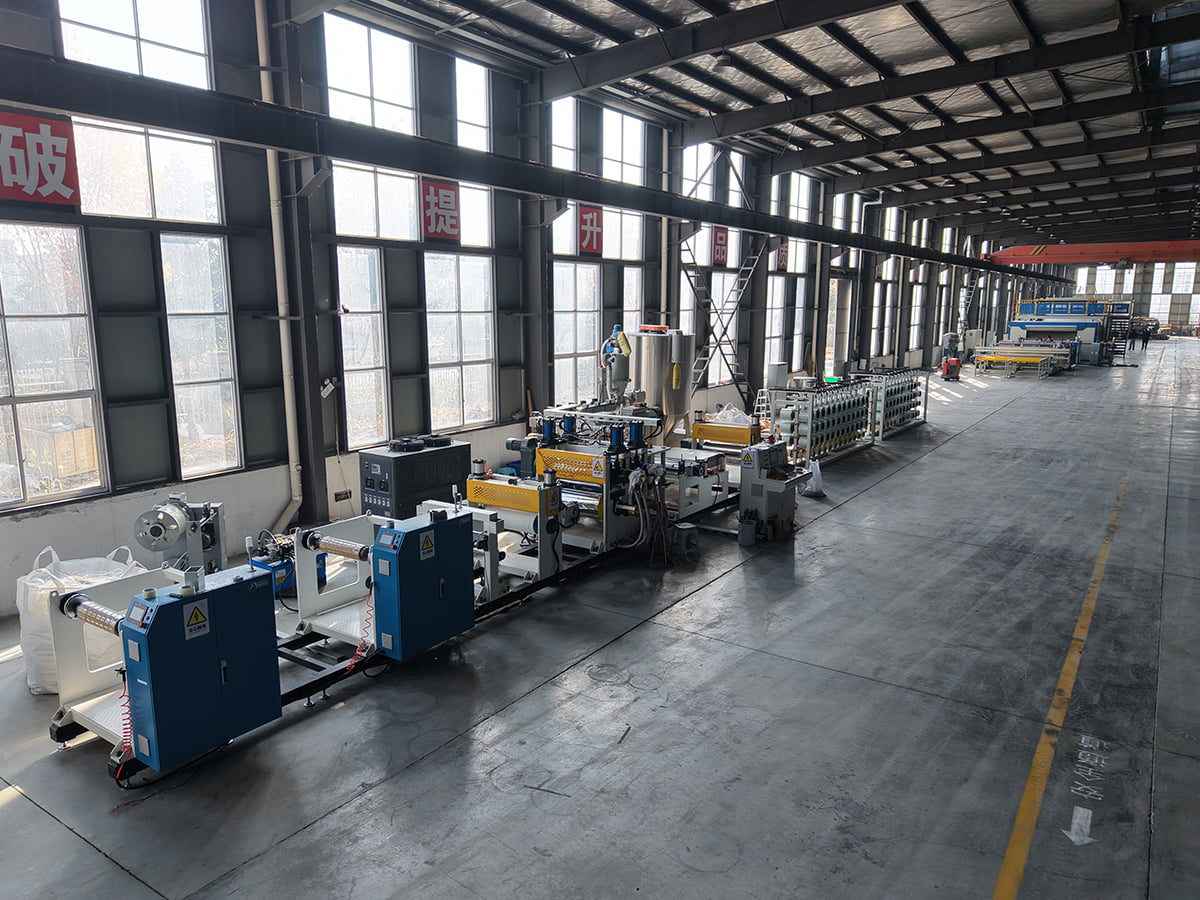 PET/PP CFRT kompositmateriale produktionslinje Gennemgå denne OEM PET/PP CFRT-produktionslinje for kontinuerlig fiberforstærket termoplast, hvor stabilt smeltetryk, imprægneringstemperatur og roving-spænding understøtter ensartet tapeoutput. Se produkt →
SPC-gulve og PVC-laminatlinjer
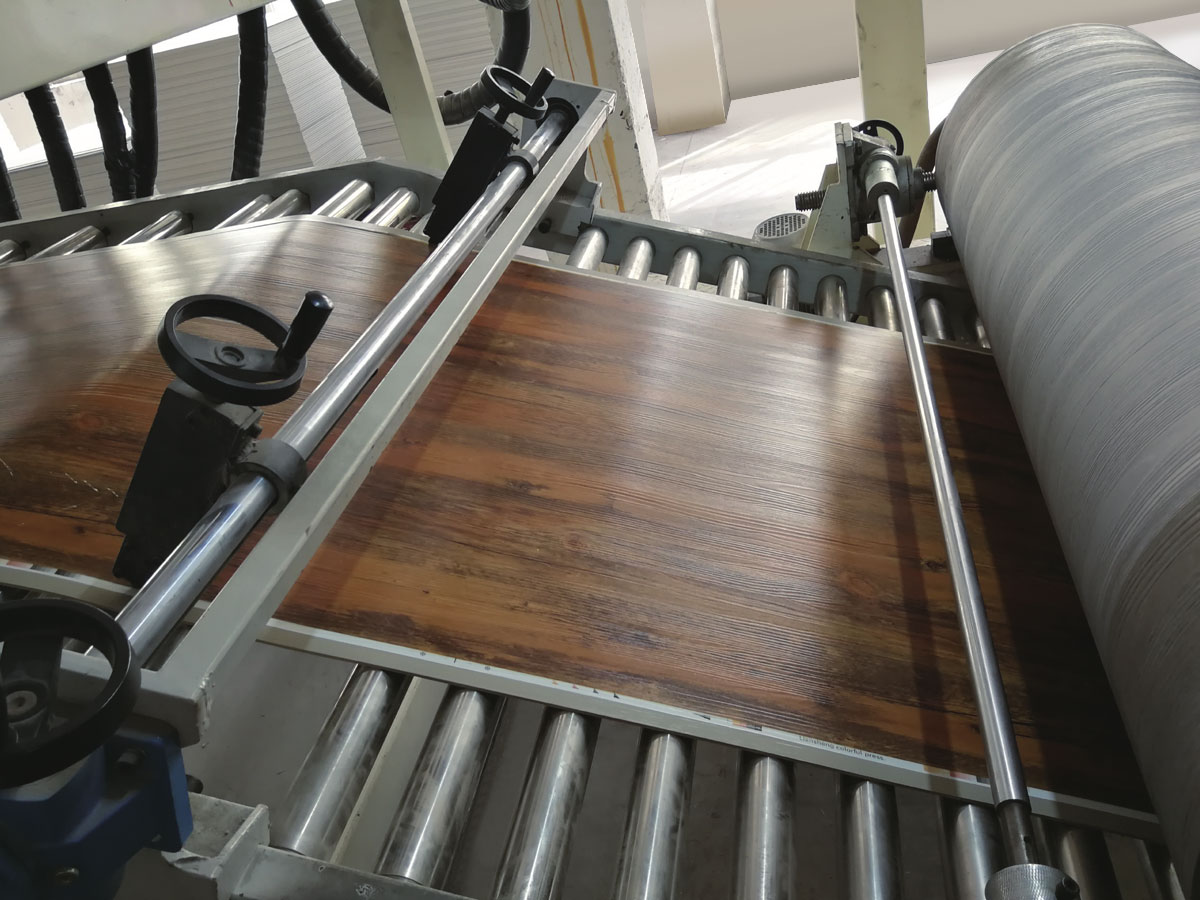
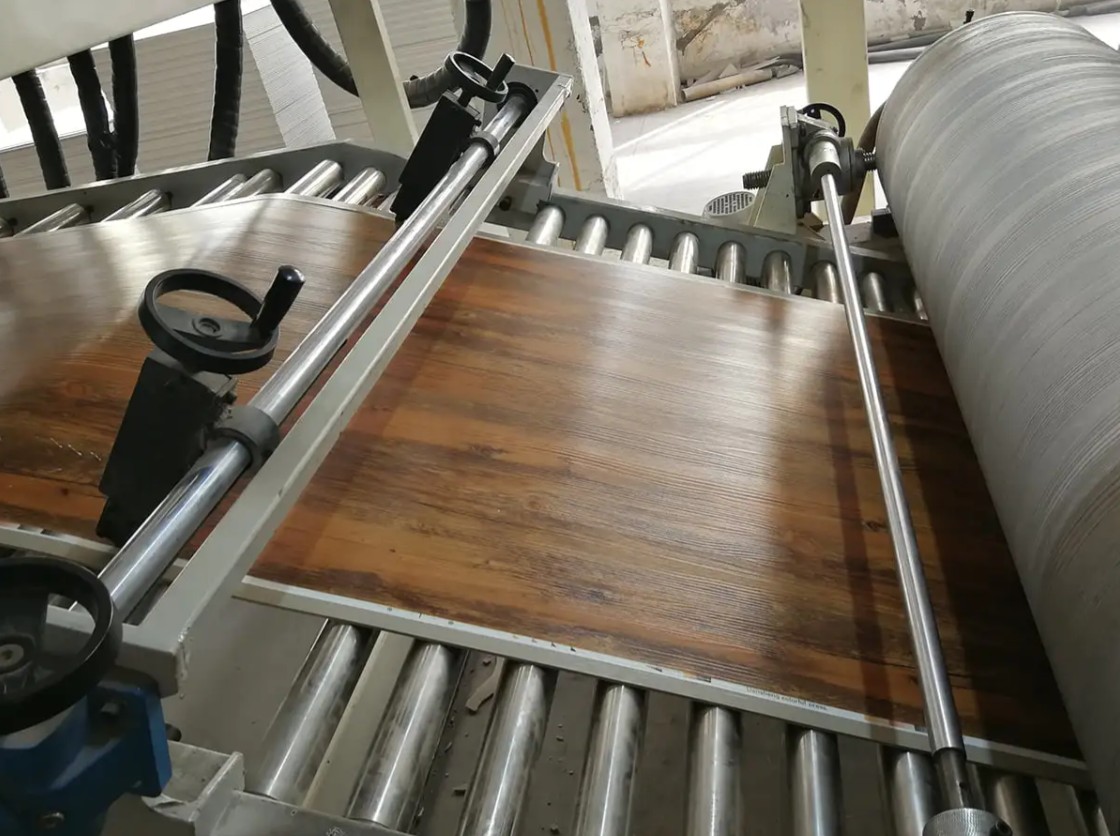
SPC plankeproduktion kombinerer en ekstruder med en kalander og en lamineringssektion. Tykkelsekontrol starter ved terningen, men slutter ved rullegabet, og de to skal tunes sammen. Densitetsvariation, prægningsdybde og lamineringstemperatur er de sædvanlige kilder til klager fra gulvkøbere, så den nyttige automatisering er den type, der holder rullespalten og lamineringsmaskinens temperatur under lukket sløjfekontrol i stedet for på et håndhjul. Købere, der planlægger en ny linje, kan gennemgå den grundlæggende processekvens i denne oversigt over en produktionslinje for PVC-laminatpaneler, før de aftaler kontrolomfanget.
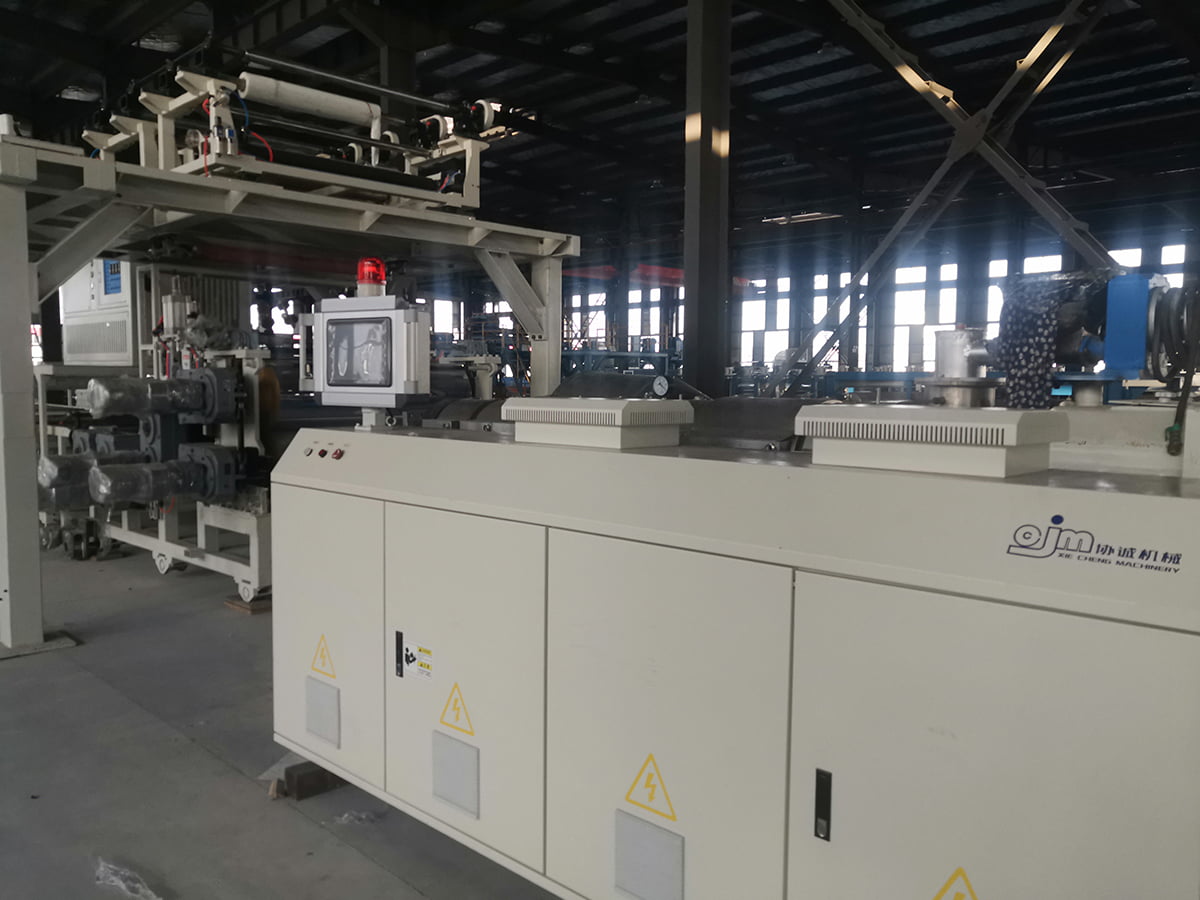 OEM PVC/WPC/SPC gulvproduktionslinje Gennemgå denne OEM SPC-gulvlinje for integreret ekstrudering, kalender, laminering og prægning, med ±0,1 mm grundtykkelsesnøjagtighed og PLC/HMI-kontrol. Se produkt →
PVC- og PU-læderbelægningslinjer
Belægnings- og prægelinjer lever eller dør af belægningsvægt og rulletemperatur. Et belægningshoved, der varierer med nogle få gram pr. kvadratmeter, frembringer synlige nuanceforskelle efter prægning, og udløser papirspændingen, der driver, giver registerfejl. Closed-loop belægningsvægt, prægevalsetemperatur og multi-zone spændingskontrol er de tre ting, der er værd at insistere på.
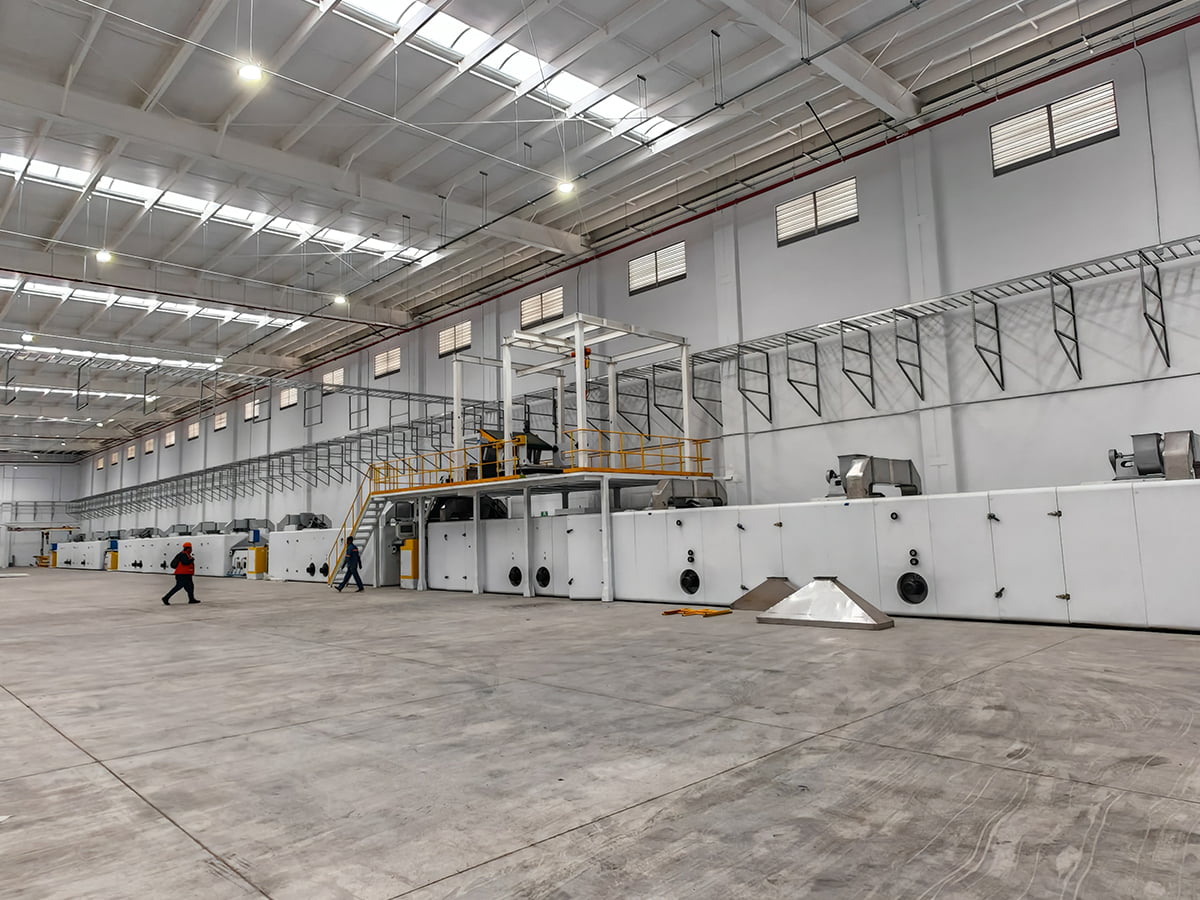 OEM PVC/PU-læderprægning og belægningslinje Gennemgå denne OEM PVC/PU læderbelægning og prægelinje; belægningsvægt, prægevalsetemperatur og multi-zone spændingskontrol er nøglen til ensartet output. Se produkt →
Metalkompositpanel og coilbelægningslinjer
Disse linjer laminerer i stedet for at ekstrudere, men kontrolarkitekturen er den samme: lamineringsrulletemperatur, klæbefilmsspænding, linjehastighed og startsynkronisering. Fordi outputtet ofte er et brandklassificeret panel, betyder sporbarhed lige så meget som tolerance. En logget registrering af temperatur, hastighed og spænding pr. spole er ofte forskellen mellem at bestå og ikke bestå en kundeaudit.
Hvad skal man skrive i en købskontrakt
De fleste automatiseringstvister kommer fra en specifikation, der navngav et controllermærke og intet andet. Disse elementer er værd at definere skriftligt, før en ordre afgives:
- Styrede variabler og sensorer: hvilke sløjfer er lukkede, med hvilken sensortype, rækkevidde og nøjagtighed.
- Accepttolerancer: tykkelsen, belægningsvægten eller spændingsbåndet, som linen skal holde under et observeret løb, ved en angivet hastighed og materiale.
- Demonstrationsmateriale og varighed: hvor mange meter, over hvor mange timer, med hvilken opstarts- og skifterækkefølge.
- Opskriftsstyring: hvor mange produkter kan gemmes, hvem der må redigere parametre, og om ændringer logges.
- Dataoutput: formatet af produktionsposter og om de kan eksporteres til en kunderevision.
- Controlleråbenhed: om program, HMI-skærme og reservedelsliste er afleveret, og om tredjepartsintegration er tilladt.
- Fjernadgang og servicevilkår, herunder svartider og de reservedele, der leveres med linjen.
Integrationsfejl, der koster måneder
- Automatisering af ekstruderen, men forlader afhentningsmanualen, så den lukkede sløjfe bekæmper en ukontrolleret sektion nedstrøms.
- Dimensionering af måleren til opstartsområdet i stedet for løbeområdet, hvilket begrænser opløsningen præcis, når det er nødvendigt.
- Ignorerer mekanisk tilstand: en slidt skrue eller en slap drivkæde kan ikke korrigeres med bedre software.
- Ved at vælge en controller kan det lokale vedligeholdelsesteam ikke servicere eller acceptere et låst program uden dokumentation.
- Idriftsættelse på kun én produktkvalitet, og finder derefter ud af, at den næste klasse har brug for et kontrolområde, som sensorerne ikke kan dække.
Automatisering slutter ikke ved styreskabet
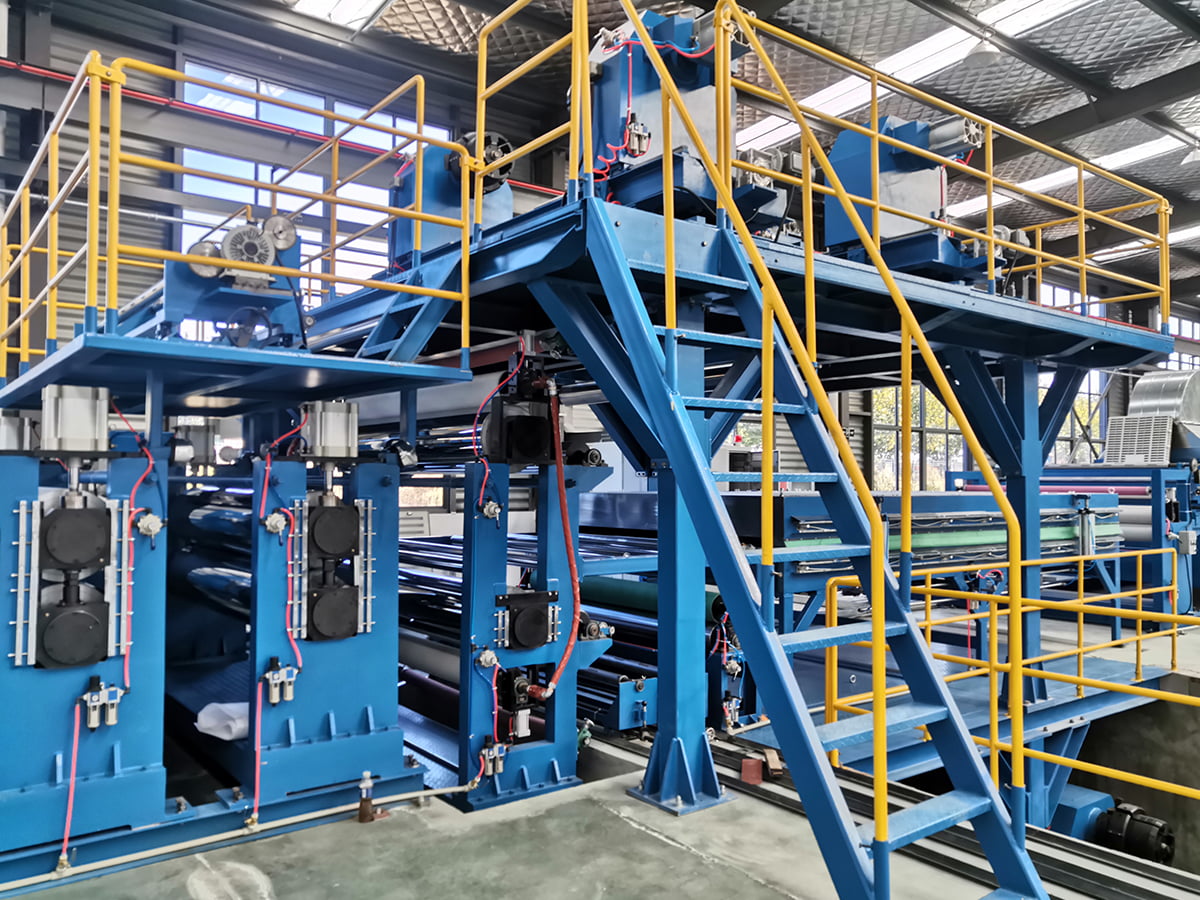
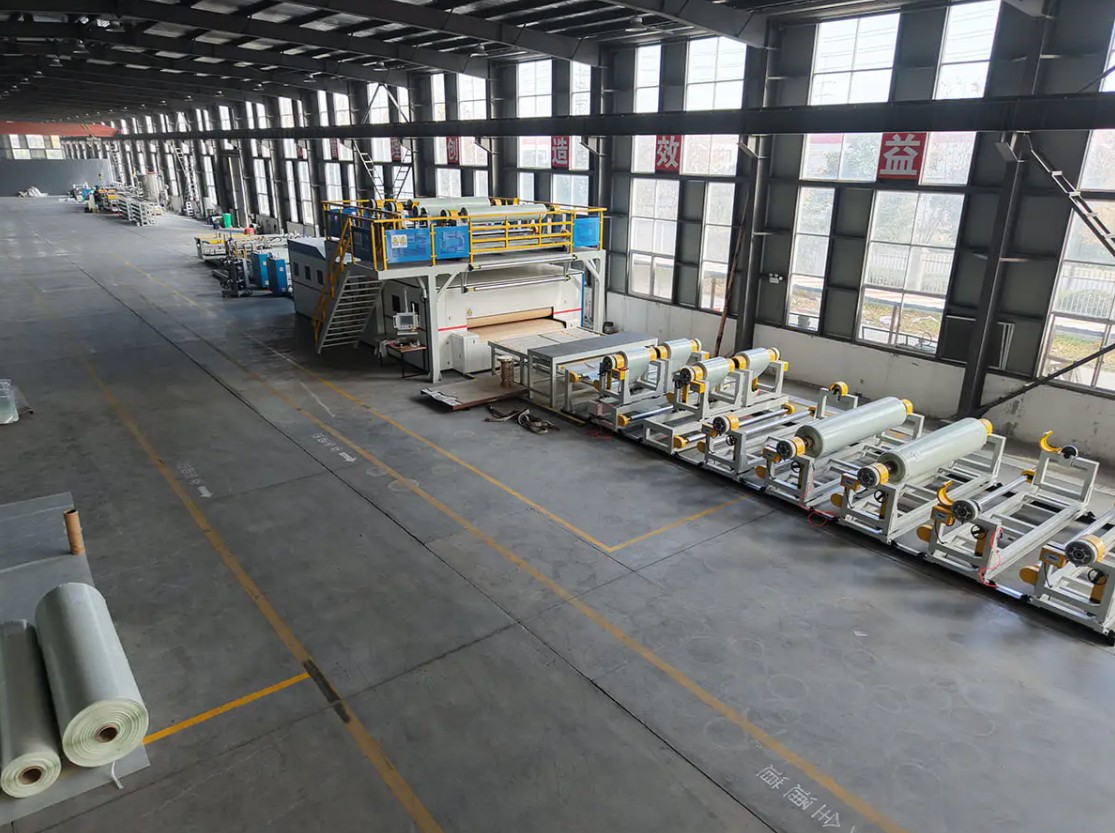
Uanset kontrolpakken forbliver en linje kun produktiv, hvis den mekaniske side, reservedelene og procesviden forbliver tilgængelig, hvor leverandørvalg betyder lige så meget som hardware. JiangSu XieCheng Intelligent Equipment bygger komposit- og belægningslinjer fra sin base i Jinhu Economic Development Zone, Huai'an, Jiangsu. Dens udvalg strækker sig fra A2- og B1-metalkompositpaneludstyr og metalspolebelægningslinjer til CFRT-, SPC-gulve og PVC/PU-læderlinjer, plus ikke-standardudstyr til processer, som standardmaskiner ikke kan dække. Gruppen bag det driver et provinsielt ingeniørteknologisk forskningscenter for A2-klasse brandsikre aluminium-kompositpaneler og deres produktionsudstyr, og dets A2-aluminium-kompositpanelproduktionslinje er blevet anerkendt som det første sæt af større udstyr på provinsniveau. Virksomheden leverer også A2 brandsikre kernespoler, coatede aluminiumsspoler og polymerklæbende film, hvilket betyder noget, når en ny linje har brug for matchede råmaterialer i stedet for en trial-and-error-søgning.
Efter levering er supporten delt mellem fjerndiagnostik, service på stedet og reservedelsforsyning. Før en linje specificeres, er det værd at sende produktspecifikationen, målhastigheden og det nødvendige tolerancebånd til udstyrsleverandøren og bede om et kontrolomfang, der matcher dem, fordi den samtale normalt afslører mere end nogen brochure. Du kan starte det via vores kontaktside.