
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

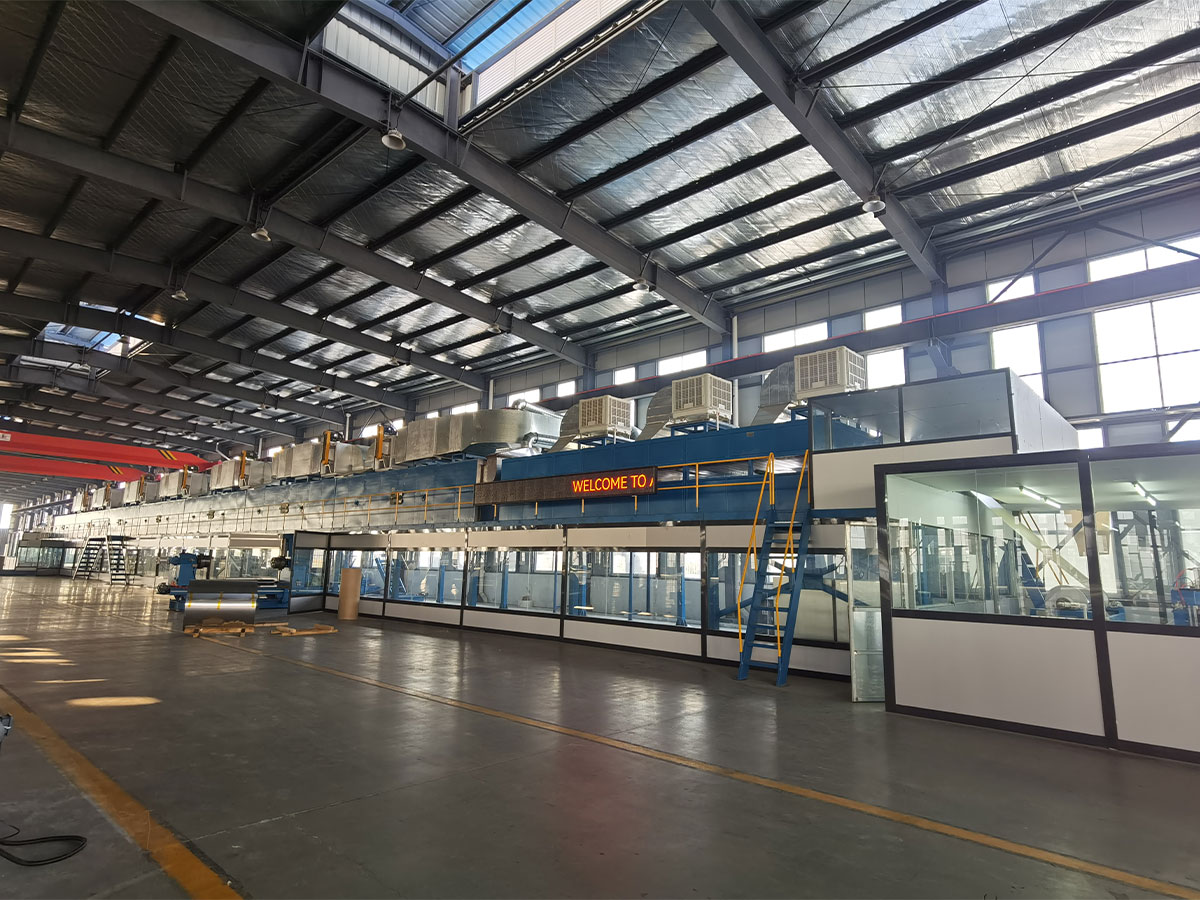
Forestil dig en kontinuerlig metalkompositlinje, der kører med 12 meter i minuttet. Lamineringssektionen holder sin hastighed, men de første spoler viser overfladestriber, kantbølger og lejlighedsvis delaminering. Fejlen er ikke i hovedpressen. Kernetemperaturen glider, aluminiumslisten blev ikke renset ordentligt, og rekyleren påfører ujævn spænding. Disse er alle opgaver, der er tildelt hjælpeudstyr, støttesystemerne, der afgør, om hovedmaskinen faktisk kan sende salgbar produktion med dens designhastighed.
Hvad betyder hjælpeudstyr i fremstillingen?
Formelt betyder hjælpeudstyr enhver maskine eller system, der understøtter en primær proces i stedet for at udføre denne proces selv. I plastsprøjtestøbning omfatter hjælpeudstyr tragttørrere, vakuumlæssere, kølere, formtemperaturregulatorer og granulatorer. Ved uddybning omfatter det boosterpumper, flydende rørledninger og kontrolsystemer, der holder opmudringsfartøjet i drift. På erhvervskøretøjer omfatter den bagsmækker, spil, kompressorer og hydrauliske værktøjssystemer. I alle tilfælde er mønsteret det samme: Hovedenheden former, former eller flytter produktet, og hjælpeenheder forbereder, fodrer, afkøler, tørrer, afslutter, inspicerer eller håndterer materiale omkring det.
At kalde en systemassistent betyder ikke, at det er valgfrit. På en metalkompositpanellinje kan hovedlamineringsmaskinen ikke skabe ren vedhæftning, hvis aluminiumsspolen fører rullende olie ind i valset. Det kan ikke opretholde bindingsstyrken, hvis kernearket ankommer vådt. Det kan ikke producere et firkantet panel, hvis viklingsspændingen ændres med få minutters mellemrum. Hjælpefunktionerne definerer det praktiske arbejdsområde for hele linjen.
Fire hjælpeudstyrsgrupper i gennemgående panel- og spolelinjer
En kontinuerlig linje for metalkompositpaneler eller coated coils følger den samme sekvens på hvert anlæg: båndindføring, overfladebehandling, coating eller laminering, hærdning, efterbehandling og tilbageslag. Fire hjælpegrupper vises i næsten hvert layout. De bestemmer, hvor ren strimlen er, hvor stabil procestemperaturen er, hvor færdigt produktet bliver, og hvor godt den endelige spole er viklet.
| Gruppe | Primær opgave | Typisk hardware | Resultat når ignoreret |
|---|---|---|---|
| Materiale forberedelse | Rengør, opvarm og juster strimlen før coating eller laminering | Uncoilers, akkumulatorer, forbehandlingsrenselinjer | Manglende belægning, hulrum i laminering, inkonsekvent klæbemiddelbefugtning |
| Proceskonditionering | Styr temperatur, hærdning og varmetilførsel under belægning | Ovne, kølere, temperaturstyringsenheder, varmezoner | Underhærdet belægning, buede paneler, tvungen linjehastighedsreduktion |
| Overfladebehandling og ombygning | Tilføj tekstur-, profil-, film- eller klip-til-længde-formater | Prægemaskiner, filmlamineringsmaskiner, rillelinjer, sakse | Lav merværdi, ekstra håndtering, manglende evne til at levere færdige paneler |
| Rekyl og håndtering | Oprethold spænding, korrekt form, og byg tætte slutspoler | Coil rerolling linjer, spændingsudjævnere, rekyler | Teleskoperede spoler, kantskader, gentagne båndbrud |
Materiale klargøring og rengøring
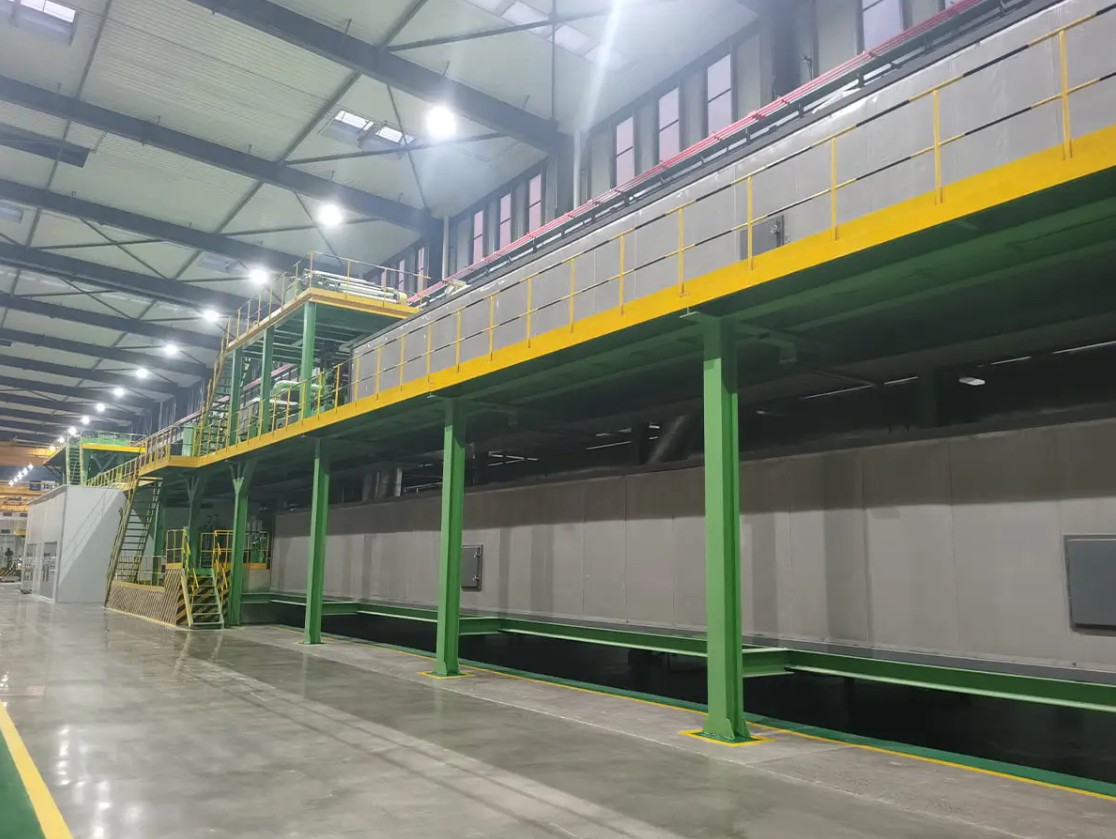
Før belægningen kan binde pålideligt, skal aluminium- eller ståloverfladen være fri for rulleolie, støv og oxid. En forbehandlingsrenselinje styrer koncentrationen af det kemiske bad, skyllevandets temperatur og tørresektionen. Dens output ændrer direkte belægningsadhæsion og endelig korrosionsbestandighed. En lille pH-drift kan reducere konverteringslagets vægt nok til, at belægningen begynder at skalle efter et par dage i marken.
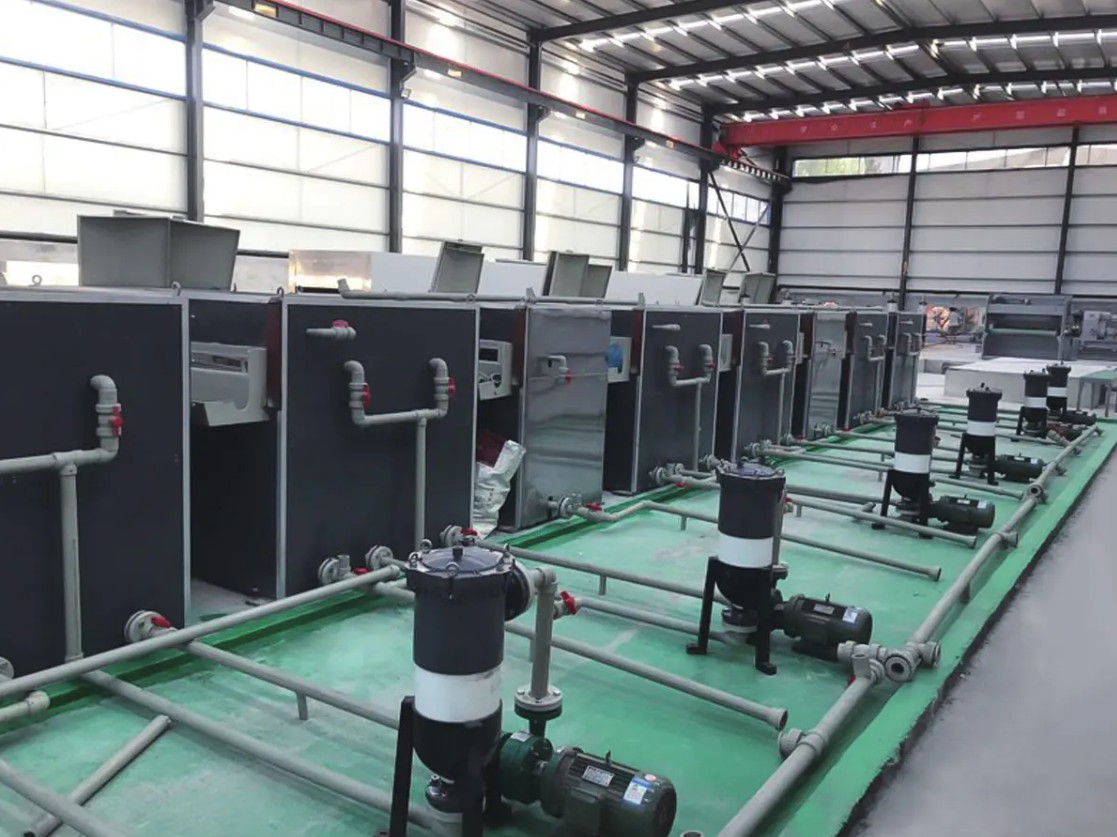
 Renselinje til forbehandling til overfladebehandling af metalspoler Denne renselinje fjerner rulleolie, støv og oxider før coating, hvilket direkte påvirker vedhæftning og korrosionsbestandighed. Teksten understreger, at selv mindre pH-afvigelser kan forårsage belægningsfejl, hvilket gør dette udstyr kritisk for nedstrøms kvalitet. Se produkt →
Overfladebehandling og ombygning
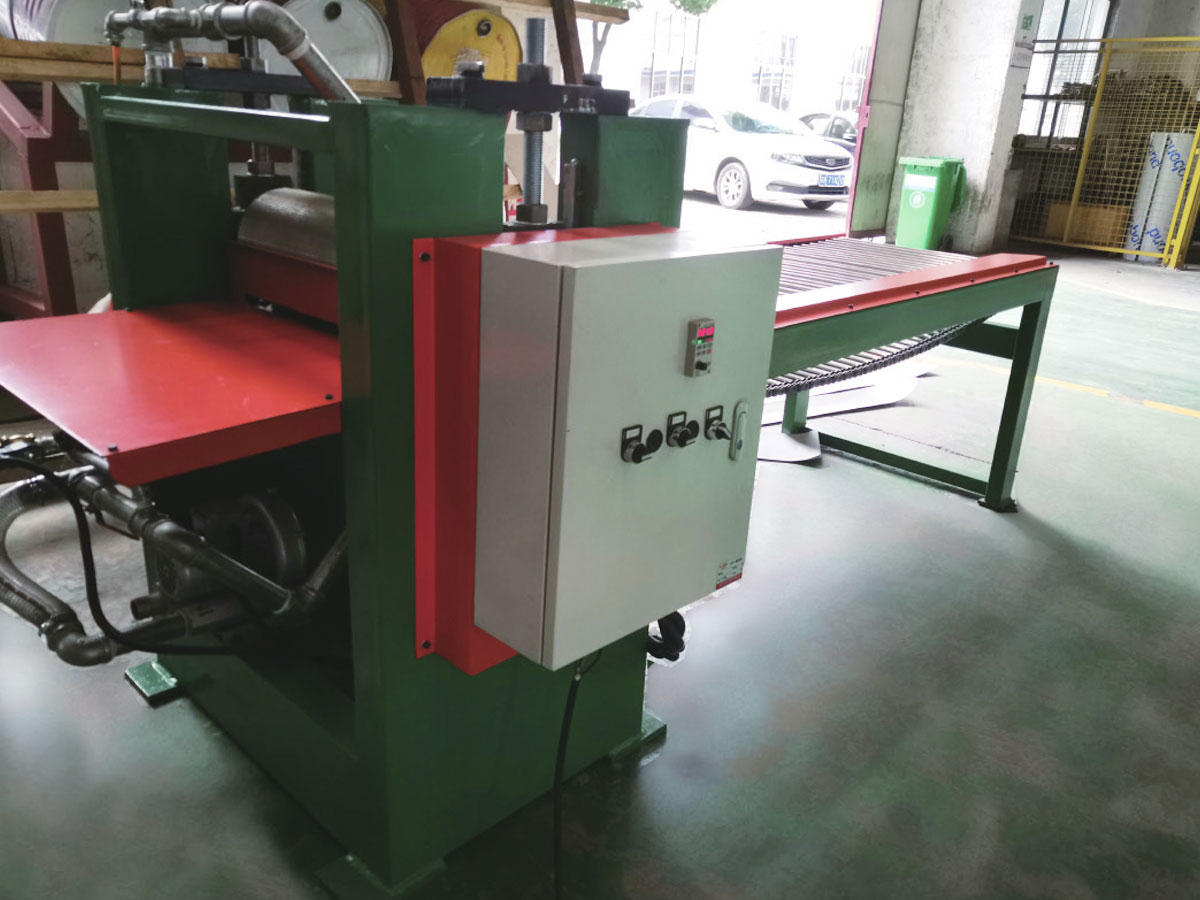
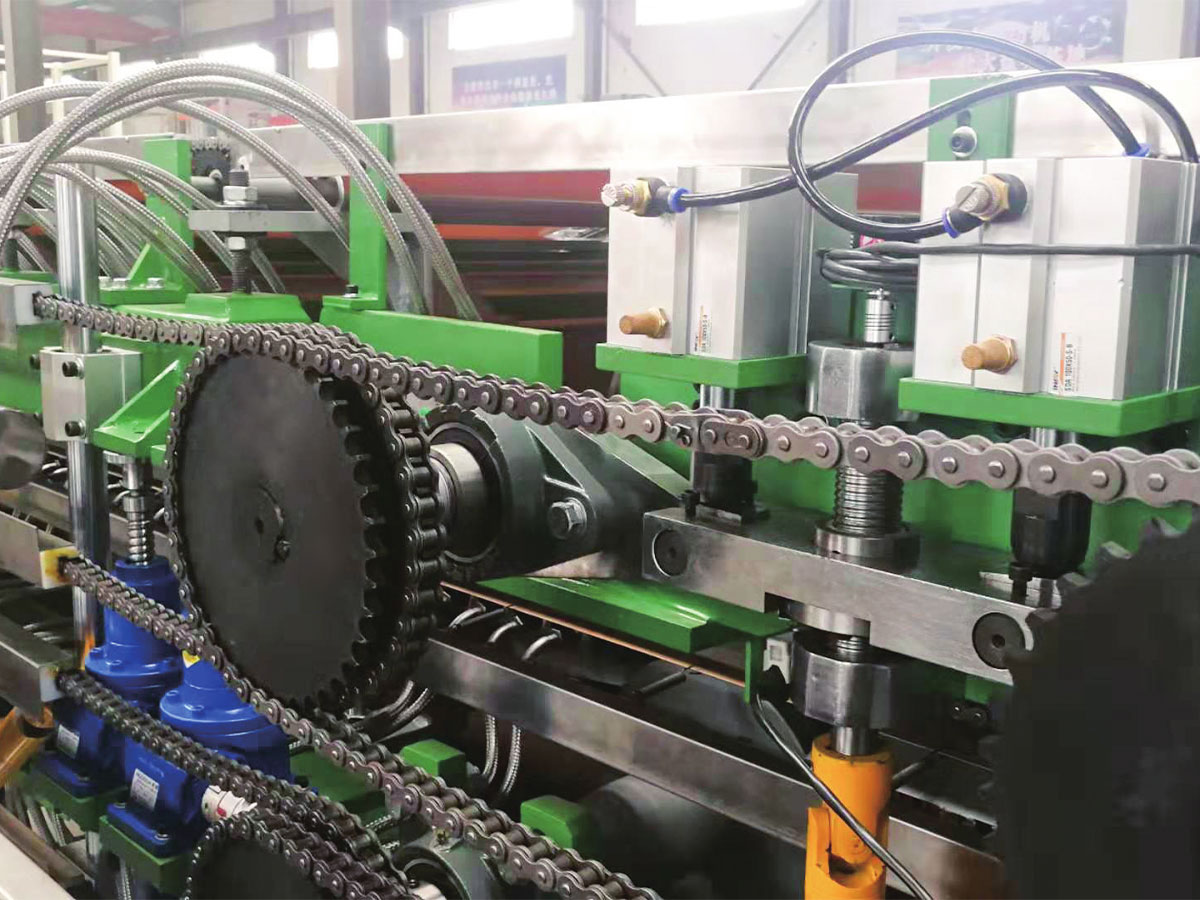
Efter laminering eller belægning skal materialet stadig blive et produkt. Prægemaskiner tilføjer tekstur, filmlamineringsmaskiner påfører beskyttende eller dekorativ film, og rille- og skæreudstyr skaber de bredder og formater, kunderne bestiller. Disse maskiner sidder normalt nedstrøms for hovedprocessen, men de kontrollerer den leverede værdi af hver kvadratmeter.
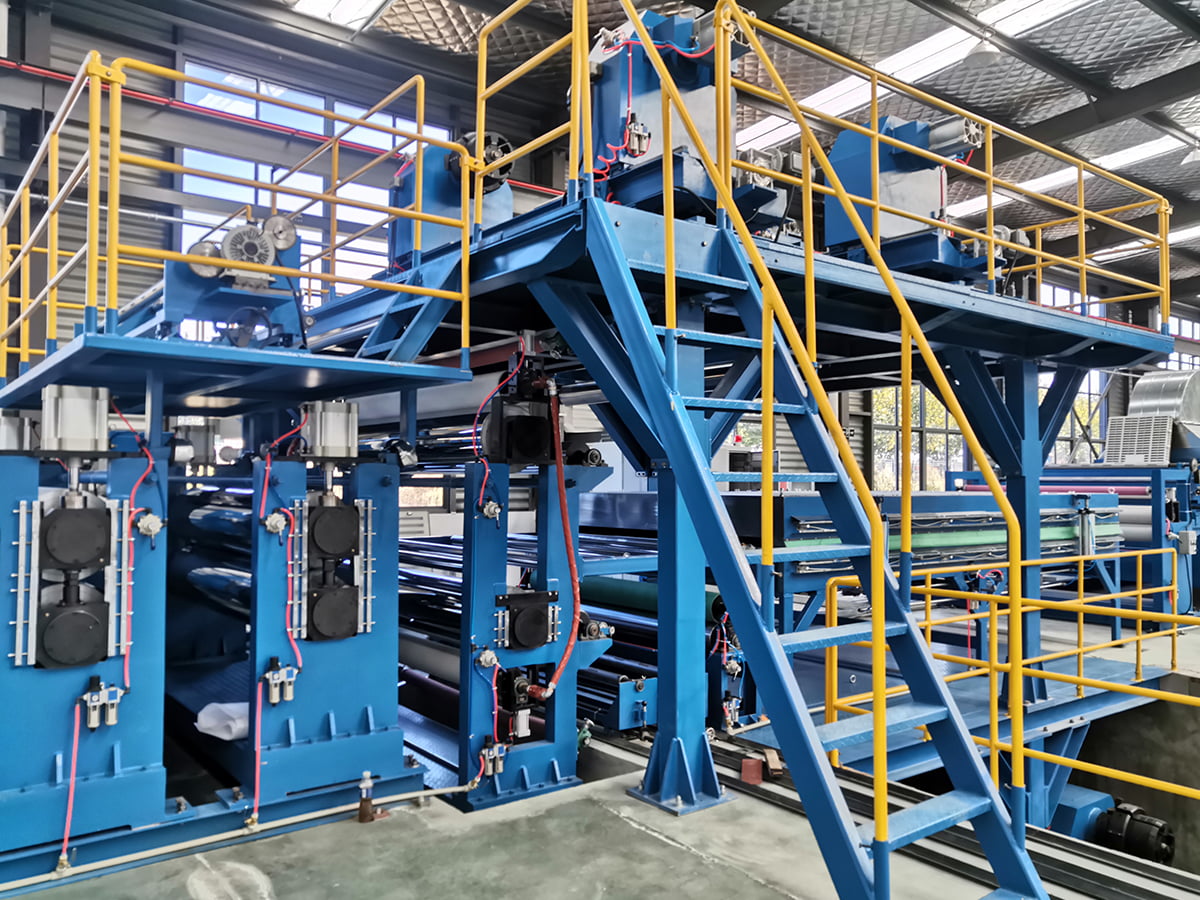
Prægemaskine til at tilføje tekstur og stivhed til paneler Efter belægning tilføjer prægning tredimensionelle mønstre, der forbedrer æstetik og strukturel styrke. Denne maskine styrer den leverede værdi af hver kvadratmeter og giver tilpassede teksturer og præcision, der opfylder kundernes specifikationer. Se produkt → Rekyl og håndtering
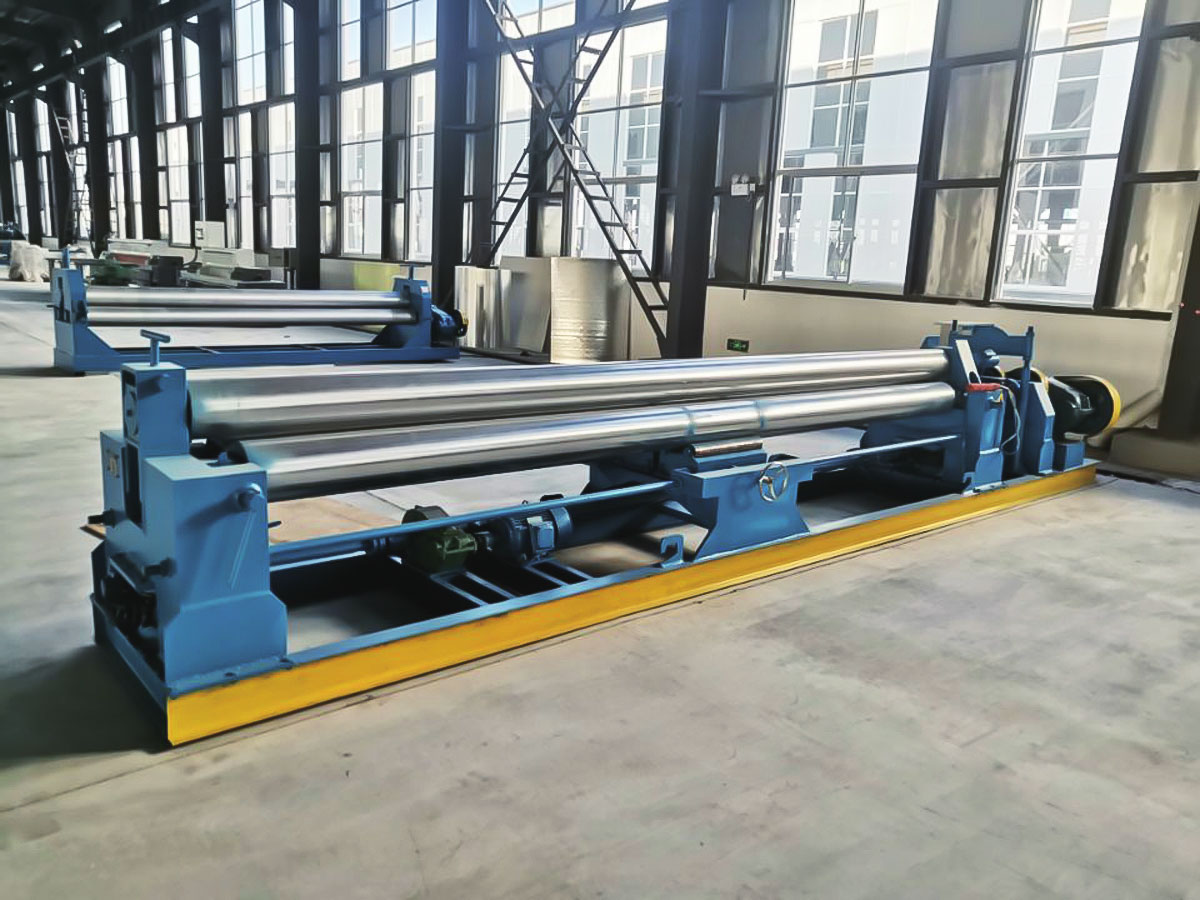
Kontinuerlige proceslinjer producerer spoler, ikke slutprodukter. En spoleomrulningslinje spole tilbage spalte eller coatede coils for at fjerne defekter, forbedre teleskopering og indstille den nøjagtige længde eller optagelser, der kræves til næste produktionstrin. Spændingskontrol er kritisk; ujævn spænding kan strække tyndt aluminium permanent og forvandle en salgbar spole til skrot.
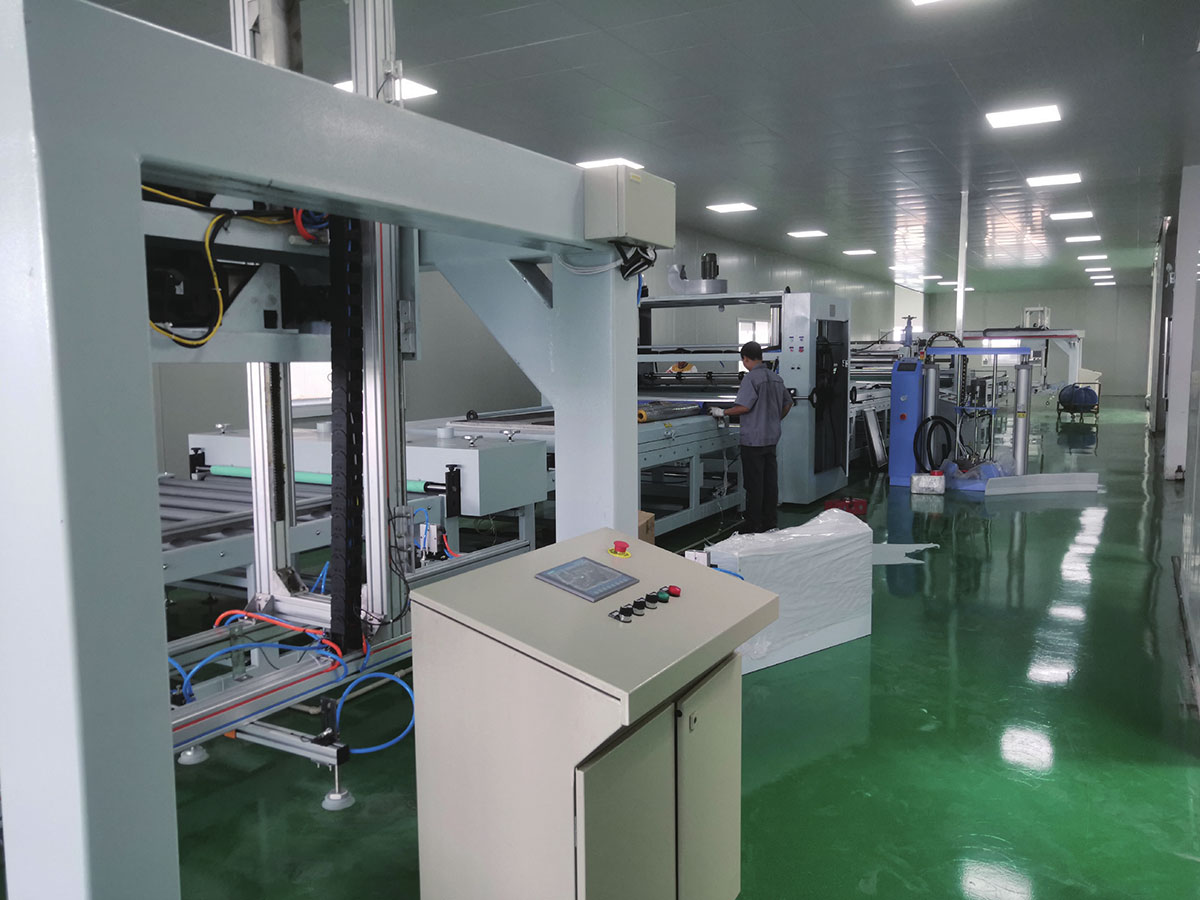
Coil Rerolling produktionslinje til efterbehandling og inspektion Denne rullelinje spole tilbage, opskærer og inspicerer spoler for at fjerne defekter og indstille nøjagtige længder. Spændingskontrol er afgørende, fordi ujævn spænding kan permanent beskadige tyndt aluminium, så dette udstyr bestemmer direkte, om en spole bliver et salgbart produkt. Se produkt → Hvorfor hjælpeudstyr dikterer reel outputydelse
Den primære maskine indstiller en teoretisk produktionshastighed. Hjælpeudstyr bestemmer, hvor stor en procentdel af den teoretiske hastighed, der bliver accepteret produkt. Dette er grunden til, at enhver hjælpegruppe fortjener den samme ingeniørmæssige opmærksomhed som hovedpressen eller belægningshovedet.
Læs dette som en typisk form for bidrag, ikke som tal, du kan lægge sammen. Materialeforberedelse optræder normalt først, fordi forurening ved indgangssektionen mangedobler senere defekter. Temperatur- og hærdningskontrol er nummer to, fordi belægning og laminering afhænger af en stabil varmekurve. Overfladebehandling og konvertering tilføjer direkte produktværdi. Skæring og tilbageslag påvirker udbytte og håndteringstab. Når hjælpegrupperne arbejder sammen, kan linjen konsekvent køre tæt på dens reelle designhastighed. Når de ikke gør det, kan selv den bedste hovedpresse ikke kompensere.
De skjulte omkostninger ved forsømmelse af hjælpeudstyr
Overvej en coil coating linje, hvor forbehandlingsbadets kemi kun kontrolleres en gang om ugen. pH-værdien driver langsomt, omdannelseslaget bliver ujævnt, og linjehastigheden skal reduceres for at holde belægningskvaliteten. Resultatet viser sig ikke som et pludseligt sammenbrud, men som måned efter måned med tabt output.
Den orange linje viser, hvad der sker, når udstyr forsømmes: Nedetiden stiger fra femten timer til over firs timer inden for seks måneder. Den blå linje, med rutinetjek og tidlig udskiftning af dele, forbliver under tyve timer. I en produktionslinje bærer hver tabt time bruttomarginen af hele produktionen for den time. Den forsømte linje vil også forbruge flere reservedele, efter at lejer og tætninger svigter på grund af kontinuerligt overarbejde. Advarselsskiltene er lette at læse: forsinket opvarmning, varierende spænding, belægningsstriber og lav linjehastighed. Handl før disse tegn bliver hårde mekaniske skader.
Centraliserede eller selvstændige hjælpekonfigurationer
Der er to praktiske layouts til hjælpeudstyr. I en centraliseret konfiguration betjener en gruppe af pumper, tørretumblere, kølere eller monitorer flere linjer gennem et distributionsnetværk. I en selvstændig konfiguration bærer hver linje sin egen dedikerede maskine. Valget ændrer anlæggets fodaftryk, driftsomkostninger og vedligeholdelsesprocedure.
Radarkortet sammenligner to typiske konfigurationer på seks praktiske kriterier. Centraliseret hjælpeudstyr opnår høje scores på gulvplads, energieffektivitet, brugervenlighed og skalerbarhed, fordi dets fælles infrastruktur spreder omkostningerne over mange linjer. Standalone udstyr opnår høje scores på omkostningseffektivitet og redundans, fordi det undgår lange distributionsnetværk og holder fejl lokalt. For et anlæg med et stabilt produktmix og kontinuerlig drift giver centraliserede systemer normalt en lavere driftsomkostning. For et anlæg, der kører mange korte jobskift eller specielle materialer, beskytter selvstændige maskiner oppetiden bedre. Det korrekte valg afhænger af dit linjeantal, vagtplan og materialeinterval.
| Kriterium | Centraliseret | Standalone |
|---|---|---|
| Gulvplads | Kompakt, én station betjener flere linjer | Større fodaftryk, fordi hver linje har sin egen enhed |
| Energiforbrug | Bedre fordi pumper og drev er fælles | Enklere, men ofte mere energitab pr. linje |
| Vedligeholdelse | Kræver planlagt central vedligeholdelse | Enheden kan isoleres og repareres hurtigt |
| Redundans | Lavere; fejl i centralenheden stopper mange linjer | Høj; hver linje har sin egen backup-margen |
| Skalerbarhed | Sværere at udvide efter at rørsystemet er fikset | Nemt, tilføje en dedikeret maskine mere |
Udvælgelseskriterier for hjælpeudstyr i metalkomposit- og spolebelægningslinjer
Vælg hjælpeudstyr med samme disciplin, som du bruger til hovedenheden. Udvælgelsesprocessen dækker normalt seks områder.
- Hastighedstilpasning: Hjælpesystemet skal dække den hurtigste linjehastighed plus 10 procent reserve.
- Materialekompatibilitet: definer aluminiumslegering, ståltykkelse, spolebredde og overfladekemi, før du anmoder om et tilbud.
- Automatiseringsniveau: Bestem, om operatører vil indlæse spoler manuelt eller starte og stoppe fra et centralt kontrolrum.
- Vedligeholdelsesadgang: Kontroller, om komponenterne er fælles, og om enheden kan isoleres til reparationer.
- Servicesvar: Bekræft fjerndiagnose og lokal tilgængelighed af reservedele.
- Fremtidig fleksibilitet: Giv plads til en bredere spole, et tykkere underlag eller et ekstra coatinghoved.
Diagrammet viser en typisk coil-coating-linje, der investerede i en bedre forbehandlingsstation, yderligere tørrezoner og en ny recyler. Defektomkostningerne faldt fra $120.000 om året til $35.000, fordi rengøring og temperaturkontrol fjernede de vigtigste kilder til belægningsfejl. Materialeaffald faldt fra $95.000 til $30.000, fordi linjen holdt op med at producere off-spec spoler under opstart og omstilling. Energiomkostningerne faldt, fordi ledningen ikke længere skulle overophede båndet for at kompensere for ustabil hærdning. Nedetidsomkostningerne faldt fra $140.000 til $38.000, da de nye hjælpeenheder inkluderede fjernovervågning og hurtigere adgang. Den samlede årlige besparelse er omkring $290.000, som normalt betaler for opgraderingen inden for to år.
Se på din egen linje med de samme øjne, som du ville anvende på en ny investering. Identificer, hvilken hjælpefunktion, der skaber de hyppigste afvisninger eller stop, og sammenlign den med hovedmaskinens kapacitet. Den enkelte sammenligning afslører ofte en større besparelse end at udskifte hovedudstyret. For en dybere forståelse af linjevalg, gennemgå komplet guide til valg af en højtydende metalkompositpanelproduktionslinje . Du kan også tale direkte med producenten om en konfiguration til din specifikke materialemix og plantegning.